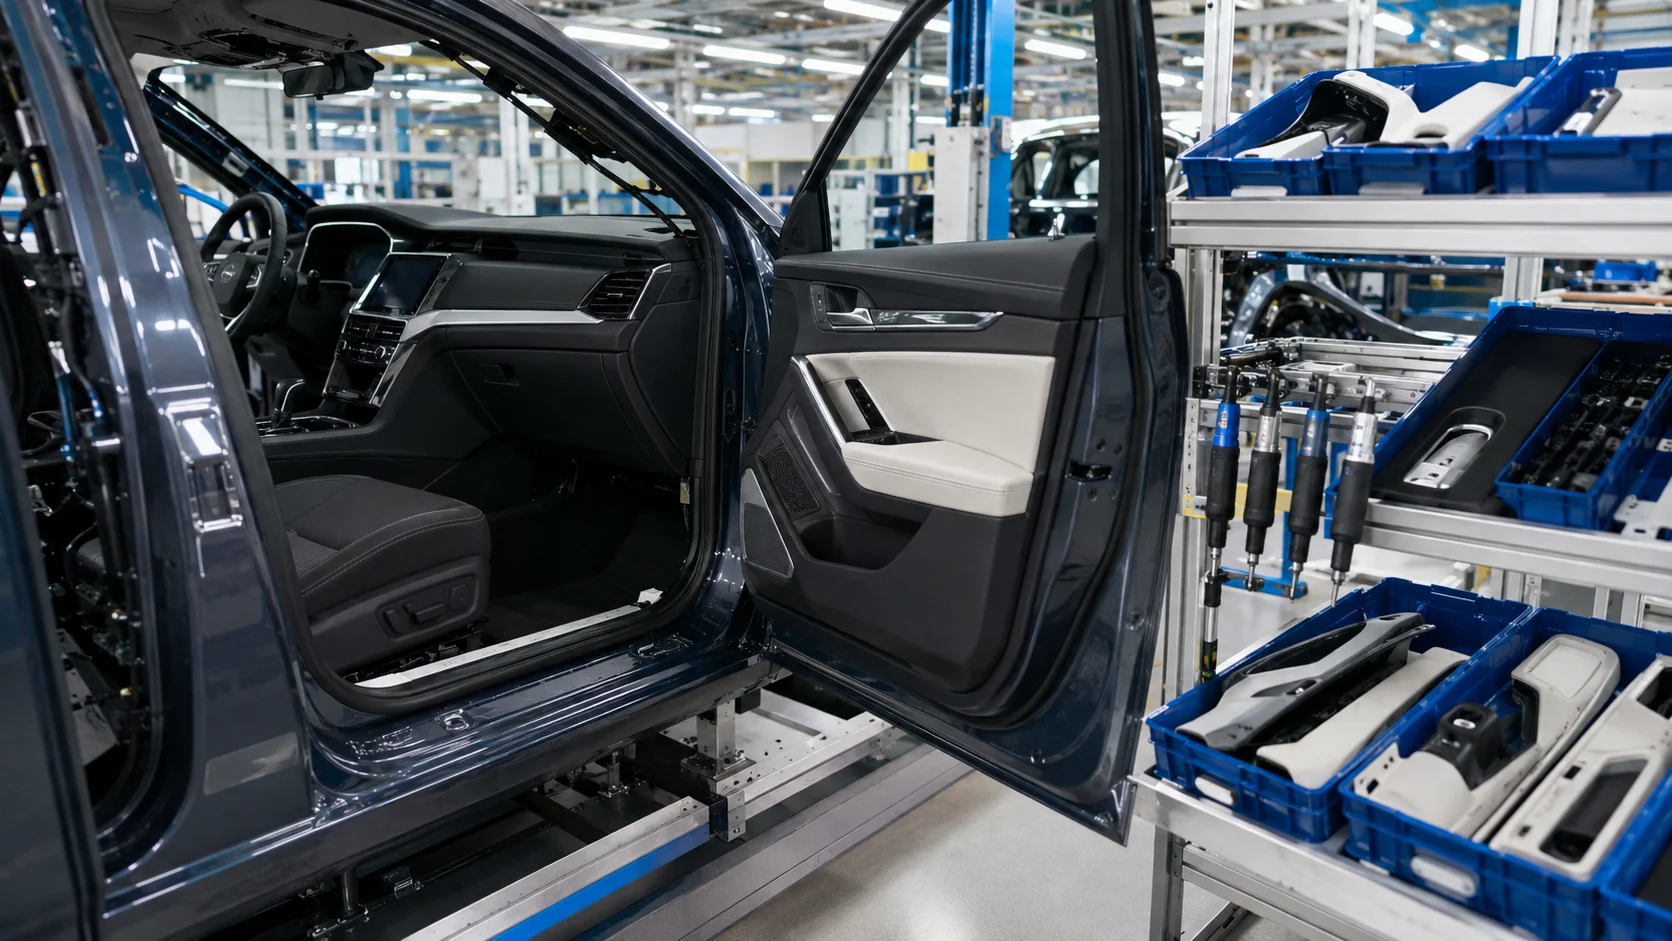
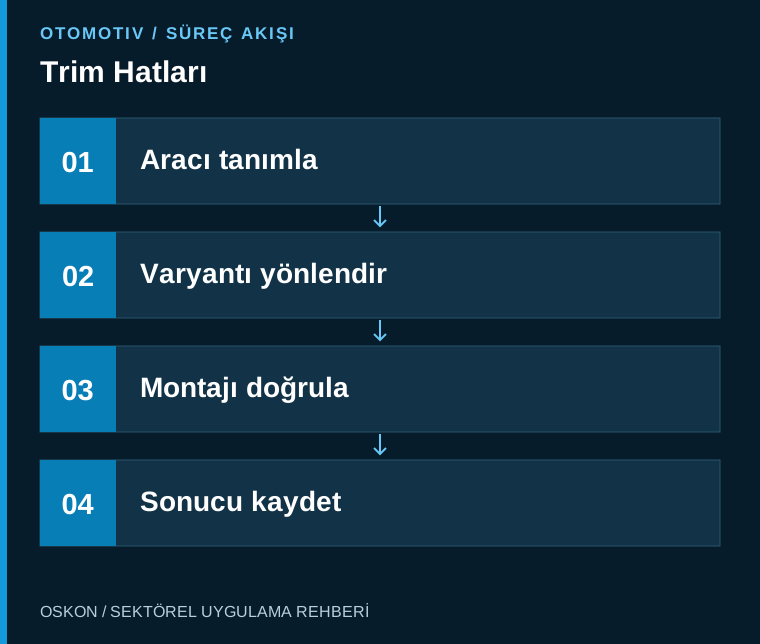
На лініях монтажу оздоблення узгоджуйте варіант виробу з робочою інструкцією, перевіркою деталей і результатами роботи інструмента. Окремо відстежуйте завершення складання та підтвердження якості, щоб керувати передаванням незавершених операцій на наступну станцію.
Дані про комплектацію мають надходити на станцію вчасно
На лініях монтажу оздоблення, де встановлюють елементи салону та виконують пов’язані складальні операції, через одну станцію можуть проходити автомобілі різних комплектацій. Робоча інструкція, перелік деталей і потрібна програма інструмента мають визначатися за правильним ідентифікатором виробу. У разі зміни послідовності виробів екран не повинен показувати дані попереднього автомобіля. Перевірка ідентифікатора на вході станції пов’язує виробничий план із фізичним потоком.
Розробляйте інструкцію з урахуванням рішень оператора
Замість виведення довгого документа на екран чітко показують операцію для поточної комплектації, потрібну деталь і точку контролю. Інформація на екрані має бути читабельною з робочої зони. Винятки та інструкції з доопрацювання відокремлюють від звичайного процесу. Під час реєстрації підтверджених оператором кроків слід уникати зайвого навантаження підтвердженнями.
Вибирайте спосіб перевірки деталей відповідно до помилок, які потрібно виявляти
Штрихкод, RFID, датчик або візуальний контроль виконують різні завдання перевірки. Саме лише зчитування штрихкоду не доводить, що деталь фізично встановлено в потрібному місці. Для кожної перевірки визначають помилку, яку вона виявляє, і випадки, які може пропустити. Не слід плутати ідентифікацію логістичної тари з простежуваністю окремої деталі всередині неї. Структури даних постачання та виробничої лінії проєктують узгоджено.
Прив’яжіть результат роботи інструмента до виробничого замовлення
Вибір програми та результат операції електричного затягувального чи іншого керованого інструмента можна пов’язати з ідентифікатором виробу. Успішний обмін даними та успішний результат процесу — це різні статуси. Незавершене з’єднання, повторна операція та прийняття уповноваженою особою мають відображатися в записах. Після заміни інструмента необхідно повторно перевірити відповідність програми та передавання результатів.
Створіть контрольований маршрут для незавершених операцій
Якщо роботу, не завершену на станції, потрібно перенести до зони доопрацювання, перелік відкритих завдань супроводжує виріб. Визначають повноваження на пропуск по лінії, підтвердження якості та закриття доопрацювання. Приховування незавершених операцій загальним сигналом обходу послаблює простежуваність. Екран має показувати причину очікування виробу та крок, який потрібно завершити.
Під час приймальних випробувань враховуйте різноманітність виробів
Випробування лише з однією моделлю недостатньо перевіряють керування варіантами. Перевіряють виробничі послідовності з різними комплектаціями одна за одною, спроби використання неправильних деталей і втрату зв’язку з інструментом. Відгуки операторів збирають для оцінки читабельності екрана та можливості дотримання послідовності робіт. Перевірка правильного зв’язку запису результату з автомобілем у системі верхнього рівня також входить до приймальних випробувань.
Основні дані для моніторингу в системі автоматизації
| Точка контролю | Контрольовані дані |
|---|---|
| Дані про комплектацію | Відповідність інструкції та переліку деталей автомобілю |
| Результат роботи інструмента | Записи про програму, операцію та повторні виконання |
| Відкриті завдання | Відстеження незавершених складальних операцій |
Три запитання на початку проєкту
- Чи надходить правильна інструкція після зміни послідовності?
- Як перевіряють відповідність між зчитаною та встановленою деталлю?
- Чи супроводжують записи про доопрацювання автомобіль?
Ознайомтеся з пов’язаними застосуваннями
Буферна зона та Автоматичні транспортувальні пристрої та телескопічні штанги — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну промисловість або на сторінку галузевих рішень можна перейти.