






ХІМІЧНА ПРОМИСЛОВІСТЬ ·
06.09.2026
КОМПЛЕКСНІ ПРОМИСЛОВІ РІШЕННЯ
Усі рівні
промислової трансформації з одним партнером із рішень
Ми поєднуємо автоматизацію, інтралогістику та цифровізацію в єдиному інженерному підході.
400+
Завершений проєкт
360+
Задоволених клієнтів
80+
осіб у команді
25+
Років досвіду
/ КЛЮЧОВІ РІШЕННЯ
Сумісні з усіма сценаріями
Сумісні з усіма сценаріями
інтелектуальні мобільні роботизовані системи.
Трансформуйте складські та внутрішньовиробничі логістичні процеси за допомогою масштабованих, безпечних і високопродуктивних роботизованих систем.
01AMR
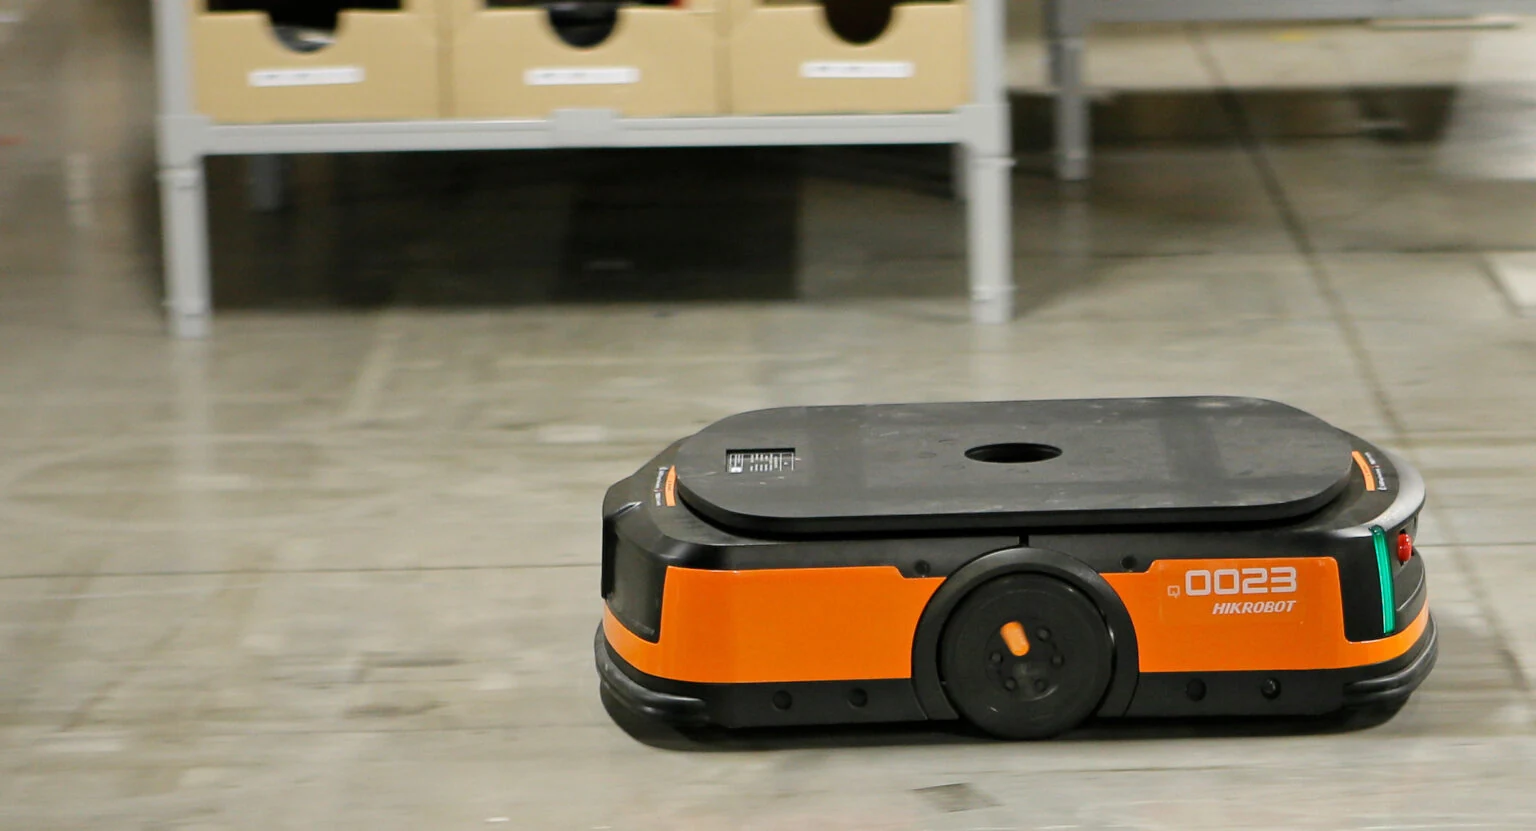
Платформа інтелектуальних мобільних роботів і систем
Гнучкий парк роботів для транспортування, комплектування та подачі матеріалів на виробничі лінії.
Ознайомитися з рішенням →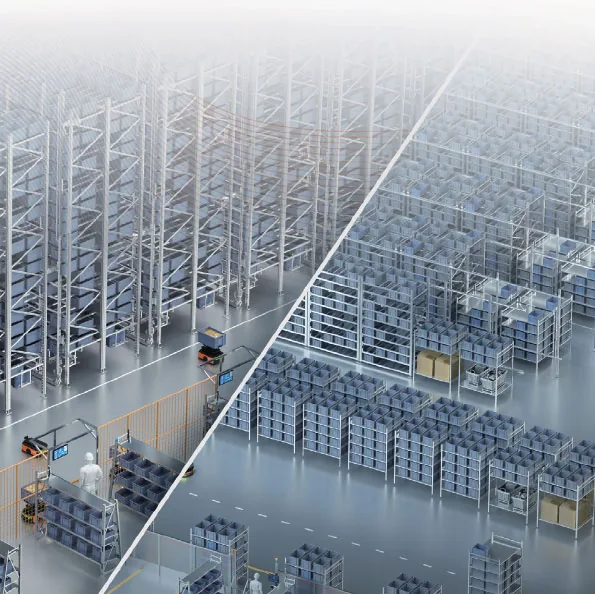
02STRP
Мобільні роботи для вертикального зберігання
Вища щільність зберігання, швидке переміщення та легке масштабування.
Ознайомитися з рішенням →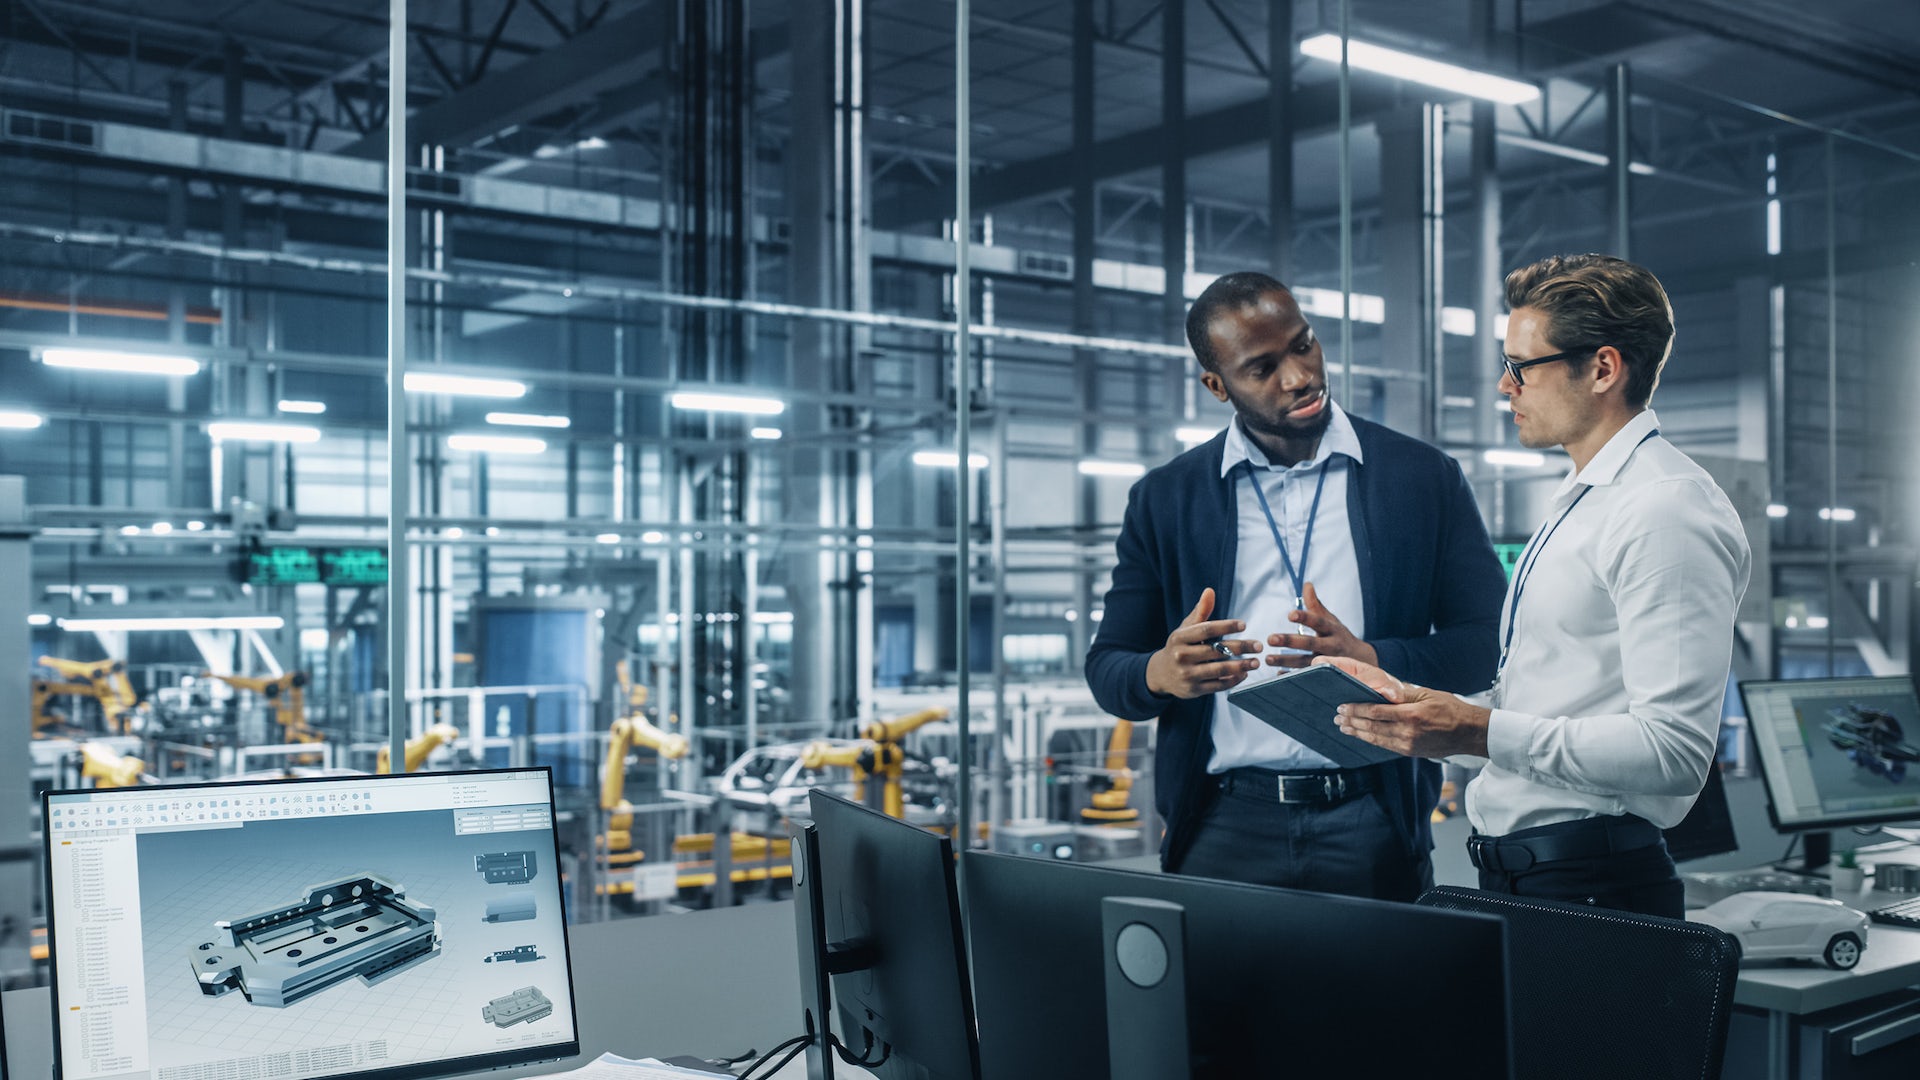
03MES
Управління виробничими операціями та платформа MES/MOM
Об’єднайте планування, простежуваність і дані про якість на єдиній платформі.
Ознайомитися з рішенням →
СИСТЕМА В РОБОТІ
99.8%
Безперервність роботи
/ КОМПЛЕКСНА ЕКСПЕРТИЗА
Один партнер.
Один партнер.
Безмежні можливості.
Ми поруч на кожному етапі — від ідеї до введення в експлуатацію, від післяпродажної підтримки до оптимізації.
/ ГАЛУЗЕВИЙ ДОСВІД
Кожна галузь має свою мову.
Кожна галузь має свою мову.
Ми розмовляємо всіма.
/ ТЕХНОЛОГІЧНА ЕКОСИСТЕМА
Разом зі світовими технологічними лідерами
Разом зі світовими технологічними лідерами
працюємо заради спільної мети.
Поєднуємо потужність світових технологій із нашим місцевим інженерним досвідом і досвідом роботи на об’єктах.
/ ДОКУМЕНТАЛЬНО ПІДТВЕРДЖЕНА ЯКІСТЬ
Довіра — не лише наша обіцянка.
Довіра — не лише наша обіцянка.
Це наш стандарт.
Реєстрація торговельної марки
Відповідність CE
TSE / 2015
ISO 9001 / 2015
ISO 10002 / 2018
/ РЕЗУЛЬТАТИ НА ВИРОБНИЦТВІМи створюємо не технології,
Усі історії успіху →Ми створюємо не технології,
а результати для бізнесу.
 01Автомобілебудування
≈ %22Скорочення незапланованих простоїв
Комплексна модернізація автоматизації та безпеки автомобільної виробничої лінії
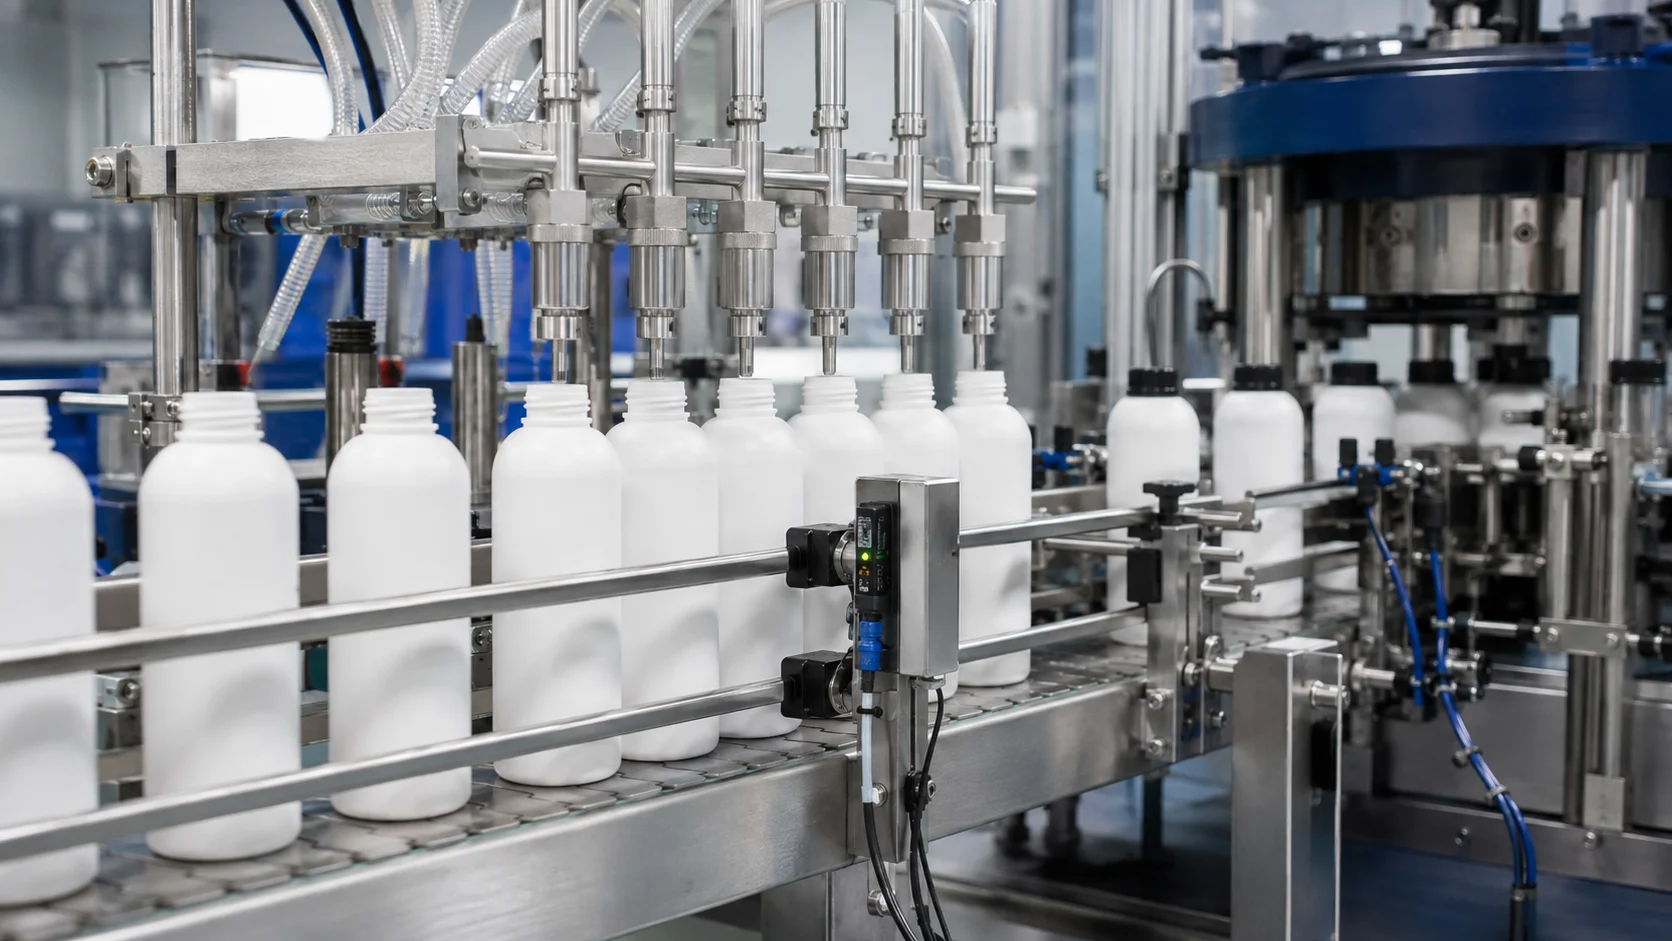
↗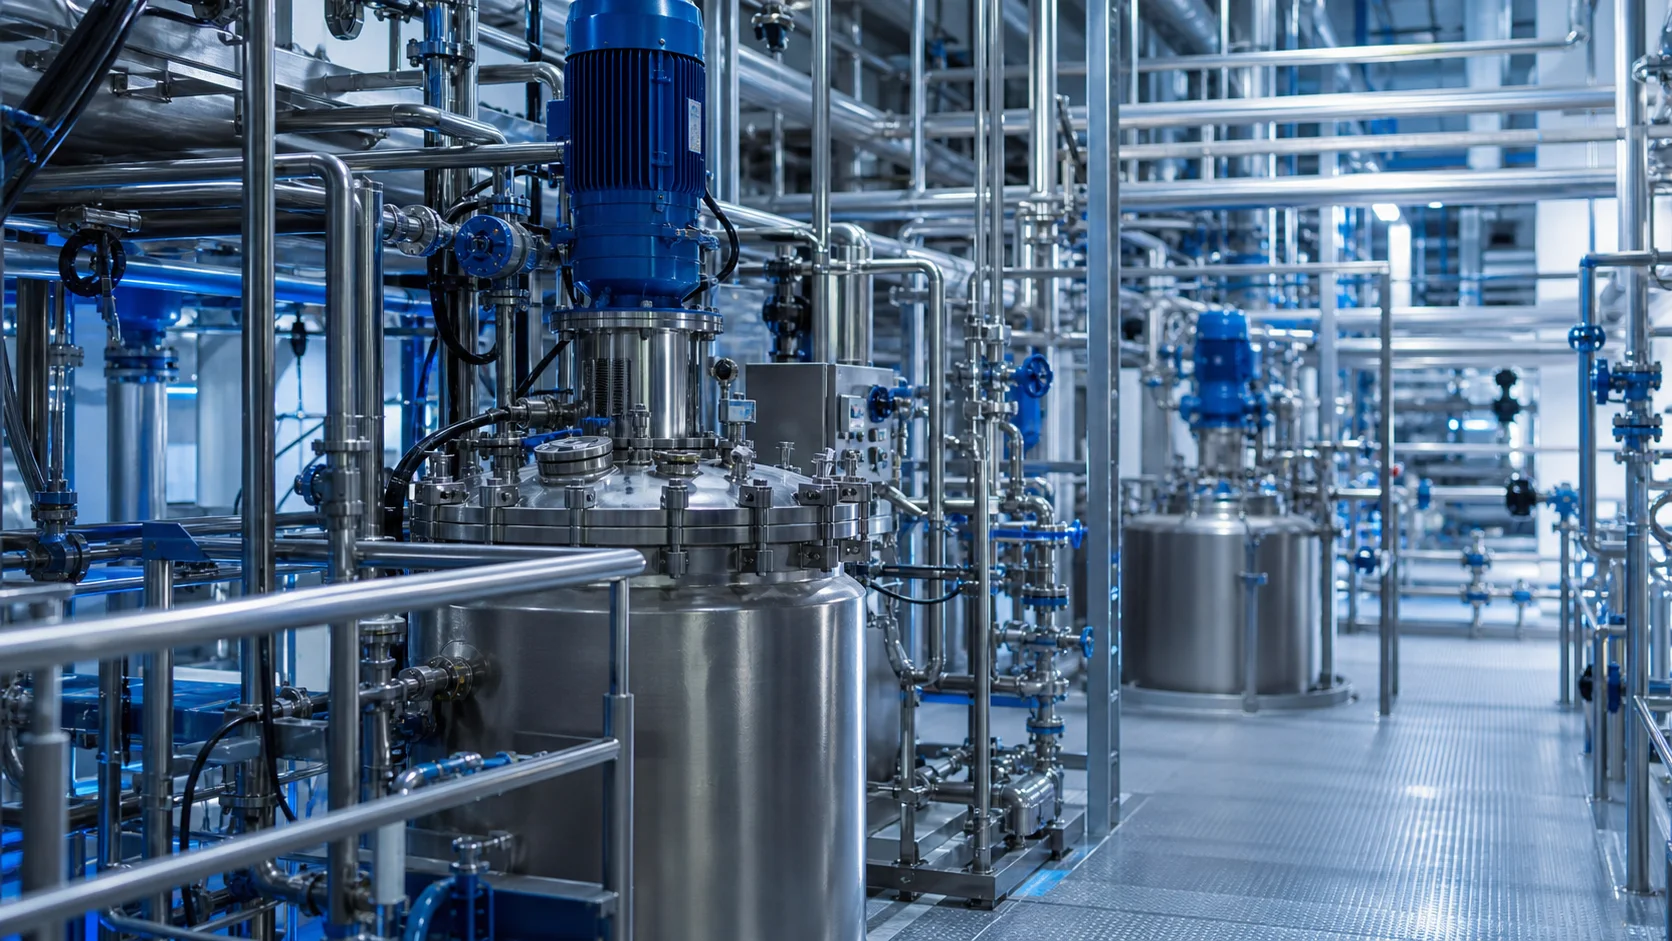 02Хімічна промисловість
≈ %18Зменшення варіативності тривалості виробництва партії
Рецептури, відстеження матеріалів і безпека процесів на хімічному підприємстві
↗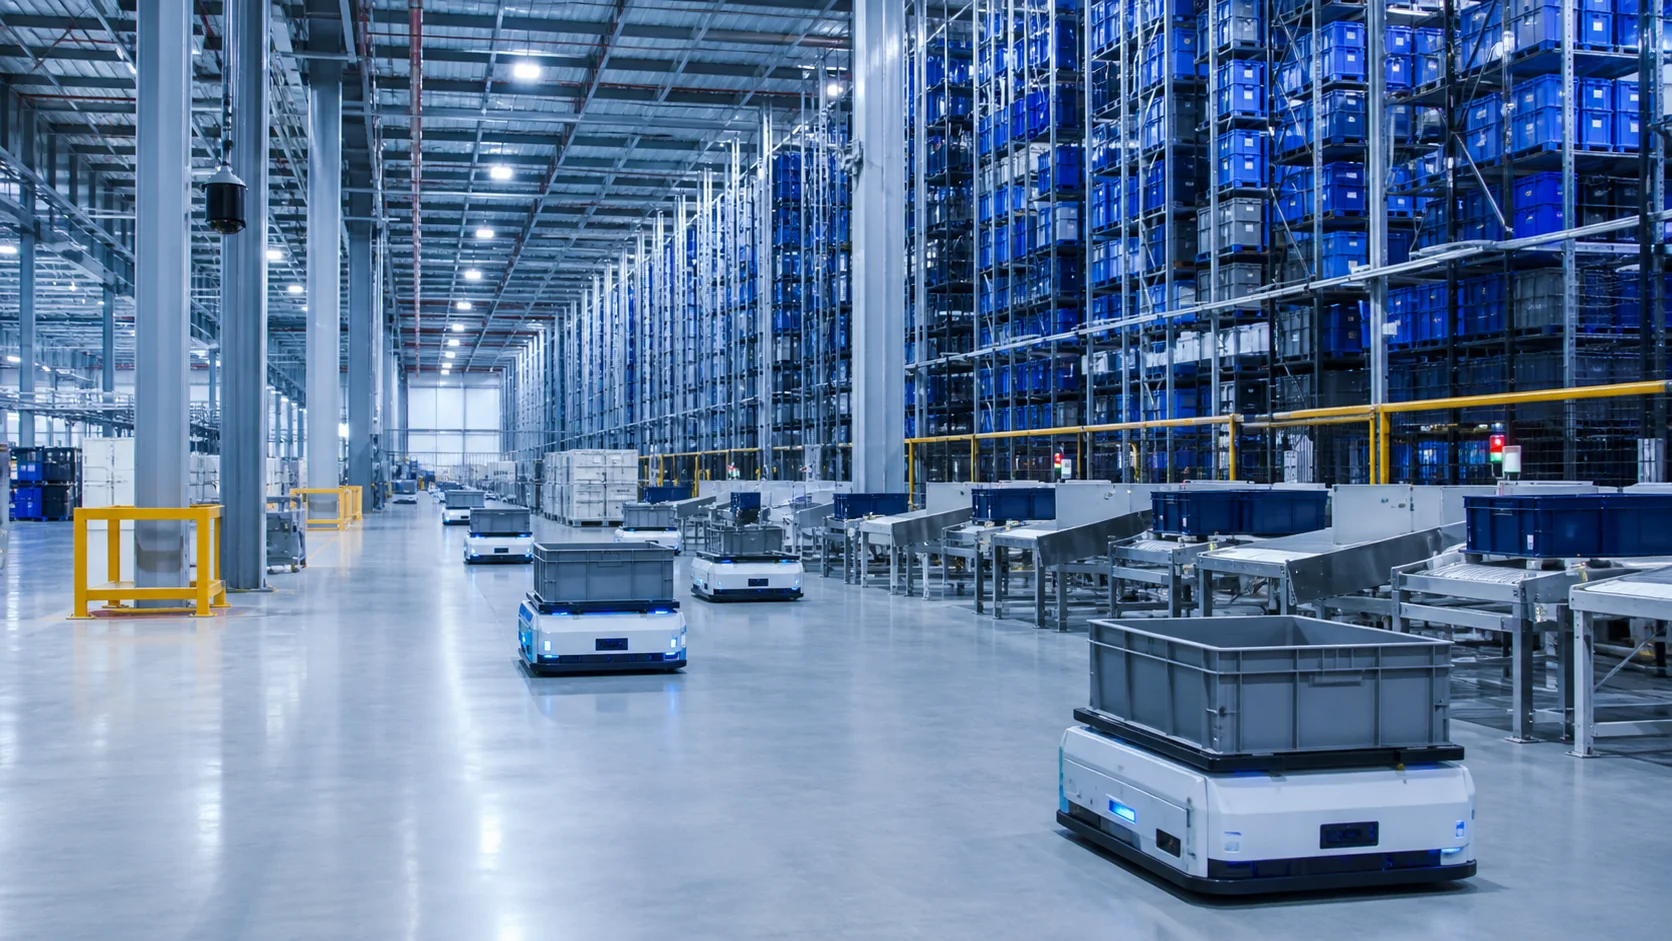 03Інтралогістика
≈ %38Збільшення щільності зберігання
Автоматизоване зберігання та інтелектуальний потік матеріалів в інтралогістиці
↗
360+
задоволених клієнтів
Інженерний партнер, якому довірили понад 400 проєктів.
Переглянути всі реалізовані проєкти
/ АНАЛІТИКА OSKON
Зазирніть у майбутнє промисловості
Усі статті
Зазирніть у майбутнє промисловості
вже сьогодні.
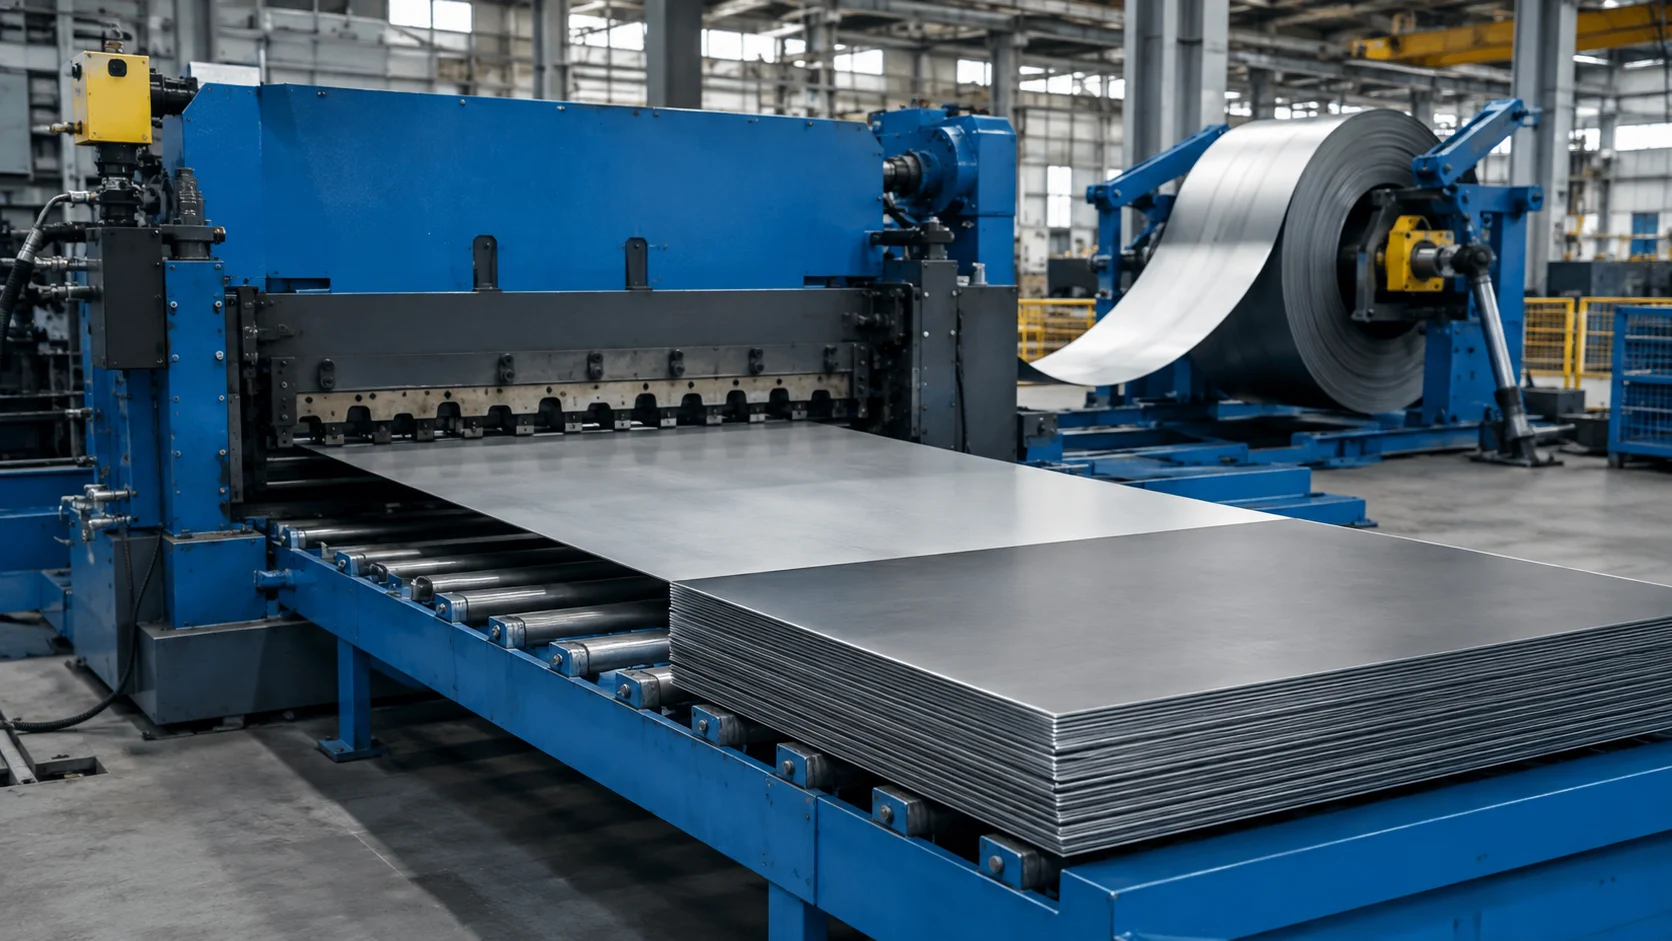
ЧОРНА МЕТАЛУРГІЯ ·
06.09.2026
Лінії поперечного різання: вимірювання довжини та відстеження штабелів
3 dk читання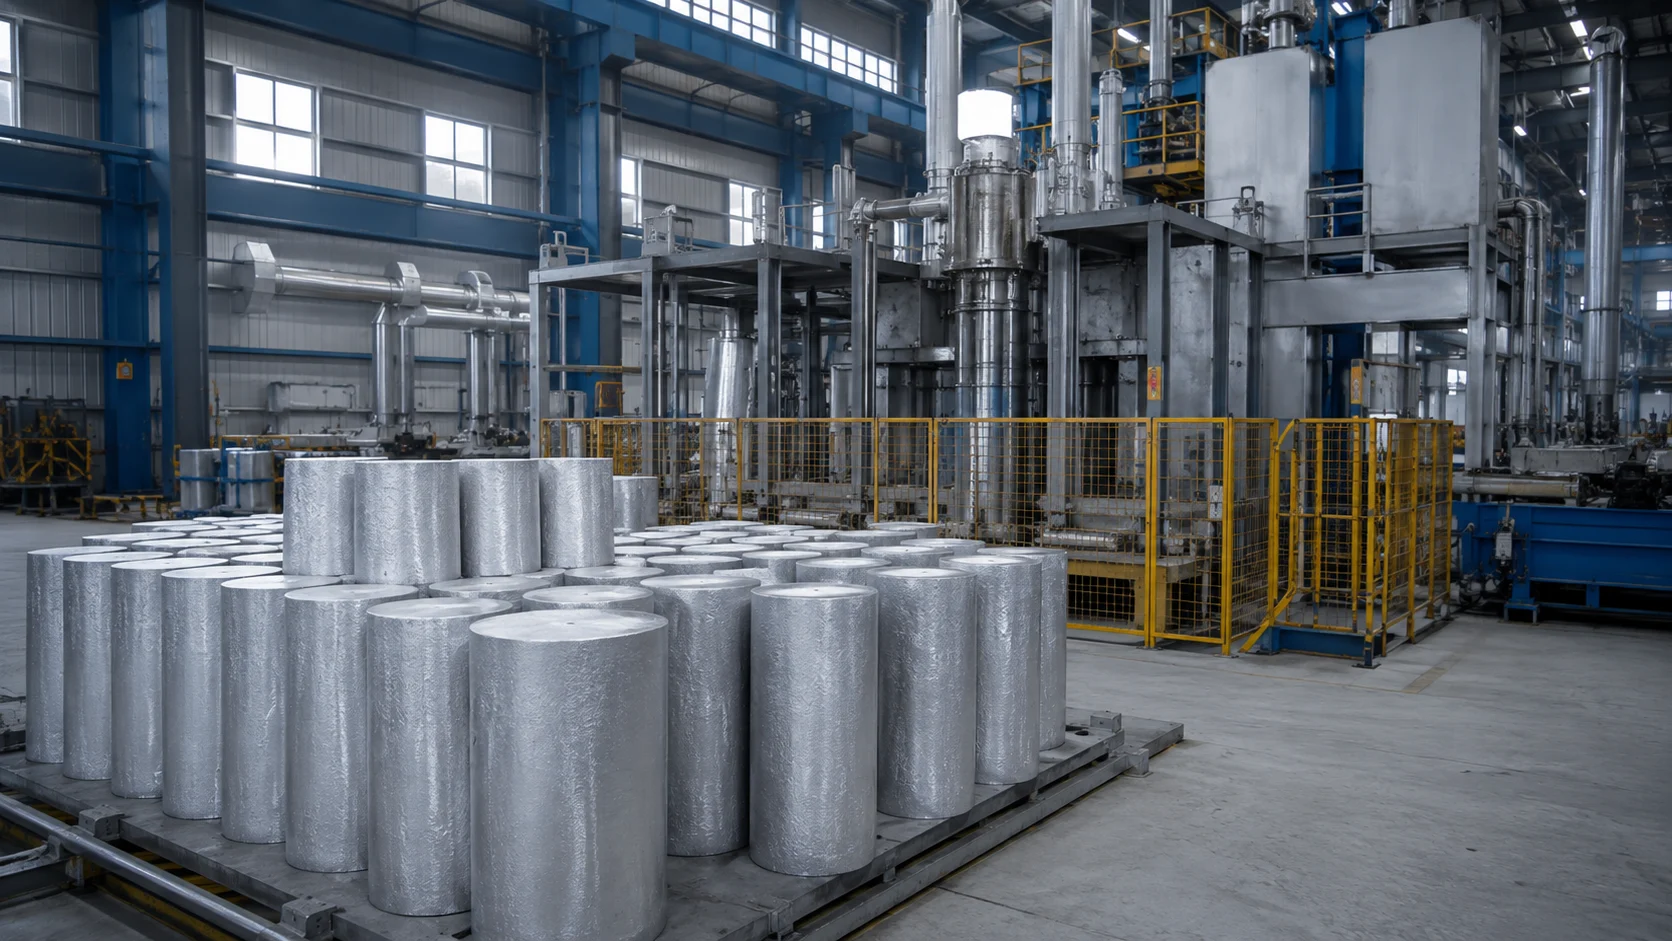
ЧОРНА МЕТАЛУРГІЯ ·
06.09.2026
Лінії лиття алюмінію: послідовність процесу та простежуваність партій
3 dk читання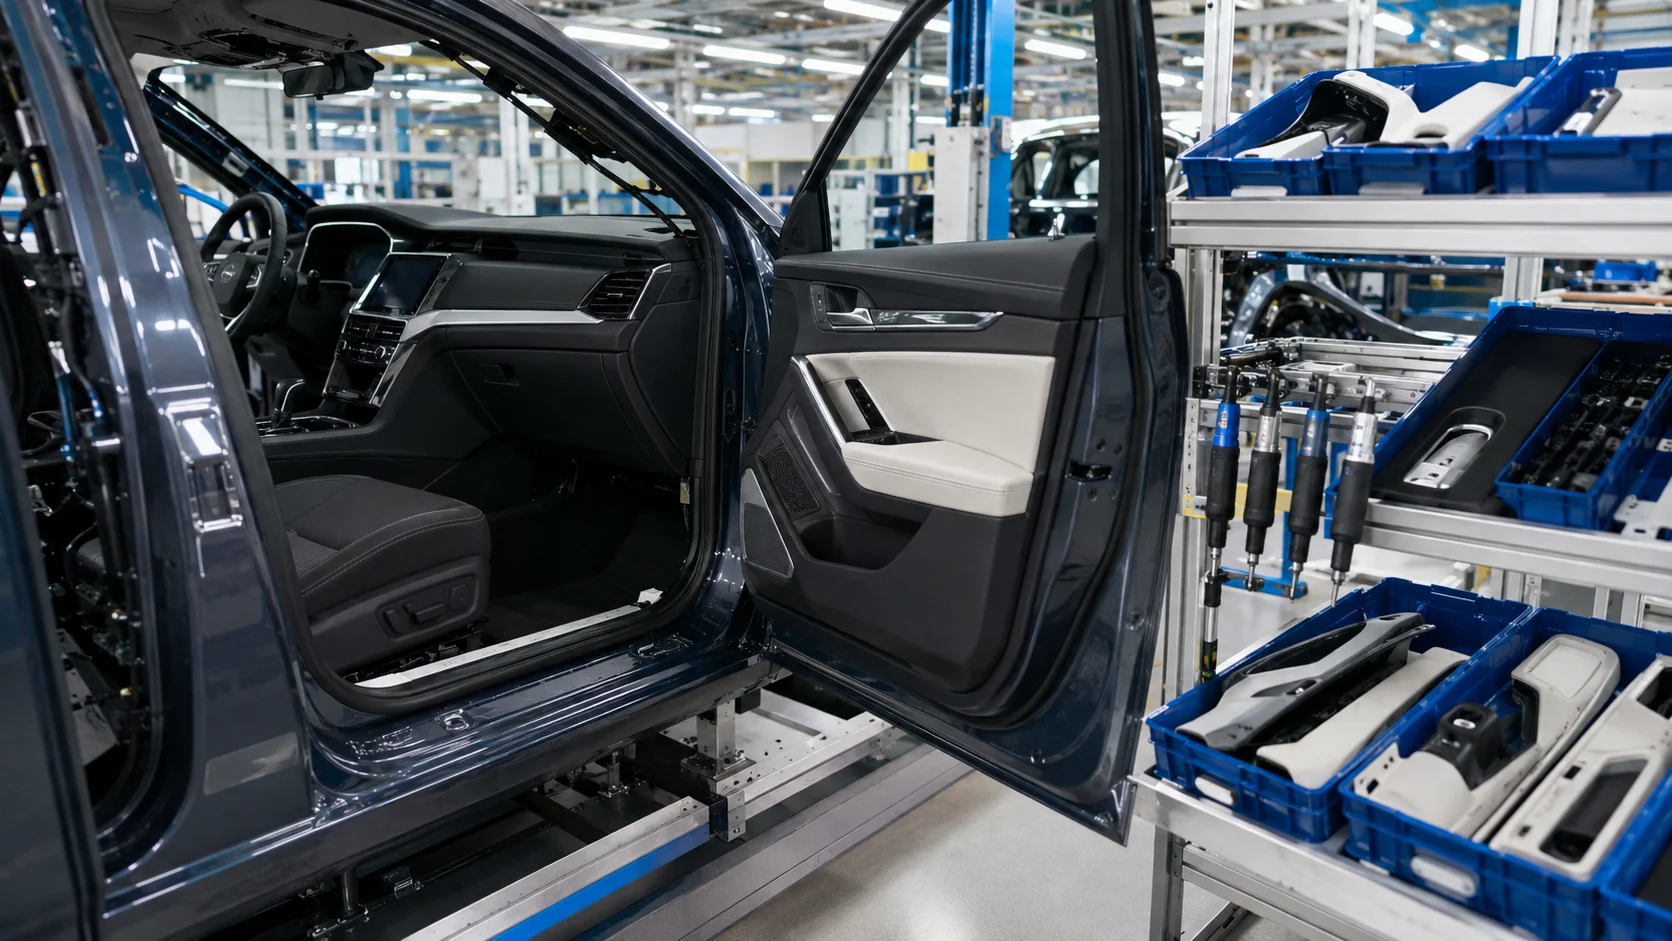
АВТОМОБІЛЬНА ПРОМИСЛОВІСТЬ ·
06.09.2026
Лінії монтажу оздоблення: інструктаж оператора та простежуваність під час складання різних комплектацій
3 dk читанняПеретворімо вашу потребу на чітко
визначений обсяг інженерних робіт.
Поділіться своєю метою — об’єднаймо відповідні інженерні напрями, щоб визначити правильний наступний крок.
Зв’яжіться з нашою інженерною командою Ваш запит буде спрямовано безпосередньо до відповідної інженерної команди.Рішення для промислової автоматизації: автоматизація заводів, PLC, MES і робототехніка
Від керування виробничими лініями до внутрішньоскладського переміщення матеріалів, від збирання виробничих даних до безпеки операційних технологій: сфера промислової автоматизації, напрями її застосування та порядок реалізації проєкту автоматизації.
Що таке промислова автоматизація?
Промислова автоматизація — це виконання фізичних процесів на виробничому підприємстві завдяки спільній роботі електричних, електронних, програмних і механічних компонентів із мінімальним втручанням людини. У найпростішому вигляді це цикл, у якому датчик вимірює параметри середовища, контролер ухвалює рішення на основі цих вимірювань, а виконавчий механізм перетворює рішення на фізичну дію. Цей цикл може бути таким простим, як відкривання клапана, або таким складним, як синхронна робота складальної лінії, де сотні станцій очікують одна на одну.
Системи автоматизації зазвичай розглядають як трирівневу структуру. Польовий рівень охоплює датчики, двигуни, приводи та компоненти безпеки. Рівень керування містить контролери, що керують цими компонентами. Верхній рівень складається з програмного забезпечення для моніторингу, планування виробництва та формування звітів. Успіх проєкту автоматизації часто визначається не якістю окремих компонентів, а тим, наскільки узгоджено ці три рівні пов’язані між собою . Дізнатися, що охоплює наскрізний підхід до реалізації, можна на сторінках наших груп рішень і наших інженерних послуг .
Причини, через які виробничі підприємства звертаються до автоматизації, схожі: зростання витрат на оплату праці, труднощі з пошуком кваліфікованих операторів, вимоги замовників щодо простежуваності, нестабільна якість і непередбачувані простої. Автоматизація впливає на всі ці аспекти одночасно, але для отримання очікуваної користі процес потрібно спочатку зрозуміти, а вже потім автоматизувати. Автоматизація погано визначеного процесу лише прискорює випуск бракованої продукції.
Автоматизація заводів і модернізація виробничих ліній
Автоматизація заводів охоплює об’єднання машин, ліній і транспортних систем у межах спільної архітектури керування на підприємствах із дискретним виробництвом. Типовими складовими цього напряму є складальні лінії, пакувальні машини, випробувальні станції та системи подавання. У проєктах модернізації наявний парк обладнання зазвичай зберігають; змінюються рівні керування й обміну даними, що пов’язують машини між собою.
Створення нової лінії та модернізація наявної потребують різних підходів. Під час нового будівництва є свобода проєктування; під час модернізації потрібно працювати без зупинки виробництва, з’ясовувати незадокументовані особливості роботи старого обладнання та вкладати пусконалагоджувальні роботи у вихідні. Тому в проєктах модернізації обстеження об’єкта, аналіз поточного стану та план поетапного переходу, розроблення програмного забезпечення мають однаково визначальне значення.
Найпоширеніший спосіб вимірювання ефективності лінії — загальна ефективність обладнання, або OEE. Цей показник, що є добутком коефіцієнтів доступності, продуктивності та якості, визначає, на чому слід зосередити роботу з удосконалення. Окупність інвестицій в автоматизацію також часто розраховують на основі зростання OEE, зниження частки браку та скорочення тривалості незапланованих простоїв.
Автоматизація технологічних процесів і безперервне виробництво
Автоматизація технологічних процесів; у хімічній,, харчовій, виробництві напоїв, фармацевтичній, паперовій, цементній та енергетичній галузях із безперервним або напівбезперервним виробництвом передбачає регулювання температури, тиску, витрати, рівня, pH та електропровідності в замкненому контурі. Відмінність від дискретного виробництва полягає в неперервності регульованої величини та в тому, що динаміка процесу обмежена фізичними чинниками, як-от час запізнення й теплоємність.
На таких підприємствах керування рецептурами є окремим напрямом. У виробництві партіями цю потребу задовольняють системи керування періодичними процесами на основі ISA-88 . Виготовлення різних продуктів із різними параметрами на одній лінії вимагає визначення рецептури в системі незалежно від оператора та реєстрації рецептури, за якою виготовлено кожну партію. У харчовому й фармацевтичному виробництві такий облік — не лише інструмент забезпечення якості, а й законодавча вимога.
В автоматизації технологічних процесів якість регулювання безпосередньо впливає на собівартість продукції. Добре налаштований контур регулювання зменшує коливання навколо заданого значення, одночасно знижуючи енергоспоживання, втрати сировини та мінливість характеристик продукції. Тому налаштування контурів під час пусконалагоджувальних робіт є не менш цінним результатом проєкту, ніж програмне забезпечення.
Програмування PLC та системи керування
PLC, тобто програмований логічний контролер, — це компонент промислової автоматизації, який ухвалює рішення. Він зчитує цифрові й аналогові сигнали з польового рівня, виконує логічні операції відповідно до завантаженої програми та керує виходами. Його спроєктовано для роботи в умовах вібрації, температурних впливів, електричних завад і безперервної експлуатації промислового середовища; саме ця стійкість, якої не очікують від офісного комп’ютера, зробила PLC стандартом виробничого майданчика.
Програмування PLC здійснюють мовами, визначеними стандартом IEC 61131-3. Мова релейно-контактних схем зрозуміла командам, знайомим із логікою електричних реле; мова функціональних блокових діаграм поширена в керуванні технологічними процесами; структурований текст застосовують у частинах програми, що потребують складних обчислень та оброблення даних. Якісне програмне забезпечення PLC не лише працює, а й залишається зрозумілим для іншого інженера через багато років. Тому стандартні бібліотеки, змістовні назви тегів і послідовна структура програми визначають довгострокову вартість проєкту.
Вибір архітектури керування також залежить від масштабу проєкту. Для окремої машини достатньо компактного контролера, тоді як на підприємствах із розподіленим збиранням сотень вхідних і вихідних сигналів застосовують станції віддаленого вводу-виводу та промислові мережі зв’язку. Протокол зв’язку обирають з урахуванням часу циклу, вимог до детермінованості та сумісності з наявним парком обладнання.
SCADA, HMI та операторські інтерфейси
SCADA — це програмне забезпечення верхнього рівня, яке збирає й візуалізує дані від польових контролерів, формує аварійні повідомлення та веде архівні записи. Операторські панелі, тобто екрани HMI, дають змогу оперативно втручатися в роботу безпосередньо біля машини. Різниця між ними полягає в масштабі: HMI керує машиною, SCADA — підприємством.
У багатьох проєктах проєктуванню інтерфейсу приділяють менше уваги, ніж воно заслуговує, хоча воно безпосередньо впливає на ймовірність помилки оператора, який дивиться на екран протягом усієї зміни. У якісному інтерфейсі колір передає зміст, а не слугує прикрасою; нормальна робота відображається спокійно, а увага привертається лише в разі відхилення. Перелік аварійних повідомлень також потребує керування: у системі, де для кожного відхилення створено аварійне повідомлення, оператор швидко звикає їх закривати, і справжня несправність залишається непоміченою.
Архівні дані, що зберігаються на рівні SCADA, використовують не лише для звітності, а й для аналізу першопричин. Щоб зрозуміти причину простою, потрібно ретроспективно простежити зміну сигналів у момент події. Тому часову роздільну здатність збирання даних і строк їх зберігання слід свідомо визначати під час проєктування системи.
MES і системи керування виробництвом
MES, тобто система оперативного керування виробництвом, — це програмне забезпечення, що заповнює прогалину між рівнем планування та виробничим майданчиком. Система планування ресурсів вищого рівня відповідає на запитання «що виробляти»; автоматизація на виробничому рівні вирішує, «як виробляти». MES натомість дає відповіді на запитання «що насправді виготовлено, скільки це тривало, де виникли зупинки, який матеріал використано». MOM , тобто керування виробничими операціями, розширює цю сферу, охоплюючи також процеси забезпечення якості, технічного обслуговування та керування запасами.
Збирання виробничих даних є основою впроваджень MES. Дані, введені вручну, надходять із запізненням, є неповними й надто оптимістичними; дані, отримані безпосередньо з машини, відображають реальність. Тому проєкти MES зазвичай починають із підключення до виробничого обладнання: зчитують сигнали машин, автоматично класифікують простої, а в оператора запитують лише ту інформацію, якої машина не може знати.
Простежуваність — один із найвідчутніших результатів застосування MES. Коли зафіксовано, який продукт виготовлено із сировини певної партії, на якій машині, у зміну якого оператора та з якими параметрами, скарга замовника може обмежитися відповідною партією замість відкликання всіх запасів. В автомобільних, харчових, фармацевтичних та оборонних ланцюгах постачання така можливість часто є обов’язковою передумовою для постачальника.
Найпоширеніша помилка під час упровадження системи керування виробництвом — буквальне перенесення наявних паперових форм на екран. Про окремі підходи до процесів виконання виробництва, забезпечення якості, планування та лабораторної роботи можна дізнатися на сторінках Opcenter: виконання виробництва, Opcenter: якість, Розширене планування та складання виробничих розкладів і Дослідження, розробки та лабораторія . Цифровізація — це нагода переглянути сам процес; оцифрування форми лише відтворює ту саму неефективність на екрані.
Промислові роботи та роботизована автоматизація
Промисловий робот — це програмований багатоосьовий маніпулятор, який замінює людину під час виконання повторюваних, важких або небезпечних робіт. Шарнірні роботи забезпечують велику робочу зону та гнучкий доступ; роботи SCARA мають перевагу у швидкості під час складальних операцій у площині; дельта-роботи використовують для захоплення й укладання легких виробів із високою частотою циклів; декартові системи застосовують для лінійних переміщень із великим ходом осей.
До поширених сфер застосування роботизованої автоматизації належать зварювання, палетування, захоплення й укладання виробів, завантаження машин, нанесення клею, фарбування та контроль. Для переміщення важких вантажів і роботи на складських майданчиках застосовують безлюдні кранові системи . У роботизованому зварюванні найпомітніша перевага — стабільність якості шва, а в палетуванні — незмінний час циклу протягом усієї зміни.
Колаборативні роботи спроєктовані для роботи в одному просторі з людиною без огорож і бар’єрів. Однак «колаборативність» — це характеристика застосування, а не самого робота: якщо захоплювач на кінці робота переносить гостру деталь, таке застосування вже не вважається колаборативним. Тому кожна роботизована комірка разом із захоплювачем і деталлю, яку він переносить, має проходити оцінювання ризиків .
Успішність роботизованої комірки залежить більше від конструкції захоплювача, організації подавання деталей і планування циклу, ніж від марки робота. У більшості проєктів сам робот є найпередбачуванішим компонентом; невизначеність пов’язана з тим, як надходить деталь і як її захоплюють.
Автономні мобільні роботи, AGV та внутрішня логістика
Автономний мобільний робот , або AMR, — це транспортний засіб, який сприймає навколишнє середовище та самостійно розраховує маршрут. Автоматично керований транспортний засіб, або AGV, рухається за лінією, визначеною на підлозі, або за опорними точками. Відмінність полягає в гнучкості: AGV передбачувано працює на фіксованому маршруті, тоді як AMR може змінити маршрут перед перешкодою, а в разі зміни планування не потребує повторного нанесення ліній.
Внутрішня логістика охоплює весь потік матеріалів усередині підприємства. До неї належить кожен етап переміщення — від приймання сировини до забезпечення лінії матеріалами, від виходу з лінії до відвантаження. На багатьох підприємствах потік матеріалів є прихованою статтею витрат: час ходіння операторів, площа, зайнята проміжними запасами, та простої через матеріал, доставлений не туди, стають помітними лише після початку вимірювань.
Типи мобільних роботів відрізняються залежно від потреб. Роботи, які заїжджають під стелаж і підіймають його, — підстелажні роботи (LMR) — застосовуються для комплектування замовлень на складі, роботи-навантажувачі (FMR) — для палетованих вантажів, роботи для переміщення коробок (CTU) — для транспортування окремих коробок; для важких вантажів і конвеєрного транспортування застосовують CMR існує сімейство. Програмне забезпечення для керування парком координує ці транспортні засоби; на цьому рівні виконуються розподіл завдань, керування рухом, планування заряджання та застосування правил пріоритетності.
У проєктах мобільної робототехніки найчастіше поза увагою залишається інфраструктура. Рівність підлоги, ширина дверних прорізів, інтеграція з ліфтами й автоматичними дверима, якість покриття бездротової мережі та розташування зарядних станцій можуть мати більше значення, ніж вибір робота. Обстеження та вимірювання на об’єкті на етапі техніко-економічного обґрунтування запобігають більшості несподіванок під час введення в експлуатацію. Для заряджання, навігації та оснащення об’єкта можна переглянути аксесуари й обладнання для об’єкта .
Автоматизація складу: конвеєри, сортувальні та вертикальні системи зберігання
Автоматизація складу — це механізація переміщення, сортування, зберігання товарів на складі та їх підготовки до відвантаження. Конвеєрні системи забезпечують безперервний потік; роликові, стрічкові, модульні ланцюгові та телескопічні конвеєри обирають відповідно до характеристик вантажу. Сортери , тобто сортувальні системи, спрямовують товари, що надходять, на потрібну лінію за штрихкодом або даними про об’єм і зі зростанням кількості замовлень замінюють ручне сортування.
Вертикальні системи зберігання дають змогу зберігати більше товарів на тій самій площі завдяки використанню висоти приміщення. Для підприємств із великими запасами та обмеженою площею це часто інвестиція з найкоротшим строком окупності, якщо врахувати вартість розширення площі. Шатлові системи забезпечують зберігання високої щільності за допомогою транспортних засобів, що рухаються горизонтально в проходах.
Система керування складом — це рівень ухвалення рішень, що працює над цими фізичними компонентами. У цьому програмному забезпеченні визначається, де розміщувати товари, у якій послідовності комплектувати замовлення та яким маршрутом рухатися. Яким би досконалим не було обладнання автоматизації, за слабкої стратегії розміщення та комплектування очікуваної ефективності досягти не вдасться.
Індустрія 4.0, інтернет речей і розумна фабрика
Індустрія 4.0 — це підхід, що передбачає об’єднання виробничих активів у мережу, збирання даних у реальному часі та ухвалення рішень на основі цих даних. Інтернет речей , тобто IoT, є технічною основою цього підходу: датчики, контролери та машини генерують дані й передають їх мережею; промисловий інтернет речей, тобто IIoT, — це адаптація цієї концепції до виробничого середовища.
Розумна фабрика — це не просто об’єднане в мережу виробництво, а підприємство, яке перетворює зібрані дані на рішення. Саме лише передавання даних машиною не робить фабрику розумною; про розумну фабрику можна говорити, якщо при перевищенні порогового значення автоматично створюється наряд на технічне обслуговування, виробничий план оновлюється відповідно до фактичної потужності, а відхилення якості виявляється ще до того, як спричинить зупинку лінії.
Цифрова трансформація потребує реалістичної послідовності реалізації проєктів. Спочатку слід забезпечити можливість вимірювання: якщо від машин неможливо отримати достовірні дані, кожен наступний рівень спиратиметься на припущення. Далі йде наочність: дані потрібно подавати у формі, зрозумілій для особи, яка ухвалює рішення. Останній етап — автономність: здатність системи ухвалювати певні рішення без погодження з людиною. Проєкти, які оминають цю послідовність, створюють ефектні інформаційні панелі, але не змінюють роботу на виробництві.
Цифровий двійник — це віртуальний відповідник фізичного об’єкта або процесу. Моделювання нової лінії до її введення в експлуатацію дає змогу випробувати програмне забезпечення керування не на об’єкті, а на робочому місці інженера; це суттєво скорочує час введення в експлуатацію та зменшує ризики на об’єкті.
Штучний інтелект і промислове оброблення зображень
Штучний інтелект у виробничому середовищі найчастіше застосовують у трьох напрямах: візуальний контроль, прогнозне технічне обслуговування та оптимізація процесів. Їх об’єднує те, що це завдання, для яких формулювання правил непрактичне, але можливе навчання на прикладах.
Промислове оброблення зображень передбачає отримання зображення виробу за допомогою камери та системи освітлення для вимірювання, зчитування або виявлення дефектів. Класичне оброблення зображень досі залишається найнадійнішим методом для чітко визначених геометричних перевірок; до них належать перевірка розмірів, контроль наявності та зчитування кодів. Підходи на основі глибокого навчання мають перевагу у виявленні дефектів, які важко описати, як-от подряпини, плями та порушення текстури.
У проєктах оброблення зображень успіх часто визначає не алгоритм, а освітлення. За освітлення під правильним кутом і з правильною довжиною хвилі може бути достатньо простого порогового оброблення, тоді як за поганого освітлення навіть найсучасніша модель працюватиме нестабільно.
Прогнозне технічне обслуговування спрямоване на виявлення сигналів, які обладнання подає до виникнення несправності. Воно ґрунтується на даних вібрації, сигнатури струму, температури й акустики. На відміну від планово-профілактичного обслуговування за календарем, роботи виконують тоді, коли вони потрібні; це зменшує як витрати на зайве обслуговування, так і непередбачені простої. Проте для побудови змістовної моделі потрібно збирати дані протягом достатнього часу та розмічати приклади реальних несправностей; тому прогнозне обслуговування — це не разове впровадження, а програма, що потребує постійної роботи.
Кібербезпека OT і захист операційних технологій
Операційні технології, тобто OT, — це сукупність систем, які керують фізичними процесами. Основна відмінність від інформаційних технологій полягає в порядку пріоритетів: в інформаційних системах на першому місці стоїть конфіденційність, а у виробничих — безперервність роботи та безпека людей. На більшості підприємств неможливо довільно зупинити виробничу лінію для встановлення оновлення безпеки.
Значна частина контролерів на виробництві використовує протоколи, розроблені без урахування підключення до інтернету; у більшості з них немає автентифікації та шифрування. Тому першим кроком у забезпеченні безпеки OT є інвентаризація активів: неможливо захистити мережу, не знаючи, що в ній є. Щодо додаткових заходів на рівні корпоративної мережі можна ознайомитися з нашими послугами з кібербезпеки . Далі йде сегментація мережі; багаторівневе відокремлення виробничої мережі від корпоративної мережі та інтернету запобігає зупинці лінії через шкідливе програмне забезпечення, що поширилося з одного клієнтського пристрою.
Віддалений доступ — найкритичніше питання безпеки OT. Доступ, який виробники машин запитують для технічного обслуговування, без належного контролю перетворюється на постійно відкритий канал проникнення. Надання доступу за запитом, запис сеансів і скасування прав після завершення робіт необхідні як із погляду безпеки, так і з погляду відповідальності.
У промисловій кібербезпеці процеси мають таке саме визначальне значення, як і технології. Регулярне резервне копіювання та реальне проведення навчальних відновлень забезпечують безперервність роботи краще, ніж більшість засобів захисту.
Безпека машин і функціональна безпека
Безпека машин — не додаткова опція в проєктах автоматизації, а невіддільна частина проєктування. Процес починається з оцінювання ризиків: визначають небезпеки, які можуть виникнути протягом усього життєвого циклу машини, і для кожної оцінюють тяжкість шкоди, частоту впливу та можливість уникнення.
В ієрархії зниження ризику перше місце посідає усунення небезпеки конструктивними рішеннями; якщо це неможливо, застосовують захисні заходи. До них належать нерухомі та блокувальні огородження, світлові завіси безпеки, захисні килимки, пристрої дворучного керування й кола аварійного зупинення. Щодо залишкового ризику застосовують попередження та навчання.
Функції безпеки мають відповідати певному рівню надійності. Кола безпеки будують за архітектурою із самоконтролем, яка не допускає переходу в небезпечний стан у разі відмови одного компонента. Змішування логіки безпеки та виробничої логіки в одній програмі — одна з найпоширеніших помилок проєктування; коло безпеки має залишатися незалежним і придатним до перевірки.
На практиці найчастіше не враховують, що заходи безпеки не повинні заважати оператору виконувати роботу. Захисний пристрій, який ускладнює роботу, швидко відключають; у результаті машина є безпечною на папері, але небезпечною на виробництві.
Електрична шафа, проєктування шаф та енергомоніторинг
Електрична шафа — це фізична основа системи автоматизації. У ній об’єднуються розподіл електроенергії, захист, приводи, контролери та комунікаційні компоненти. Проєкт шафи складається з однолінійної схеми, силових кіл і кіл керування, плану клем, кабельного журналу та компонувальних креслень. Якісно підготовлений проєкт полегшує не лише виготовлення, а й пошук несправностей через багато років.
Під час проєктування шаф тепловий режим часто недооцінюють. Шафа, обрана без розрахунку тепловиділення приводів і силових компонентів, улітку спричиняє зупинки виробництва через спрацювання захисту. Так само перерізи кабелів, розрахунки стійкості до короткого замикання та селективності визначають, чи збереже шафа свої початкові характеристики протягом багатьох років.
Енергомоніторинг — це забезпечення видимості споживання за лініями, машинами або підрозділами за допомогою вимірювальних приладів, установлених у шафі. Заходи з економії, що ґрунтуються лише на загальному рахунку за електроенергію, зазвичай не дають результату; натомість деталізація споживання дає змогу швидко виявити компресор, що працює вхолосту, нагрівач, який залишається ввімкненим без потреби, або неефективний двигун. Енергетичні дані також дають змогу розрахувати споживання на одиницю продукції та створюють основу для звітності зі сталого розвитку.
Автоматизація будівель і керування об’єктами
Автоматизація будівель — це об’єднання систем опалення, охолодження, вентиляції, освітлення, протипожежного захисту та контролю доступу виробничих підприємств і комерційних будівель на єдиному рівні керування. Вона використовує ту саму логіку керування, що й автоматизація виробництва; відмінність полягає в тому, що керують не виготовленням продукції, а параметрами середовища.
Система керування будівлею має на меті зменшувати енергоспоживання, зберігаючи комфортні умови. Типові джерела економії — регулювання вентиляції відповідно до кількості людей, зміщення робочої кривої залежно від температури зовнішнього повітря та автоматичний перехід до економного режиму в неробочі години. На виробничих підприємствах додаються вимоги технологічного процесу: контроль вологості, підтримання перепадів тиску та рівень вмісту частинок безпосередньо впливають на якість продукції.
Як реалізують проєкт автоматизації?
Проєкт автоматизації — це насамперед питання методології, а вже потім техніки. Як вибудовується ця методологія, ми пояснюємо на сторінці керування проєктами та консалтингу . Процес починається з правильного визначення потреби. На цьому етапі технологію ще не обирають; потрібно виміряти поточні показники, виявити вузьке місце та сформулювати ціль кількісно. «Підвищити ефективність» — це не ціль; «скоротити простої пакувальної дільниці наприкінці лінії на сорок відсотків» — вимірювана ціль.
На етапі техніко-економічного обґрунтування та концептуального проєктування порівнюють альтернативні рішення. Для незалежного погляду на цьому етапі можна залучити консультантів з автоматизації . Ту саму потребу часто можна задовольнити за різних обсягів інвестицій; роботизовану комірку та простіший механічний пристрій слід порівнювати не лише за початковими вкладеннями, а й за експлуатаційними витратами, гнучкістю та строком введення в експлуатацію.
На етапі детального проєктування паралельно розробляють електротехнічну документацію, механічну конструкцію та архітектуру програмного забезпечення. Далі йдуть виготовлення, заводські приймальні випробування, монтаж на об’єкті та приймальні випробування на об’єкті. Випробування в заводських умовах суттєво скорочують час робіт на об’єкті; більшість проблем усувають у контрольованому середовищі без зупинки виробництва.
Введення в експлуатацію — найінтенсивніший і найпомітніший етап проєкту. На цьому етапі навчання операторів, передавання документації та планування запасних частин часто відкладають; однак саме від цих трьох складників залежить належна робота системи протягом усього строку служби. Після введення в експлуатацію настає період, що охоплює післяпродажну підтримку та технічне обслуговування, — саме тоді проявляється реальна віддача від інвестицій; відкриті заявки відстежують через лінію підтримки .
Системна інтеграція та вибір постачальника
Системна інтеграція — це об’єднання обладнання та програмного забезпечення різних виробників у єдине працездатне ціле. На виробництві рідко трапляються підприємства, оснащені продукцією лише одного бренду; машини закуповували в різний час у різних постачальників. Завдання інтегратора — забезпечити взаємодію цієї неоднорідної структури на основі спільної моделі даних і логіки керування.
Під час вибору постачальника довгострокова підтримка важлива не менше, ніж технічна компетентність. Система, яка після введення в експлуатацію працюватиме п’ять років, повинна мати команду, здатну вносити зміни до її програмного забезпечення. Передавання вихідного коду, рівень документації та зобов’язання щодо строків реагування — питання, які потрібно чітко визначити на етапі укладання договору.
Окупність інвестицій в автоматизацію
Окупність інвестицій в автоматизацію зазвичай розраховують на основі економії витрат на оплату праці; проте в більшості проєктів основна вигода припадає на інші статті. Зменшення частки браку, скорочення витрат на доопрацювання, запобігання втраті клієнтів через невідповідну якість і зменшення незапланованих простоїв часто дають більший ефект, ніж економія на оплаті праці.
Слід також враховувати приріст виробничої потужності. Можливість виробляти більше на наявному обладнанні дає змогу відкласти інвестиції в нові машини; фінансова цінність такого відтермінування помітно скорочує строк окупності проєкту. Зменшення енергоспоживання та ризику нещасних випадків на виробництві, хоча їх складно безпосередньо оцінити в грошах, забезпечують найстійкіший довгостроковий ефект.
Для реалістичної оцінки інвестиції слід розглядати з погляду сукупної вартості володіння: крім початкових вкладень, потрібно враховувати витрати на запасні частини, технічне обслуговування, оновлення програмного забезпечення, навчання та можливе нарощування потужності. Найдешевша пропозиція часто виявляється найдорожчим варіантом за сукупними витратами протягом п’яти років.
Галузеві сфери застосування
Потреби в автоматизації відрізняються залежно від галузі. В автомобілебудуванні та виробництві автокомпонентів на перший план виходять простежуваність, тривалість циклу та прагнення до нульового рівня дефектів. У виробництві харчових продуктів і напоїв визначальними є гігієнічне виконання обладнання, придатність до миття та керування рецептурами. У фармацевтичному та косметичному виробництві валідація й цілісність записів стають вимогами, що мають пріоритет над технічним рішенням.
На підприємствах чорної металургії, металообробки та ливарного виробництва вибір обладнання визначають високі температури, великі навантаження та складні умови експлуатації. У хімічній і нафтохімічній промисловості ключовими аспектами проєкту є класифікація вибухонебезпечних зон і системи безпечного зупинення. У пакувальному, кабельному та текстильному виробництві на перший план виходять швидкість лінії та регулювання натягу; на логістичних складах і складах електронної торгівлі інтенсивність надходження замовлень і сезонні коливання зумовлюють необхідність гнучкого та масштабованого проєктування систем. У судноплавстві та на суднобудівних верфях визначальними є умови на об’єкті та проєктний характер виробництва.
На енергетичних та інфраструктурних об’єктах на перший план виходять дистанційний моніторинг, централізоване керування розподіленими об’єктами та безперервна робота. Кожна галузь має власні стандарти, вимоги до перевірок і критерії приймання; тому рішення з автоматизації, впроваджене без адаптації до специфіки галузі, не дає очікуваної користі. З прикладами робіт, виконаних у різних галузях, можна ознайомитися в нашому портфоліо .
Компоненти системи автоматизації
Система автоматизації складається з взаємодоповнювальних груп компонентів . Датчики зчитують параметри процесу: датчики наближення визначають наявність деталі, енкодери вимірюють положення та швидкість, тензодатчики — вагу, а вимірювальні перетворювачі температури й тиску — технологічні змінні. Точність і повторюваність вимірювань визначають межі можливостей усієї логіки керування, побудованої на їхній основі; датчик із помилковими показаннями вводить в оману навіть найкраще програмне забезпечення.
Виконавчі механізми перетворюють рішення на рух. Пневматичні циліндри використовують для швидких і простих лінійних переміщень, серводвигуни — для точного позиціювання, асинхронні мотор-редуктори — у застосуваннях, що потребують безперервного приводу. Приводи двигунів, тобто перетворювачі частоти, не лише запускають і зупиняють двигун, а й регулюють швидкість, крутний момент і профіль прискорення, зменшуючи як механічну втому, так і енергоспоживання.
Силові та захисні компоненти забезпечують безпечну роботу системи. Вимикачі, контактори, теплові реле та пристрої захисту від перенапруг обмежують пошкодження в разі несправності. Джерела безперебійного живлення захищають рівень керування від коливань напруги в мережі; перезапуск контролера через короткочасний провал напруги на багатьох підприємствах означає багатогодинне відновлення роботи.
Промисловий зв’язок і польові мережі
Обмін даними між компонентами відбувається за промисловими протоколами зв’язку. Класичні протоколи на основі послідовного передавання даних прості й поширені; промислові протоколи на основі Ethernet мають перевагу в застосуваннях, що потребують великих обсягів даних і низької затримки. У застосуваннях із детермінованими часовими характеристиками, як-от керування рухом, тривалість циклу має бути стабільною на мікросекундному рівні; це робить вибір протоколу технічною необхідністю.
Під час проєктування польової мережі топологія, тип кабелю, екранування та заземлення не менш важливі, ніж вибір протоколу. У промисловому середовищі електричні завади неминучі; високочастотні складові, які генерують приводи двигунів, спричиняють важкопояснювані перебої в неправильно прокладеному кабелі передавання даних. Такі несправності часто помилково вважають помилками програмного забезпечення, втрачаючи тижні.
Надання системам верхнього рівня доступу до рівня даних — окреме питання. Використання незалежних від виробника моделей даних для передавання виробничих даних на рівень моніторингу й аналізу дає змогу уникнути повного переписування інтеграції в разі майбутньої заміни обладнання. Системи, що обмінюються даними через стандартний інтерфейс, забезпечують гнучкість підприємству з десятирічним строком експлуатації.
Стандарти, нормативні вимоги та документальне підтвердження
Проєкти автоматизації реалізують у межах правових і технічних вимог. Стандарти безпеки машин визначають порядок оцінювання ризиків, рівень надійності, на який мають бути розраховані функції безпеки, та спосіб документування верифікації. Для електроустановок і виготовлення електричних шаф діють окремі групи стандартів, а для вибухонебезпечних середовищ — спеціальні правила класифікації.
Для виробників машин підготовка декларації про відповідність і технічного файлу є передумовою введення продукції в обіг. Для підприємств, що експлуатують обладнання, відповідність наявних машин чинним вимогам безпеки безпосередньо зумовлює відповідальність під час перевірок з охорони праці. Те, що машину придбали багато років тому, не скасовує поточних зобов’язань.
Документальне підтвердження — не просто формальність; належно підготовлений технічний файл є єдиним надійним джерелом для розуміння того, як спроєктовано систему, під час модернізації через багато років. Проєктна документація, не актуалізована під час введення в експлуатацію, спричиняє витрати під час кожного наступного втручання.
Сталий розвиток та енергоефективність
На виробничих підприємствах сталий розвиток— це вже не лише корпоративна мета, а й комерційна необхідність. Для участі в ланцюгу постачання вимагається звітування про споживання енергії на одиницю продукції та вуглецевий слід. Достовірність такої звітності залежить від вимірювання споживання на рівні машин і ліній.
Внесок автоматизації в енергетичну ефективність має два напрями. Перший — пряма економія: регулювання швидкості за допомогою приводів, запобігання роботі на холостому ходу, моніторинг витоків стисненого повітря та рекуперація тепла. Другий — прозорість споживання: коли відомо, який продукт, на якій лінії та з якими енерговитратами виготовлено, виробничий план можна формувати з урахуванням вартості енергії.
Зменшення відходів і браку також є вимірюваною складовою сталого розвитку. Завдяки ранньому попередженню на лінії зменшується обсяг бракованої партії; відбраковування дефектних виробів у процесі виробництва за допомогою обробки зображень запобігає їх подальшій обробці на наступних станціях і додатковому споживанню ресурсів.
Компетентність команди та навчання
В інвестиціях в автоматизацію найчастіше недооцінюють людський чинник. Після введення нової системи в експлуатацію служба технічного обслуговування має вміти діагностувати несправності, оператори — правильно користуватися інтерфейсом, а фахівці з планування виробництва — використовувати нові дані. Системи, передані без навчання персоналу, невдовзі залишаються на початкових налаштуваннях, а з часом їх виводять з експлуатації.
Планування компетенцій слід виконувати на початку проєкту. Необхідно заздалегідь визначити, хто матиме право втручатися в певні частини системи, у яких питаннях буде потрібна зовнішня підтримка та як забезпечуватиметься передавання знань. Системи, що залежать від знань однієї людини, стають ризиком для підприємства, коли ця людина звільняється.
Актуальність документації є частиною керування цим ризиком. Коли електротехнічна проєктна документація, резервна копія програми, перелік параметрів і записи про введення в експлуатацію підтримуються в актуальному стані, технічне обслуговування системи залежить від організації, а не від окремої людини.
З чого почати?
Автоматизація — широка сфера; правильна відправна точка для кожного підприємства своя. Щоб визначити, який крок вам підходить, є три шляхи: якщо ви хочете оцінити поточний стан і визначити пріоритети — консалтинг з автоматизації; якщо шукаєте рішення для конкретної потреби — наші групи рішень; якщо хочете обговорити вимоги, характерні для вашої галузі, — наші галузеві сторінки.
Якщо ви хочете, щоб ми безпосередньо оцінили ваш проєкт, форму запиту комерційної пропозиції можна заповнити або через нашу сторінку контактів зв’язатися з нами. Щоб ознайомитися з актуальними впровадженнями й технічними поясненнями, відвідайте наш блог та архів вебінарів .
Поширені запитання
У чому різниця між промисловою автоматизацією та автоматизацією заводів?
Промислова автоматизація — загальне поняття, що охоплює всі промислові сфери, зокрема виробництво, технологічні процеси та логістику. Автоматизація заводів — це застосування промислової автоматизації на підприємствах із дискретним виробництвом . Автоматизація технологічних процесів — це застосування того самого загального поняття на підприємствах із безперервним виробництвом .
Які знання потрібні для вивчення програмування PLC?
Для початку достатньо базових знань з електротехніки, систем числення та логічних елементів. Далі потрібно опанувати принаймні одну з мов IEC 61131-3, технології датчиків і виконавчих механізмів, промислові протоколи зв’язку та кола безпеки. Практичний досвід у цій сфері має більше значення, ніж теоретичні знання.
У чому різниця між MES та ERP?
ERP планує ресурси та керує комерційними процесами; замовлення, запаси, закупівлі й витрати належать до цього рівня. MES працює безпосередньо з виконанням виробництва: виконання виробничого завдання в цеху, збирання виробничих даних, реєстрація простоїв і показників якості належать до сфери MES. Ці системи не замінюють одна одну, а взаємно доповнюють даними.
У чому різниця між AGV та AMR?
AGV рухається за визначеною на підлозі трасою та має фіксований маршрут. AMR сприймає навколишнє середовище й самостійно розраховує маршрут, а за наявності перешкоди може знайти обхідний шлях. AGV має переваги в передбачуваних, інтенсивних транспортних потоках із фіксованими маршрутами, а AMR — у середовищах зі змінним плануванням, де потрібна гнучкість. Для порівняння за групами нашу сторінку мобільних роботів можете переглянути.
За який час окупаються інвестиції в автоматизацію?
Термін окупності залежить від типу застосування, кількості змін і величини поточних втрат. У рішеннях, які безпосередньо усувають вузьке місце та працюють у кілька змін, термін окупності суттєво скорочується. Для обґрунтованого розрахунку в модель слід включати не лише витрати на оплату праці, а й брак, повторну обробку, простої та приріст виробничої потужності.
Чи можна впровадити автоматизацію без заміни наявних машин?
У більшості випадків — так. Ретрофіт — це підхід, за якого механічна конструкція машини зберігається, а системи керування, приводи та засоби збору даних оновлюються. Якщо механічний ресурс машини ще не вичерпано, ретрофіт може забезпечити подібні функціональні можливості за значно нижчих витрат порівняно з придбанням нової машини.
Чи доцільна автоматизація для малих і середніх підприємств?
Для автоматизації важливіша повторюваність операцій, ніж масштаб виробництва. Операцію з невеликою кількістю виробів, яка часто повторюється, легше автоматизувати, ніж операцію з великим обсягом, яку виконують рідко. На малих підприємствах поетапний підхід, зосереджений на одному вузькому місці замість автоматизації всієї лінії, дає змогу знизити як ризики, так і початкові інвестиції.
Як слід планувати технічне обслуговування систем автоматизації?
План технічного обслуговування ґрунтується на аналізі критичності системи . Для компонентів, відмова яких повністю зупиняє виробництво, передбачають запасні частини та регулярні перевірки. У програмній частині регулярне резервне копіювання, ведення обліку версій і тренування з відновлення не менш важливі, ніж обслуговування механічних вузлів.
У чому різниця між SCADA та HMI?
HMI — це операторська панель біля машини, призначена для керування окремою машиною або станцією. SCADA — програмне забезпечення верхнього рівня, яке збирає дані з кількох машин і забезпечує моніторинг усього об’єкта, керування аварійними повідомленнями та ведення архіву даних. Для невеликих застосувань достатньо лише HMI, тоді як у масштабах підприємства потрібна SCADA.
З чого почати автоматизацію складу?
Початковим етапом є вимірювання поточного матеріального потоку. Не слід вибирати обладнання, доки не визначено, які товари та як часто переміщуються, на які операції відбору витрачається найбільше часу та який етап створює вузьке місце. Зазвичай найбільший ефект дає часткова автоматизація відбору групи товарів із найінтенсивнішим рухом. Сортувальні лінії та рішення для вертикального зберігання є типовими складовими цього етапу.
Чи підходить контроль якості за допомогою обробки зображень для будь-якої продукції?
Обов’язкова умова — можливість візуально розрізнити дефект. Тріщину у внутрішній структурі або відхилення у складі матеріалу неможливо побачити за допомогою камери — для цього потрібні інші методи контролю. Натомість виявлення поверхневих дефектів, контроль розмірів, перевірка наявності та зчитування кодів є сильними сторонами обробки зображень.
З якого кроку слід починати проєкт Індустрії 4.0?
Починати слід із даних. На підприємстві, де неможливо отримувати від машин достовірні дані з часовими мітками, будь-який побудований на їхній основі аналітичний рівень спиратиметься на припущення. Першим кроком зазвичай є збір основних показників із наявних машин і правильна класифікація причин простоїв. Щоб ознайомитися з дорожньою картою, перегляньте сторінки «Рішення 4.0» та «Цифровізація» .
Чи скорочує автоматизація зайнятість?
На практиці автоматизація переважно змінює характер роботи. Кількість повторюваних і фізично важких завдань зменшується, натомість зростає потреба в моніторингу систем, технічному обслуговуванні, аналізі даних і вдосконаленні процесів. На більшості підприємств автоматизацію обирають для заповнення прогалин на посадах, на які не вдається знайти кваліфікованих операторів.
Що потрібно зробити насамперед для забезпечення безпеки OT?
Провести інвентаризацію активів. Неможливо спланувати захист, не знаючи, які пристрої є у виробничій мережі, які версії програмного забезпечення вони використовують і з чим обмінюються даними. Після інвентаризації виконують сегментацію мережі та встановлюють контроль віддаленого доступу. Докладніше — на нашій сторінці «Кібербезпека OT» .
Наскрізна автоматизація та інтеграція інтралогістики
У проєктах інтралогістики під ключ обстеження об’єкта, аналіз потоків, механічне та електротехнічне проєктування, розроблення програмного забезпечення, введення в експлуатацію та післяпродажну підтримку реалізують у межах єдиного інженерного підходу. Завдяки цьому автоматизація логістики та автоматизація складузавдяки конвеєрам, сортувальним системам,, рішенням для автоматизованого зберігання та системам AGV/AMR набувають структури, яку можна масштабувати відповідно до потреб.
Для безперервного виконання операцій на об’єкті інтеграція PLC SCADA HMI на рівні керування та моніторингу й інтеграція WMS/WCS на рівні управління складом і координації роботи обладнання забезпечують надійний обмін даними між цими рівнями. Такий комплексний підхід поєднує проєкти автоматизації підприємств з переміщенням матеріалів завдяки інтеграції промислових систем .
Автоматизація складських, виробничих і сортувальних процесів
Автоматизація інтралогістикизабезпечує наскрізне керування переміщенням матеріалів усередині підприємства, а автоматизація складу,, сортувальні системи,, автоматизовані системи зберігання,, системи AGV AMR та конвеєрні системи працюють у єдиному потоці. Інтеграція WMS WCS підтримує управління завданнями та запасами, а інтеграція PLC SCADA — керування обладнанням на об’єкті та прозорість операцій.
За інтенсивного опрацювання замовлень і відвантажень автоматизація складу електронної комерції та система сортування вантажівзабезпечують швидке й точне спрямування товарів до потрібних пунктів призначення. На виробничому майданчику автоматизація внутрішньовиробничої логістикиупорядковує подачу матеріалів на лінії та переміщення напівфабрикатів. Обираючи партнера серед компаній з автоматизації підприємств, слід комплексно оцінювати їхні компетенції в інжинірингу, інтеграції, введенні в експлуатацію та післяпродажній підтримці.