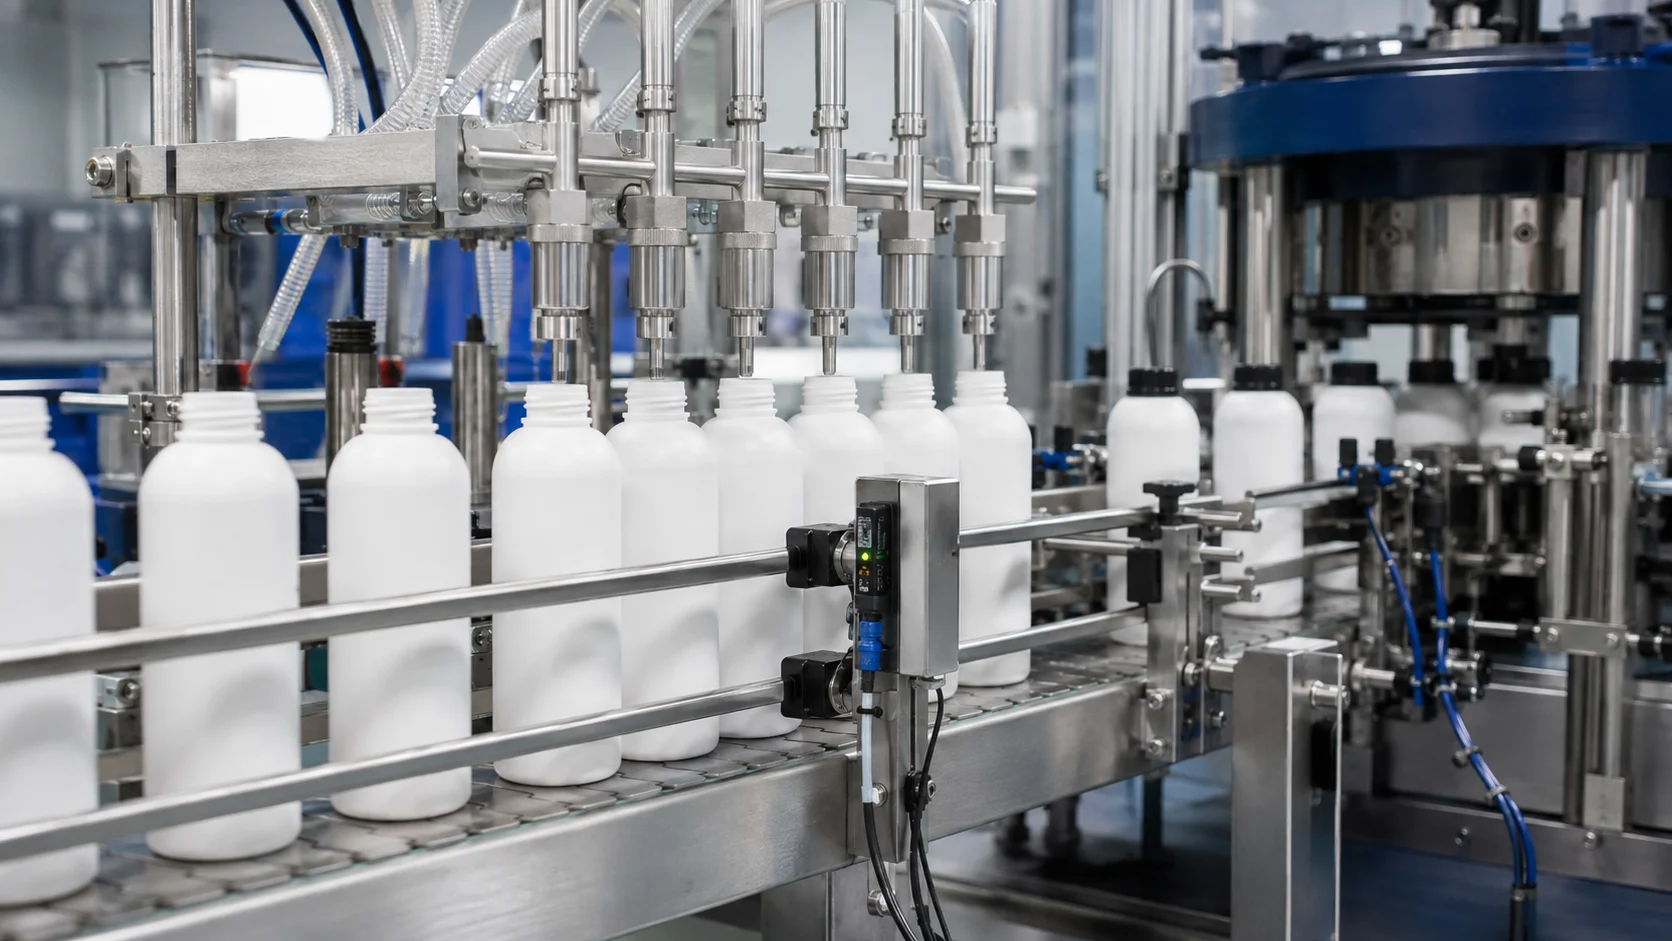
Поєднайте контроль кількості під час розливу хімічної продукції з перевіркою тари, кришок, етикеток і відстеженням партій. Правильне відновлення роботи після зміни продукту так само важливе, як і запуск лінії з правильним продуктом.
Властивості продукту визначають спосіб розливу
Під час вибору обладнання для розливу комплексно оцінюють плинність продукту, схильність до піноутворення, тип тари та цільову тривалість циклу. У різних застосуваннях можна використовувати вимірювання за масою або об’ємом. Рішення Siemens для розливу та дозування є одним із прикладів інтеграції зважування із системою керування. Точність вибраного методу слід перевіряти з реальним продуктом і тарою; випробування лише з водою може не відображати всіх особливостей поведінки продукту.
Пов’яжіть виробниче замовлення з підготовкою лінії
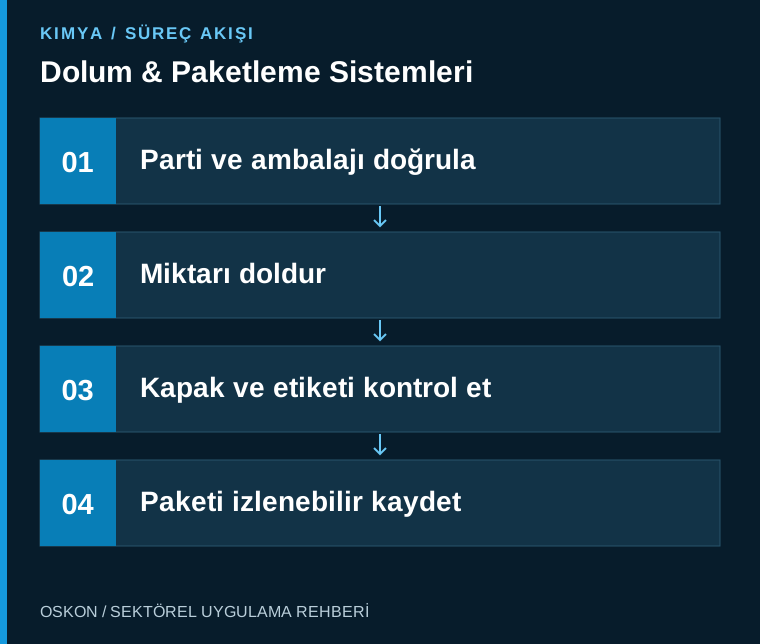
Партія, що надходить на розлив, має бути схвалена, а резервуар і лінія — правильно вибрані. Розмір тари, тип кришки та версію етикетки узгоджують із виробничим замовленням. Виробничі операції під час зміни продукту, зокрема видалення попередньої тари й етикеток із робочої зони, відображають у контрольному списку. Сигнал готовності лінії означає комплексний стан підготовки, а не лише наявність живлення на машинах.
Керуйте відхиленнями під час контролю кількості
Цільову та фактичну кількість наповнення оцінюють разом зі статусом достовірності вимірювання. Необхідно підтверджувати, що продукцію з недостатнім або надмірним наповненням фізично спрямовано в належне місце відбракування. Команда на відбракування та фактично відокремлений виріб — це різні дані. Поведінку лінії в разі заповнення зони браку або відсутності підтвердження визначають заздалегідь. Рішення про повторне наповнення ґрунтуються на затвердженому робочому процесі.
Відстежуйте перевірку кришок та етикеток окремо
Навіть за належного наповнення помилка закупорювання або етикетування може зробити продукцію невідповідною. Метод контролю вибирають залежно від тари й типу дефекту. Зчитування коду слід розглядати разом із перевіркою того, що надрукована інформація належить до правильної партії. Для терміну придатності та інших відомостей про продукт визначають джерело даних і права на внесення змін.
Зберігайте зв’язок між упаковкою та палетою
Визначають необхідний рівень простежуваності під час переходу від одиничної упаковки до короба та палети. Унікальний серійний номер потрібен не в кожному застосуванні, проте зв’язок між партією та кількістю не повинен втрачатися. Для неповних коробів, перепакування та повторного друку етикеток готують процедури реєстрації. Кількість виробленої продукції, що передається до системи вищого рівня, має узгоджуватися з даними про брак і повторне оброблення.
Включіть зміну продукту до приймальних випробувань
Випробовують різні види тари, мінімальну й максимальну заплановані швидкості лінії та переходи між продуктами. До плану приймальних випробувань включають неправильну етикетку, нечитабельний код, відхилення наповнення та втрату підтвердження відбракування. Кількість придатної продукції у звіті порівнюють із фактичним підрахунком. На місці перевіряють, чи може оператор виконати етапи переналагодження та правильно витлумачити повідомлення про несправність.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Результат наповнення | Кількість і достовірність вимірювання |
| Контроль тари | Відповідність кришки, етикетки та коду |
| Підтвердження відбракування | Фізичне відокремлення невідповідної продукції |
Три запитання на початку проєкту
- Чи підтверджується відокремлення відбракованої продукції?
- Чи прив’язана версія етикетки до виробничого замовлення?
- Чи відстежуються неповні короби та перепакування?
Ознайомтеся з пов’язаними застосуваннями
Системи зважування та Силосні ділянки (резервуарні парки) — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про хімічну галузь або на сторінку галузевих рішень можна перейти.