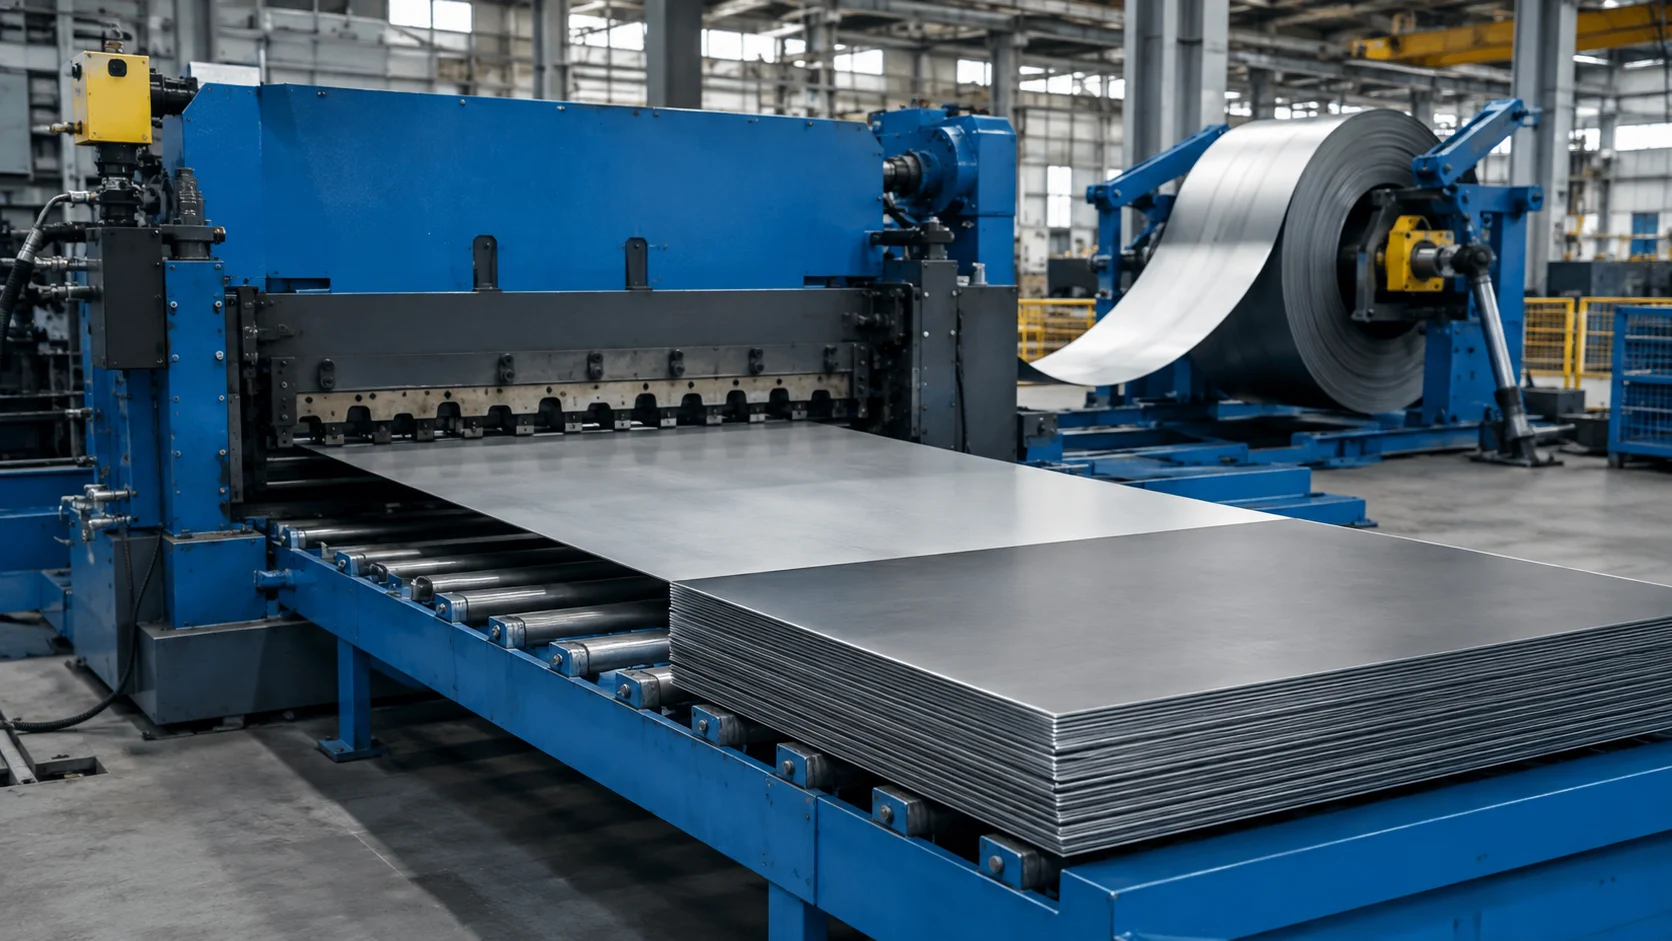
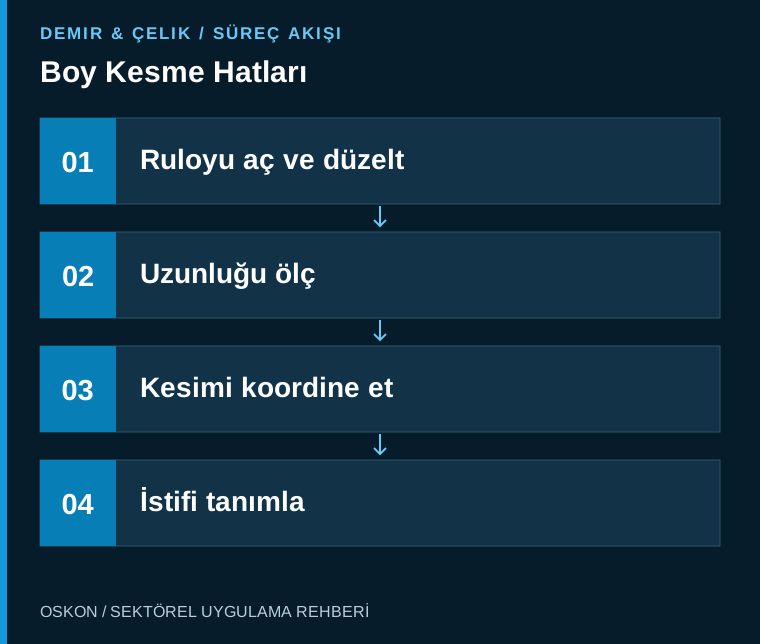
Керуйте етапами розмотування рулону, правлення, вимірювання довжини, різання та штабелювання на лініях поперечного різання в межах єдиного запису про продукцію. Перевіряйте точність різання за фактичними вимірами листа.
Визначте функції лінії окремо
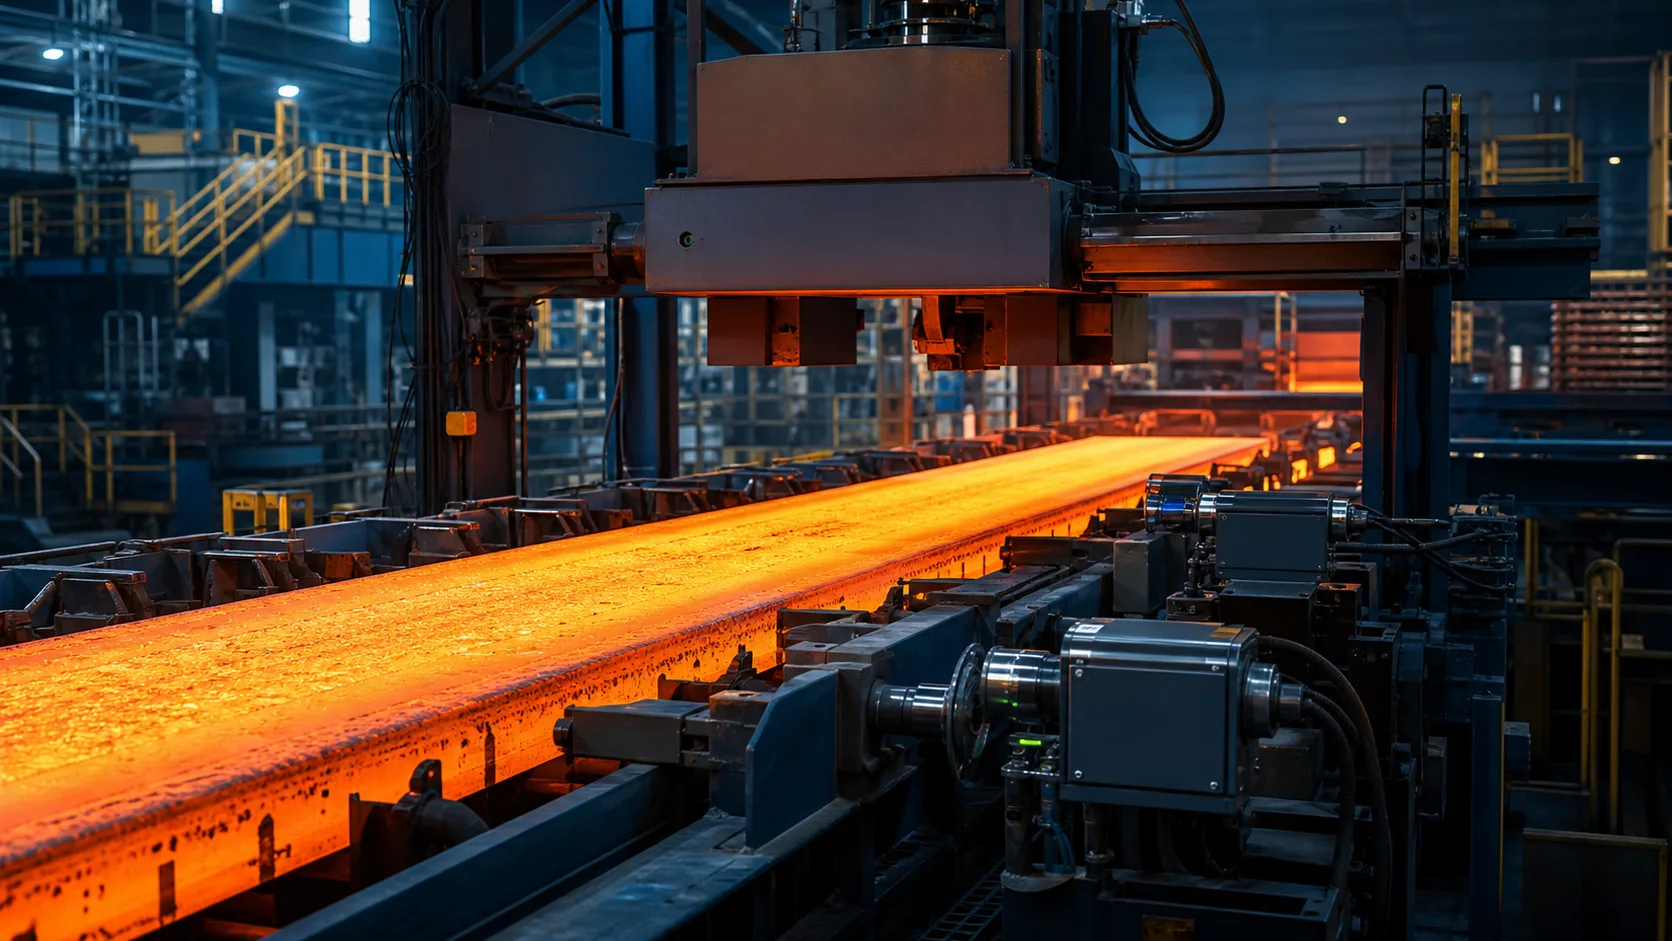
Лінія поперечного різання перетворює розмотану з рулону штабу на листи заданої довжини. Функції розмотування, правлення, різання та штабелювання координуються в межах усієї лінії. Послідовність обладнання та спосіб різання можуть відрізнятися залежно від проєкту. Вхідний матеріал, цільові розміри, вимоги до поверхні та схему штабелювання слід визначити на початку.
Як формуються дані про довжину?
Дані про переміщення, отримані від вимірювального колеса, енкодера або іншим вибраним методом, передаються до системи керування різанням. На результат можуть впливати прослизання, механічний люфт і стан вимірювального елемента. Значення довжини на екрані порівнюють із фактичним виміром листа. Спосіб калібрування та перевірки визначають відповідно до інструкцій до використовуваного обладнання. Роздільна здатність вимірювання та точність різання всієї лінії — не тотожні поняття.
Правлення та подавання працюють узгоджено
На якість після різання можуть впливати площинність матеріалу з рулону, налаштування правильної машини та умови транспортування. Налаштування залежно від товщини й властивостей матеріалу можна зберігати в рецепті. Перевірка фактичних налаштувань і контроль першої деталі є частиною запуску виробництва. Під час надходження нового матеріалу перевіряють відповідність продукту, а не вважають попередній рецепт автоматично придатним.
Керуйте моментом різання відповідно до типу лінії
Координація привода та різального механізму відрізняється для різання із зупинкою та різання на ходу. Сигнал готовності різального механізму, положення матеріалу та місткість штабелювача враховують у спільному процесі. Слід розрізняти команду на різання та підтвердження його завершення. У разі втрати зв’язку або даних про положення статус продукції, що перебуває в процесі оброблення, має бути однозначним. Повторний запуск може потребувати перевірки першого листа.
Ідентифікатор штабеля зберігає історію продукції
Кількість виготовлених листів, їхні розміри та зв’язок із вихідним рулоном прив’язують до ідентифікатора штабеля або пакета. Невідповідні перші деталі та відходи обліковують окремо від придатної продукції. Для неповного пакета або під час зміни замовлення дані етикетки мають залишатися правильними. Поведінку лінії в режимі очікування за заповненого штабелювача проєктують з урахуванням поверхні продукції та схеми транспортування.
Приймання включає вимірювання та підрахунок
Випробування різання проводять із різними довжинами, швидкостями та типами матеріалу. Перевіряють фактичні розміри, площинність і відповідні характеристики крайок. Кількість у пакеті та етикетку порівнюють із виробничим записом. Випробовують сценарії втрати вимірювання, неготовності різального механізму та заповнення штабеля. Результати подають у звіті так, щоб було зрозуміло, які умови перевірено для якого діапазону продукції.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Вимірювання довжини | Порівняння даних про переміщення з фактичними вимірами листа |
| Стан різального механізму | Дані про готовність, різання та завершення |
| Запис про штабель | Кількість, розміри та зв’язок із вихідним рулоном |
Три запитання на початку проєкту
- Чи перевіряється довжина на фактичному листі?
- Чи ведеться окремий облік відходів і перших деталей?
- Чи правильно оновлюється етикетка неповного пакета?
Ознайомтеся з пов’язаними застосуваннями
Лінії поздовжнього різання та Лінії розтягування — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про чорну металургію або на сторінку галузевих рішень можна перейти.