Керуйте позиціюванням деталі, послідовністю затискання, доступом оператора та підтвердженням процесу в межах одного циклу напівавтоматичного пристосування. Вихідна точка проєктування — обробка правильної деталі з правильним базуванням.
Завдання пристосування — не лише утримувати деталь
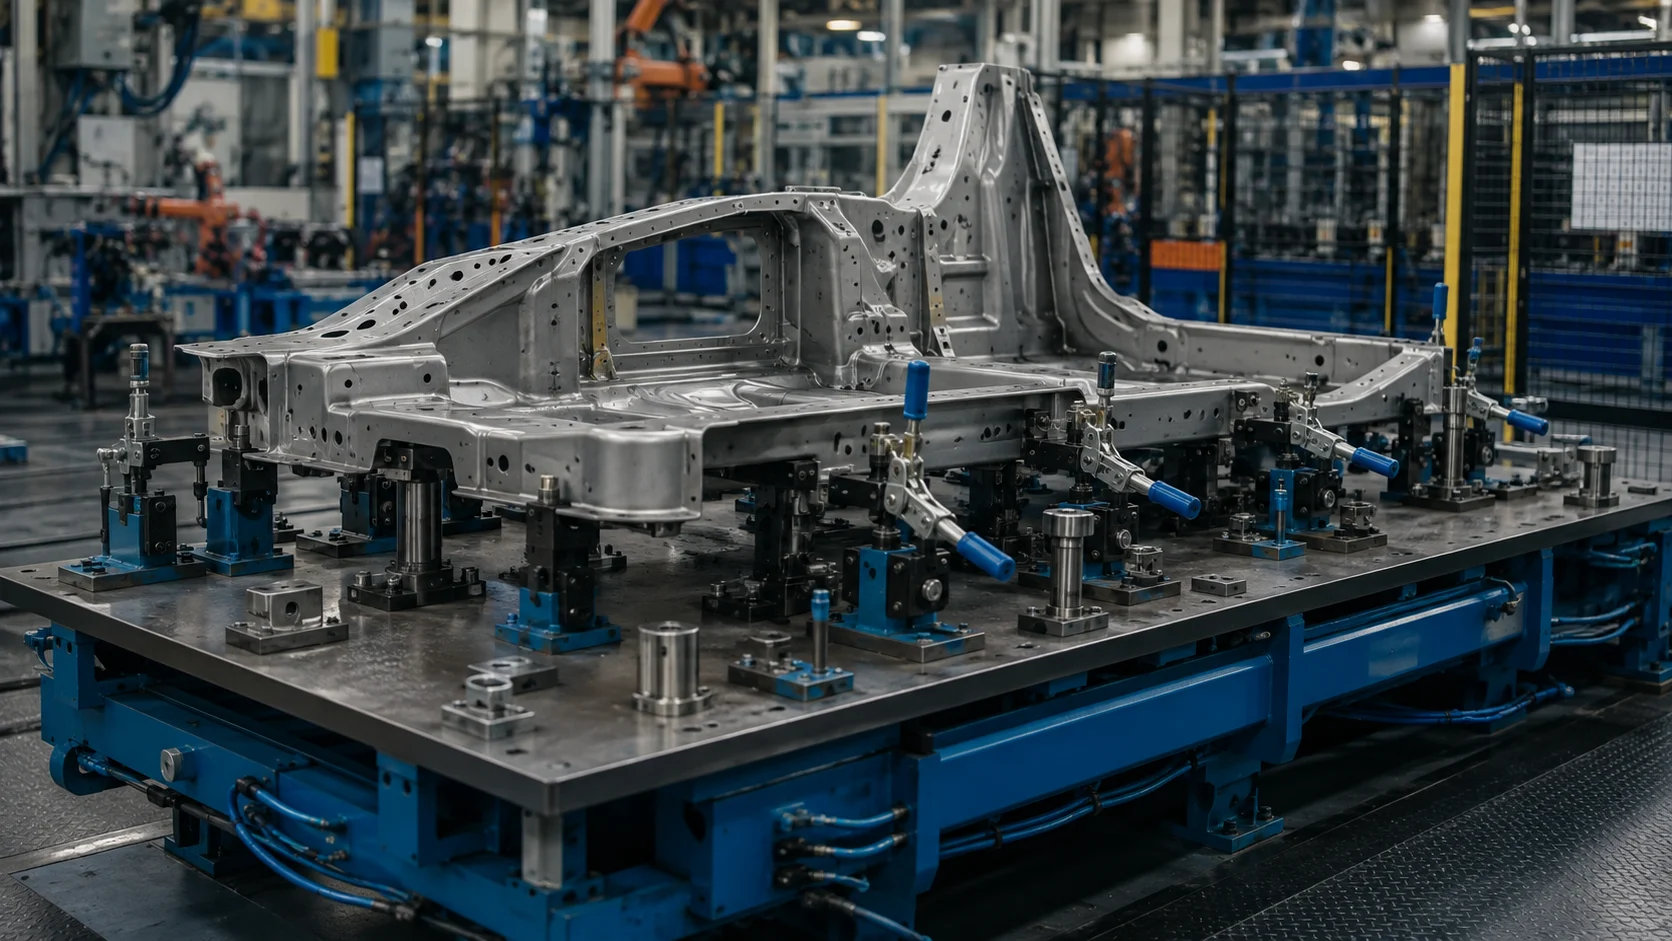
Напівавтоматичне пристосування — це виробнича станція, на якій оператор виконує завантаження або вивантаження, а окремі етапи затискання й обробки здійснюються керованими рухами. Те саме сімейство пристосувань може використовуватися для зварювання, складання або контролю. Тому ще до розроблення механічного компонування слід визначити, які етапи виконує оператор, коли керування перебирає машина та за яких умов деталь звільняється. Цільову тривалість циклу визначають на основі цього розподілу робіт.
Базові поверхні та перевірка варіанта виконання
Вимірювальні бази на кресленні деталі та опорні точки пристосування розглядають спільно. Зусилля затискання не повинно спричиняти небажану деформацію тонкого листового металу. Для правих і лівих деталей, варіантів моделі або відмінностей у додаткових кронштейнах передбачають відповідні механічні напрямні та перевірку датчиками. Один датчик наявності не підтверджує, що деталь спирається на всі бази; має бути чітко визначено, яку помилку виявляє кожна перевірка.
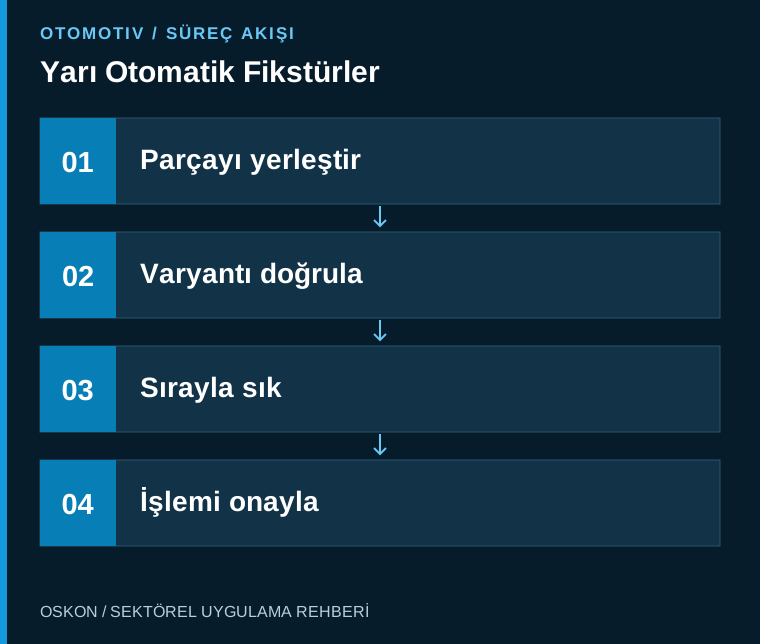
Зробіть умови дозволу циклу видимими
У прикладі робочого процесу оператор установлює деталь, система перевіряє варіант виконання, а етапи затискання виконуються у визначеній послідовності. Дозвіл на запуск процесу формується за наявності необхідних сигналів зворотного зв’язку про положення та виконання захисних умов, визначених оцінкою ризиків. Якщо сигнал від датчика не надходить, на екрані відображають не лише номер помилки, а й очікуване положення та точку, яку потрібно перевірити. Логіка повторної спроби не повинна призводити до ненавмисного повторного виконання незавершеної операції.
Ергономіка оператора та доступ для обслуговування
Висота завантаження, маса деталі, відстань досяжності та розташування кріпильних елементів визначають щоденну зручність роботи зі станцією. У відкритому стані затискачі не повинні перекривати траєкторію завантаження; налаштування датчика, заміненого під час обслуговування, має бути відтворюваним. Втрату тиску повітря, зникнення електроживлення та механічне заклинювання розглядають як окремі стани. Вибір захисного обладнання має враховувати не лише виробничий цикл, а й очищення, налагодження та усунення несправностей.
Пов’яжіть запис про якість з ідентифікатором деталі
Сигнал завершення роботи станції та підтвердження якості деталі — не одне й те саме. Використаний рецепт, підтвердження затискання, результат зварювання або складання та втручання оператора можна пов’язати з ідентифікатором деталі. Це дає змогу аналізувати повторювані помилки базування за варіантом виробу або конкретним елементом пристосування. Відповідність розмірів окремо перевіряють належним методом вимірювання; саме лише завершення циклу PLC не означає геометричної відповідності.
Що слід перевірити під час введення в експлуатацію?
Слід провести випробування завантаження та вивантаження на зразках із розмірами біля різних меж допуску. Сценарії відсутності деталі, неправильного варіанта виконання, незавершеного затискання та відновлення після переривання включають до плану приймання. Під час кожного випробування спільно перевіряють очікувану реакцію машини, повідомлення оператору та результат реєстрації. Рішення про перехід до серійного виробництва ґрунтується не на швидкості холостого циклу, а на повторюваності циклу з реальною деталлю та результатах вимірювань.
Основні дані для моніторингу в системі автоматизації
| Контрольна точка | Контрольовані дані |
|---|---|
| Наявність деталі | Комбінація датчиків для перевірки правильного встановлення |
| Положення затискача | Зворотний зв’язок про завершення кожного руху |
| Результат процесу | Запис операції, пов’язаний з ідентифікатором деталі |
Три запитання на початку проєкту
- Чи чітко визначено сімейство деталей і базові поверхні?
- Чи визначено межі розподілу завдань між оператором і системою автоматизації?
- Чи перевірено очікувану реакцію на неповне або неправильне завантаження?
Ознайомтеся з пов’язаними застосуваннями
Роботизовані лінії боковин і днища кузова та Роботизовані лінії дверей — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну промисловість або на сторінку галузевих рішень можна перейти.