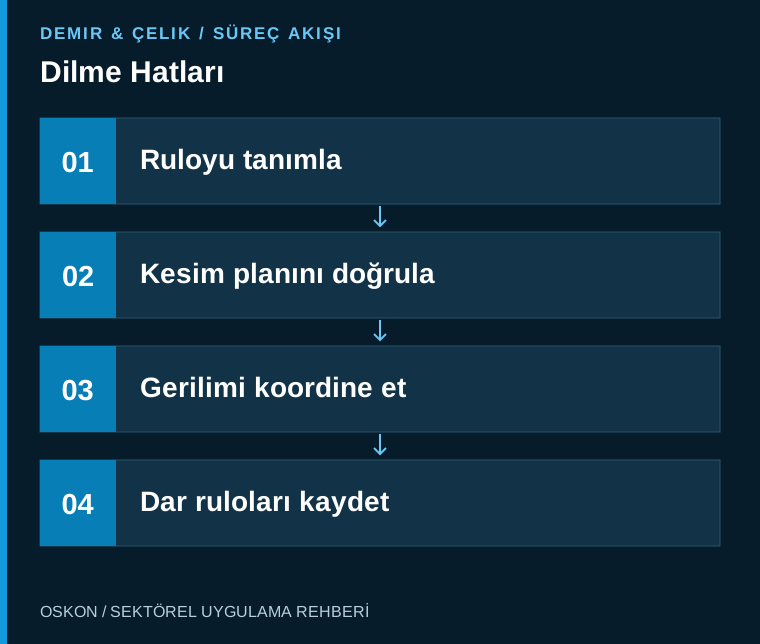
Керуйте ідентифікацією рулону, планом різання, натягом матеріалу на лінії та результатами намотування як єдиним цілим. Якість продукції залежить не лише від розташування ножів, а й від узгодженої роботи всієї лінії.
Прив’яжіть план різання до матеріалу
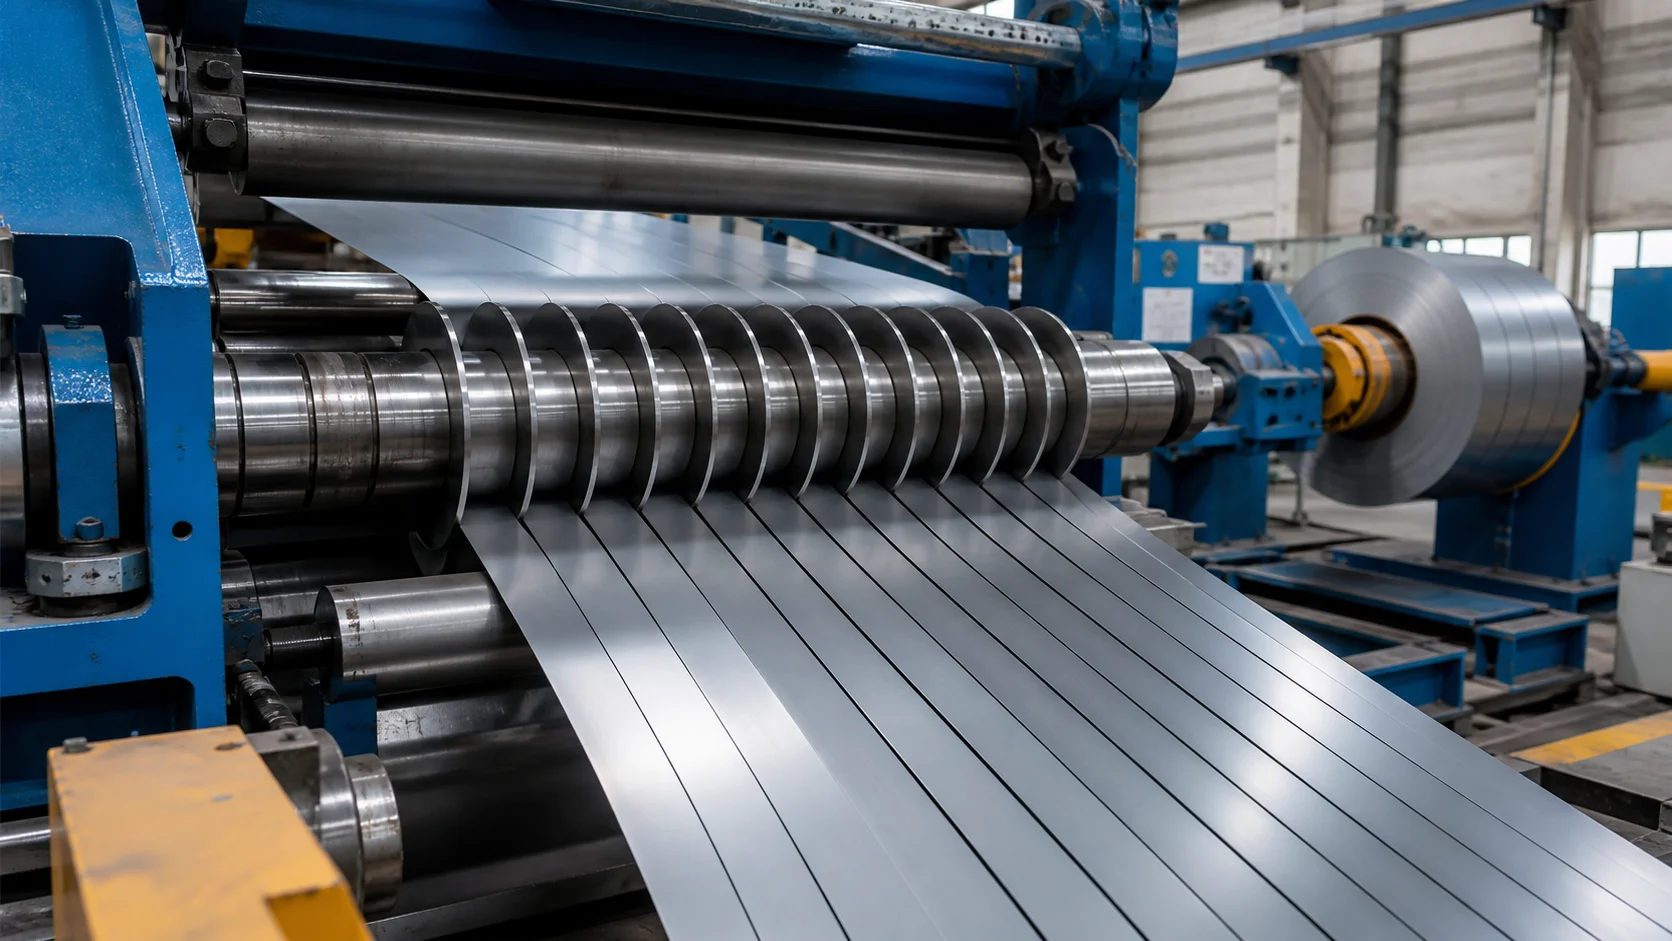
Поздовжнє різання дає змогу розділити широку смугу на вужчі смуги вздовж її довжини. Для проєкту визначають ширину рулону, товщину, властивості матеріалу та цільові комбінації смуг. Номінальна швидкість сама по собі не визначає продуктивність; також враховують час підготовки, заміни ножів, завантаження та вивантаження рулонів.
Зберігайте зв’язок між вихідним рулоном і отриманими рулонами
Ідентифікатор вхідного рулону, дані про матеріал і план різання прив’язують до виробничого завдання. Встановлення зв’язку між отриманими вузькими рулонами та вихідним рулоном полегшує відстеження якості й відвантажень. Часткова обробка, перемотування та зміни плану мають відображатися в системі обліку. Змінена оператором комбінація ширин має бути відображена у використаній версії рецептури та записах про виготовлені рулони.
Розташування ножів потребує механічної перевірки
Розташування ножів, зазори та стан інструменту визначаються відповідно до матеріалу й конструкції обладнання. Автоматизація може підтримувати перевірку за контрольним списком підготовки та перевірку відповідності рецептури, але не замінює фізичної перевірки інструменту. Щоб виявити неправильне розташування ножів до запуску лінії, обирають перевірку відповідно до конкретного завдання. Пов’язування записів про зношування та заміну з результатами контролю якості допомагає планувати технічне обслуговування.
Узгоджуйте керування натягом і швидкістю
Підхід до керування взаємодією розмотувача, зони різання та намотувача залежить від архітектури лінії. Зміну діаметра, прискорення та поведінку під час зупинки оцінюють у комплексі. Можна реєструвати задану й фактичну швидкість, навантаження привода та вимірювання натягу, передбачені проєктом. Під час пошуку причин коливань слід комплексно перевіряти механічне проковзування, якість вимірювань і налаштування керування; зміни лише параметра швидкості може бути недостатньо.
Окремо перевіряйте якість намотування
Відповідність ширини нарізаної смуги та рівномірність намотування рулону — окремі характеристики якості. Стан крайок, геометрію намотування та інші визначені проєктом критерії оцінюють відповідним методом контролю. Повідомлення про завершення роботи лінії не замінює цих перевірок. Ідентифікаційні дані невідповідних рулонів і рішення щодо повторної обробки зберігаються. Це дає змогу аналізувати вихід придатної продукції та якість за кожним вихідним рулоном.
Приймальні випробування мають охоплювати діапазон матеріалів
Випробування проводять із матеріалами, що представляють запланований діапазон товщини та ширини. Контролюють прискорення, сповільнення, керовану зупинку та заміну рулону. Ідентифікаційні записи зіставляють з отриманою продукцією. Захисні заходи, необхідні під час технічного обслуговування та заміни ножів, оцінюють на основі реальних робочих завдань з урахуванням гострих крайок і рухомого обладнання. У звіті про приймання чітко зазначають перевірений діапазон продукції.
Основні дані для моніторингу в системі автоматизації
| Контрольна точка | Дані для моніторингу |
|---|---|
| План різання | Відповідність матеріалу та ширини смуг |
| Поведінка лінії | Тенденції зміни швидкості, навантаження та натягу |
| Зв’язок між продукцією | Відстеження вихідного та отриманих рулонів |
Три запитання на початку проєкту
- Чи перевіряється розташування ножів фізично?
- Чи зіставляються отримані рулони з вихідним рулоном?
- Чи охоплюють приймальні випробування весь діапазон матеріалів?
Ознайомтеся з пов’язаними застосуваннями
Лінії поперечного різання та Лінії натягування — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про чорну металургію або на сторінку галузевих рішень можна перейти.