Визначте обсяг керування відповідно до застосовуваного методу лиття алюмінію. Об’єднайте плавлення, переміщення розплаву, лиття та відстеження продукції в єдиний ланцюг партії, а захисні функції визначайте в межах фахового проєктування.
Визначте метод лиття на початку
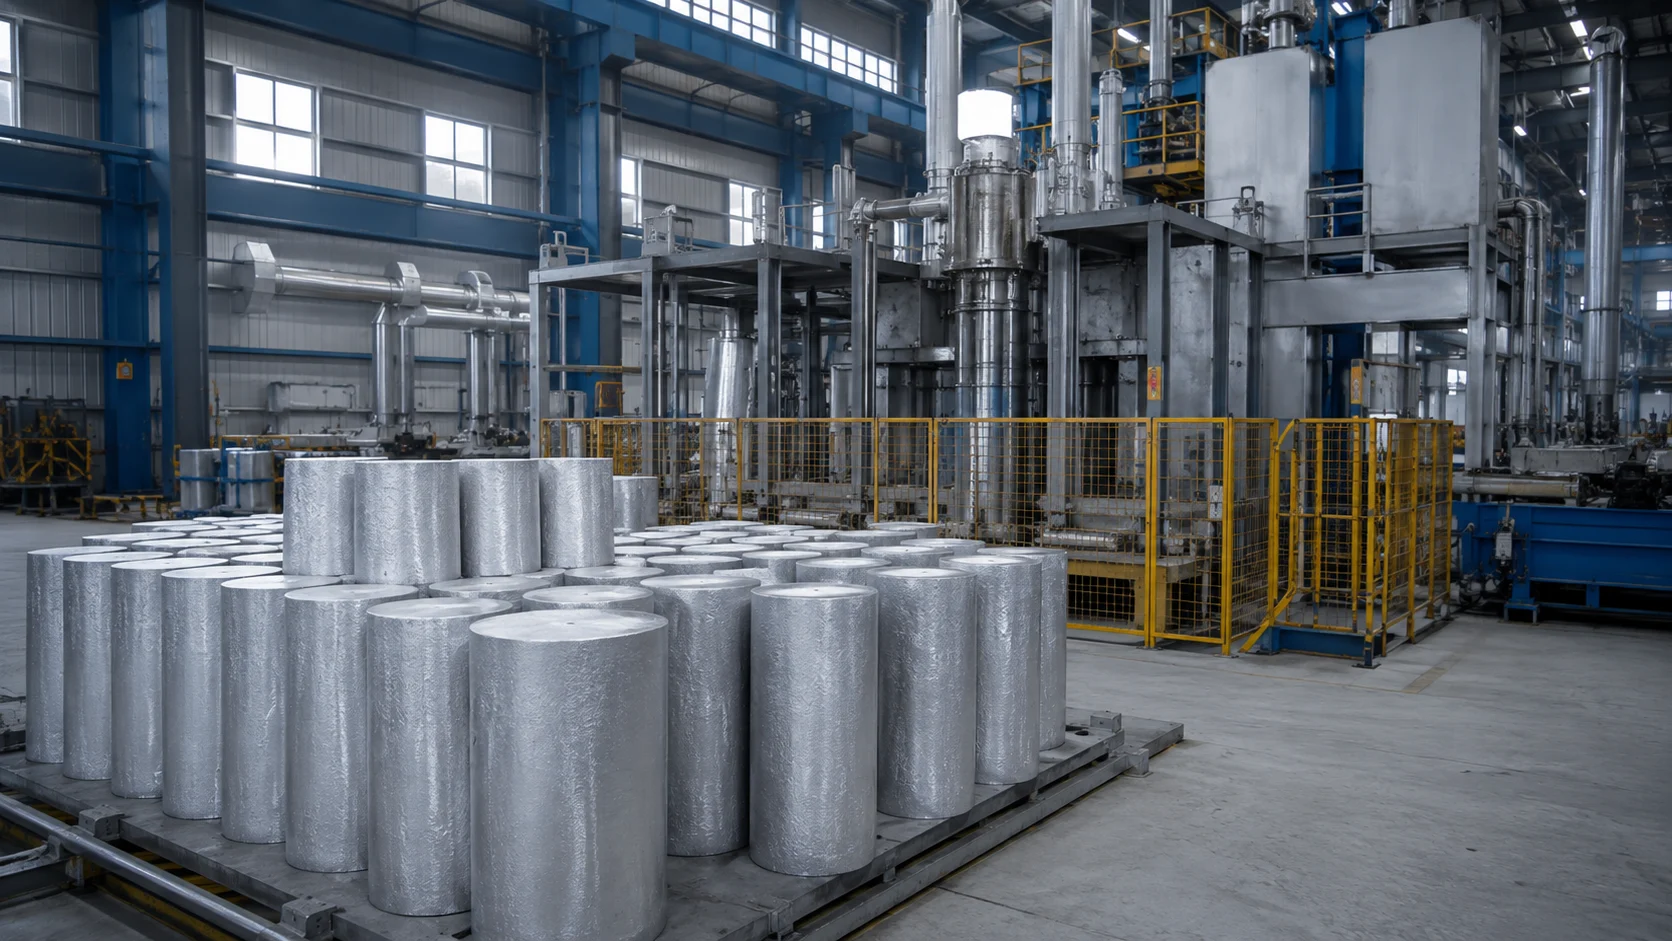
Лиття алюмінію передбачає різне обладнання та цикли залежно від форми продукції й застосовуваної технології. Лиття під тиском і виробництво білетів або слябів не слід описувати однією схемою керування. Цей посібник розглядає визначення обсягу автоматизації, а не надає конкретний рецепт лиття.
Зберігайте ідентифікацію матеріалу та партії
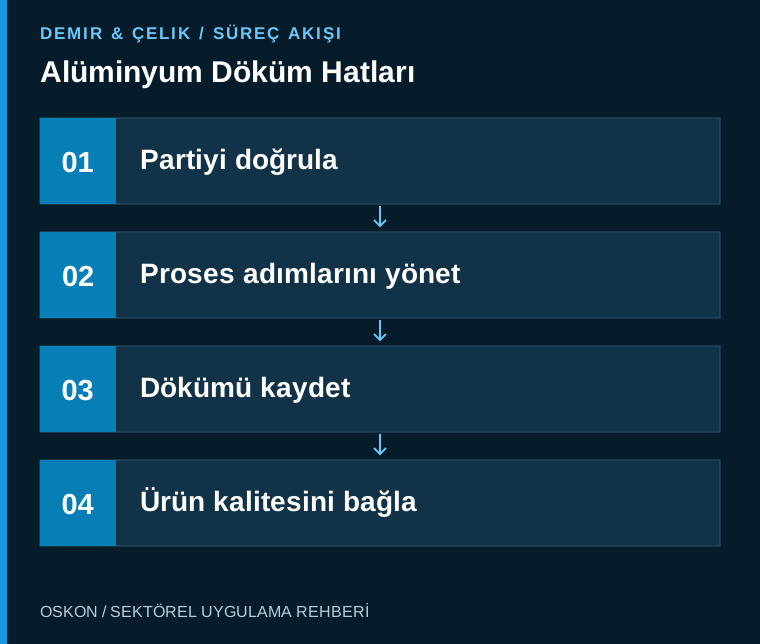
Між вхідним матеріалом, затвердженими даними про сплав і виробничою партією встановлюють простежуваний зв’язок. Результати аналізу проб і санкціоновані втручання в технологічний процес додають до запису партії. Додавання матеріалу або зміна суміші не повинні стирати попередню історію. Виробниче замовлення узгоджують із використовуваним обладнанням і цільовою групою продукції. Для партії, що очікує підтвердження відповідності, умова переходу до наступного етапу має бути чітко визначена.
Послідовність операцій визначається конструкцією обладнання
Етапи плавлення, підготовки, переміщення та лиття визначаються відповідно до застосованого методу. Умови готовності та завершення кожного етапу встановлюються спільно з виробником обладнання. Має бути чітко визначено, у який момент між суміжними системами передається відповідальність за продукцію та операцію. Незавершені цикли не вважаються завершеними автоматично; вони зберігаються з окремим статусом для подальшого оцінювання процесу.
Забезпечте видимість критично важливих допоміжних систем
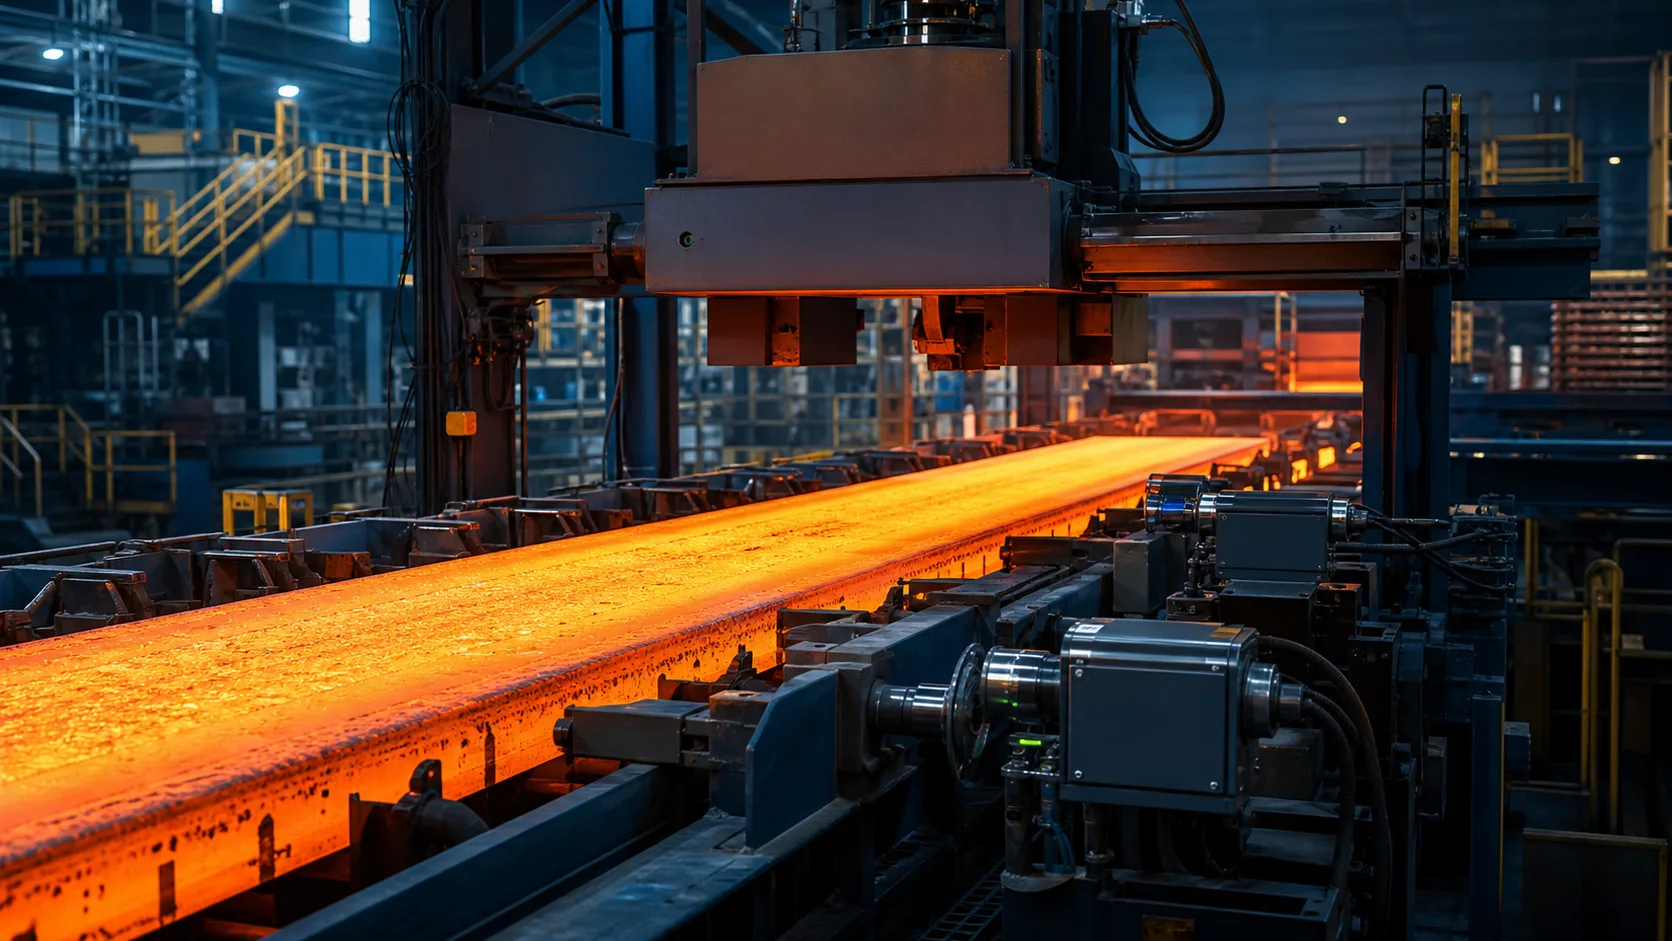
Залежно від обраної технології контури охолодження, гідравліки, вентиляції та інші допоміжні контури можуть входити до ланцюга підготовки виробництва. Межі між звичайним керуванням і необхідними захисними функціями визначаються на основі експертної оцінки ризиків. Для операцій поблизу розплавленого металу універсальний програмний рецепт не замінює безпечного проєктування. Інструкції до обладнання, завдання технічного обслуговування та умови на об’єкті розглядаються в комплексі.
Пов’яжіть дані процесу з результатами контролю якості
Температура та інші вибрані параметри процесу реєструються відповідно до застосованого методу. Розташування датчика та якість вимірювання важливі для інтерпретації результатів. Розміри, структура та інші відповідні показники якості кінцевої продукції перевіряються окремими методами. Запис партії має показувати, які вироби належать до одного періоду процесу. Це дає змогу зосередити розслідування невідповідностей на конкретному виробничому інтервалі.
Обмежте обсяг приймання продукцією та методом
Пусконалагоджувальні випробування проводяться відповідно до застосованої технології лиття, затверджених процедур і плану команди фахівців. Перевіряються відповідність ідентифікаторів, інтерфейси, реєстрація даних і повідомлення про несправності. Випробування захисних функцій ґрунтуються на окремих вимогах. У звіті про приймання чітко зазначається, які вироби та умови експлуатації оцінювалися; випробування одного методу не підтверджують придатності іншого методу лиття.
Основні відомості для відстеження в системі автоматизації
| Контрольна точка | Відстежувані відомості |
|---|---|
| Дані партії | Зв’язок між матеріалом, аналізом і виробничим замовленням |
| Готовність обладнання | Дозвільні сигнали та сигнали зворотного зв’язку, специфічні для методу |
| Історія виробу | Період лиття та результати контролю якості |
Три запитання на початку проєкту
- Чи чітко визначено метод лиття та номенклатуру продукції?
- Чи прив’язуються результати випробувань зразків до партії?
- Чи перевіряються захисні функції за планом випробувань, розробленим фахівцями?
Ознайомтеся з пов’язаними застосуваннями
Прокатні стани та Лінії поздовжнього різання — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про чорну металургію або на сторінку галузевих рішень можна перейти.