На лініях правлення розтягуванням комплексно оцінюйте властивості матеріалу, схему натягу та цільову площинність. Рецептури правлення розтягуванням необхідно перевіряти за фактичними показниками якості смуги.
Уточніть зміст операції розтягування
Термін «розтягування» на різних підприємствах може означати різні конфігурації обладнання. Тут розглядаються лінії, на яких плоску металеву смугу обробляють методом правлення розтягуванням. У технічних вимогах слід чітко визначити очікувану операцію, діапазон характеристик матеріалу та критерій площинності.
Дані матеріалу є вихідними даними рецептури
Товщина, ширина та механічні властивості важливі для оцінювання застосовності процесу. Не слід припускати, що різні матеріали однакової товщини можна обробляти з однаковими налаштуваннями. Ідентифікатор вхідного рулону та відповідні дані матеріалу пов’язують із рецептурою. Для неповних або неоднозначних даних матеріалу потрібна контрольована процедура погодження. Зміни налаштувань, внесені оператором, зберігають у виробничому записі.
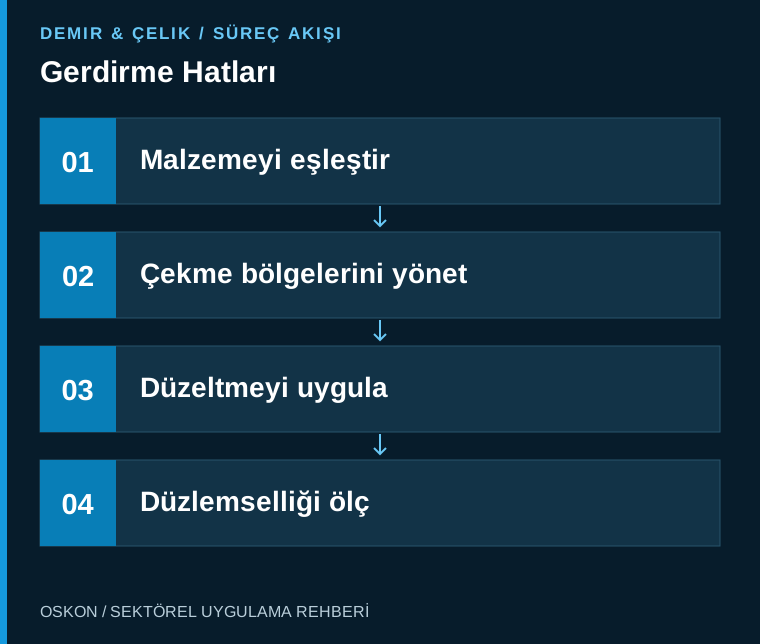
Керуйте зонами натягу відповідно до архітектури лінії
Функції натяжних роликових блоків та інших тягових пристроїв, їхня взаємодія з правильною машиною й координація приводів визначаються конструкцією обладнання. Цільову поведінку під час розгону та уповільнення оцінюють окремо. Важливими є калібрування вибраних засобів вимірювання та умови механічного контакту. Значення параметрів у системі керування мають бути зрозумілими оператору; сигнали з різних зон не слід об’єднувати в один неоднозначний показник натягу.
Пов’язуйте налаштування правильної машини з результатами оцінювання якості
Положення валків і відповідні параметри рецептури можна зберігати. Однак саме застосування збережених налаштувань не доводить, що цільової площинності досягнуто для кожного матеріалу. Якість на вході та виході оцінюють відповідним методом вимірювання. Якщо проблема повторюється для певної ширини або групи матеріалів, налаштування, механічний стан і вхідний матеріал перевіряють у комплексі.
Зберігайте якість поверхні та простежуваність
Стан і забруднення контактних елементів можуть впливати на якість поверхні. Записи про технічне обслуговування, очищення та заміну валків можна пов’язувати з історією продукції. У разі поділу рулону або повторного оброблення зберігається зв’язок із вихідним матеріалом. Спосіб позначення ділянки штаби, на яку вплинула зупинка лінії, визначають у плані якості; не обов’язково оцінювати весь рулон за одним узагальненим результатом.
Перевіряйте перехідні режими під час приймання
Окрім випробування на сталій швидкості, перевіряють пуск, зупинку та повторний пуск. Площинність і якість поверхні вимірюють для різних діапазонів характеристик матеріалу. Перевіряють поведінку обладнання в разі несправності привода, засобів вимірювання або зв’язку. Звіт про приймання містить відомості про використаний матеріал і версію рецептури. Цей запис створює порівнянну вихідну базу для подальшого вдосконалення продукції.
Основні відомості для моніторингу в системі автоматизації
| Контрольна точка | Контрольовані відомості |
|---|---|
| Відомості про матеріал | Товщина, ширина та характеристики продукції |
| Керування натягом | Задані значення та сигнали зворотного зв’язку за зонами |
| Якість на виході | Оцінювання площинності та поверхні |
Три запитання на початку проєкту
- Чи чітко визначено обсяг операцій правлення розтягуванням?
- Чи пов’язуються зміни налаштувань із рулоном?
- Чи перевіряють якість ділянок, що проходять оброблення під час пуску та зупинки?
Ознайомтеся з пов’язаними застосуваннями
Лінії поздовжнього різання та Лінії поперечного різання — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про чорну металургію або на сторінку галузевих рішень можна перейти.