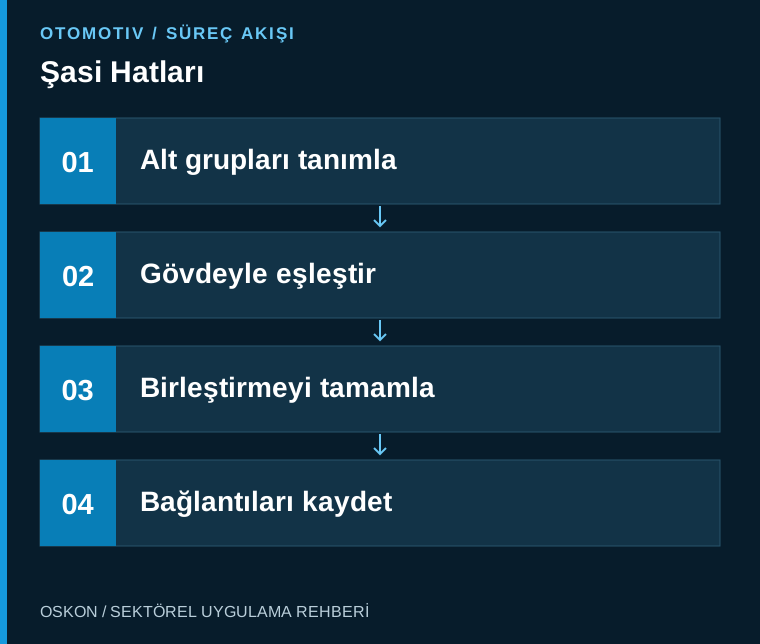
На лініях складання шасі пов’язуйте ідентифікатори складальних вузлів, положення під час транспортування та результати складання з автомобілем. Успішна робота станції з’єднання залежить від подавання правильних деталей у правильній послідовності та за підтверджених умов.
Перетворіть структуру виробу на структуру станцій
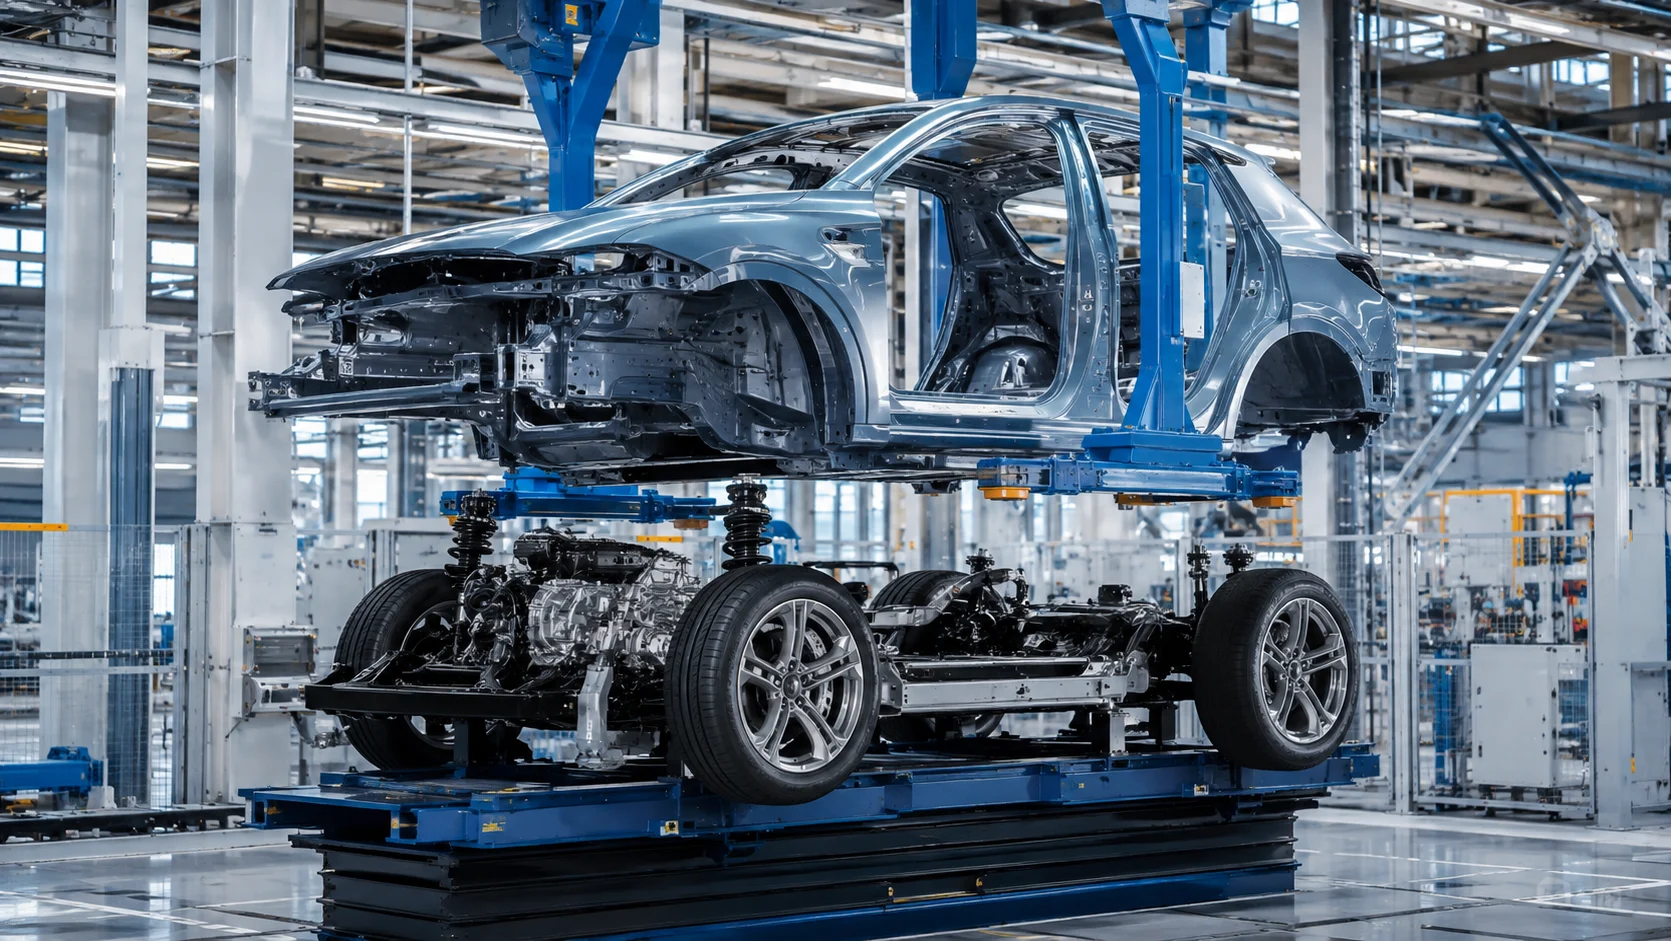
Склад лінії складання шасі залежить від архітектури автомобіля: підготовка складальних вузлів, їх транспортування та з’єднання з кузовом можуть відбуватися на різних станціях. На початку проєкту визначають, які вузли та за якими ідентифікаторами відстежуватимуться, а також послідовність складання й варіанти виробу. Механічне компонування ґрунтується на цій структурі виробу.
Зіставляйте ідентифікатори складальних вузлів і кузова
Відповідність мостів, агрегатів трансмісії та інших передбачених проєктом складальних вузлів конкретному автомобілю перевіряють за даними виробничого завдання. Ідентифікатор носія не повинен замінювати ідентифікатор деталі на ньому. У разі заміни деталі або доопрацювання зв’язок оновлюють, зберігаючи історію. Чітко визначають порядок блокування та коригувальних дій, щоб не допустити потрапляння невідповідного варіанта на станцію з’єднання.
Механічне положення та керування рухом взаємопов’язані
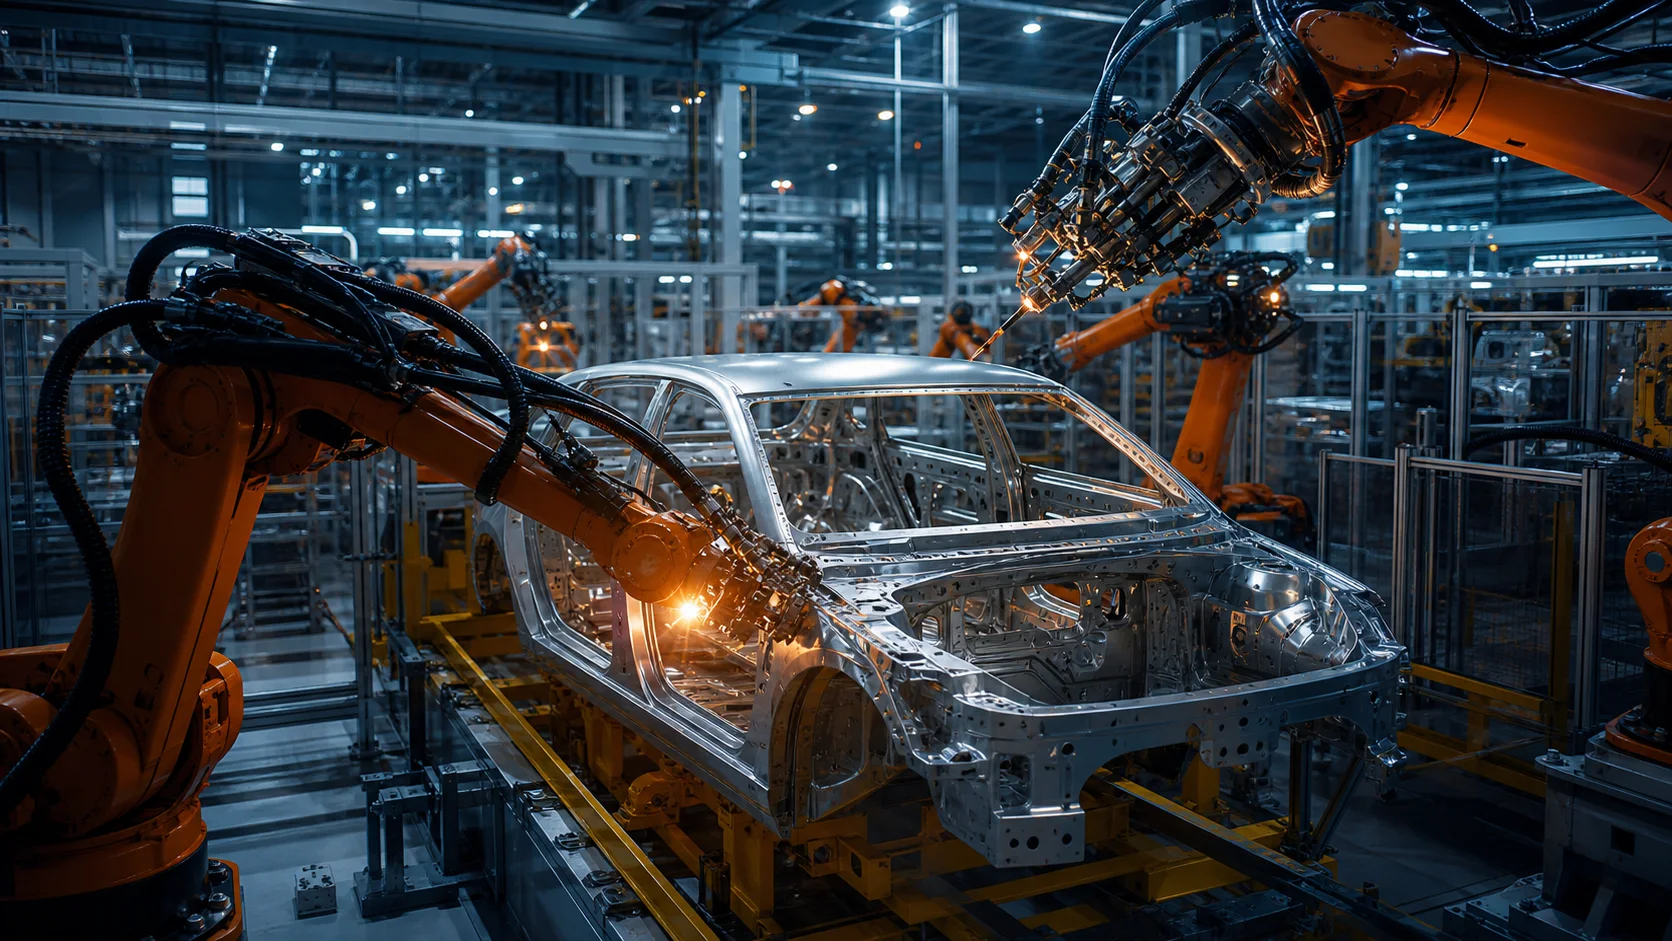
Під час з’єднання базові елементи, точки опори та рухи підіймання або позиціювання мають бути узгоджені. Сигнал завершення руху не завжди підтверджує належний стан усіх сполучних поверхонь. Необхідні перевірки положення та технологічного процесу визначають спільно з конструкторами механічної частини. Перехід обладнання в безпечний стан у разі заклинювання, відсутності деталі або неочікуваної поведінки навантаження ґрунтується на оцінці ризиків.
Додавайте результати виконання з’єднань до історії автомобіля
Під час контрольованого затягування програму, результат і, за потреби, докладні дані процесу прив’язують до відповідного з’єднання та ідентифікатора автомобіля. Повторне виконання з’єднання не повинно видаляти попередній запис. Помилка зв’язку з інструментом, невідповідний результат затягування та скасування оператором відображаються як окремі стани. Має бути можливість відстежити, починаючи з якого автомобіля застосовано зміну рецептури.
Передавайте незавершену операцію на наступну лінію
Якщо для незавершеного кроку ухвалено рішення про доопрацювання, перелік невиконаних робіт передається разом із виробом. Рішення про перехід до наступного виробничого етапу та дозвіл за результатами контролю якості ухвалюються окремо. Втручання уповноважених осіб реєструються із зазначенням причини та часу. Екран оператора має зрозуміло показувати, який вузол очікується та яке з’єднання не виконано. Загальне повідомлення про помилку невиправдано подовжує усунення несправності.
Приймальні випробування мають охоплювати різні варіанти виконання та переривання
На реальних виробах виконують наскрізні випробування відповідності ідентифікаторів, позиціювання, результатів виконання з’єднань і передавання даних до системи вищого рівня. До плану приймальних випробувань додають зміну послідовності, неправильний вузол, несправність інструмента та відновлення роботи після незавершеного циклу. Механічні допуски та перевірки системи керування оцінюють спільно. Таким чином станцію з’єднання перевіряють не лише як обладнання, що виконує рухи, а як простежуваний процес складання.
Основні дані для відстеження в автоматизованій системі
| Контрольна точка | Відстежувані дані |
|---|---|
| Відповідність ідентифікаторів | Відповідність варіантів виконання автомобіля та вузла |
| Перевірка положення | Механічна готовність до з’єднання |
| Результат виконання з’єднання | Записи затягування та повторних операцій для кожного автомобіля |
Три запитання на початку проєкту
- Чи ведеться окремий облік ідентифікаторів носіїв і деталей?
- Чи відстежуються невиконані з’єднання як невиконані роботи?
- Чи випробувано відновлення роботи після незавершеного циклу на реальному виробі?
Ознайомтеся з пов’язаними застосуваннями
Буферна зона та Автоматичні носії та телескопічні штанги — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну галузь або на сторінку галузевих рішень можна перейти.