Окремо відстежуйте температуру камери та теплову поведінку виробу в печах фарбувального цеху. Узгоджуйте рецептуру, рух конвеєра та сценарії зупинки з підтвердженими вимогами системи покриття.
Температура повітря — це не температура виробу
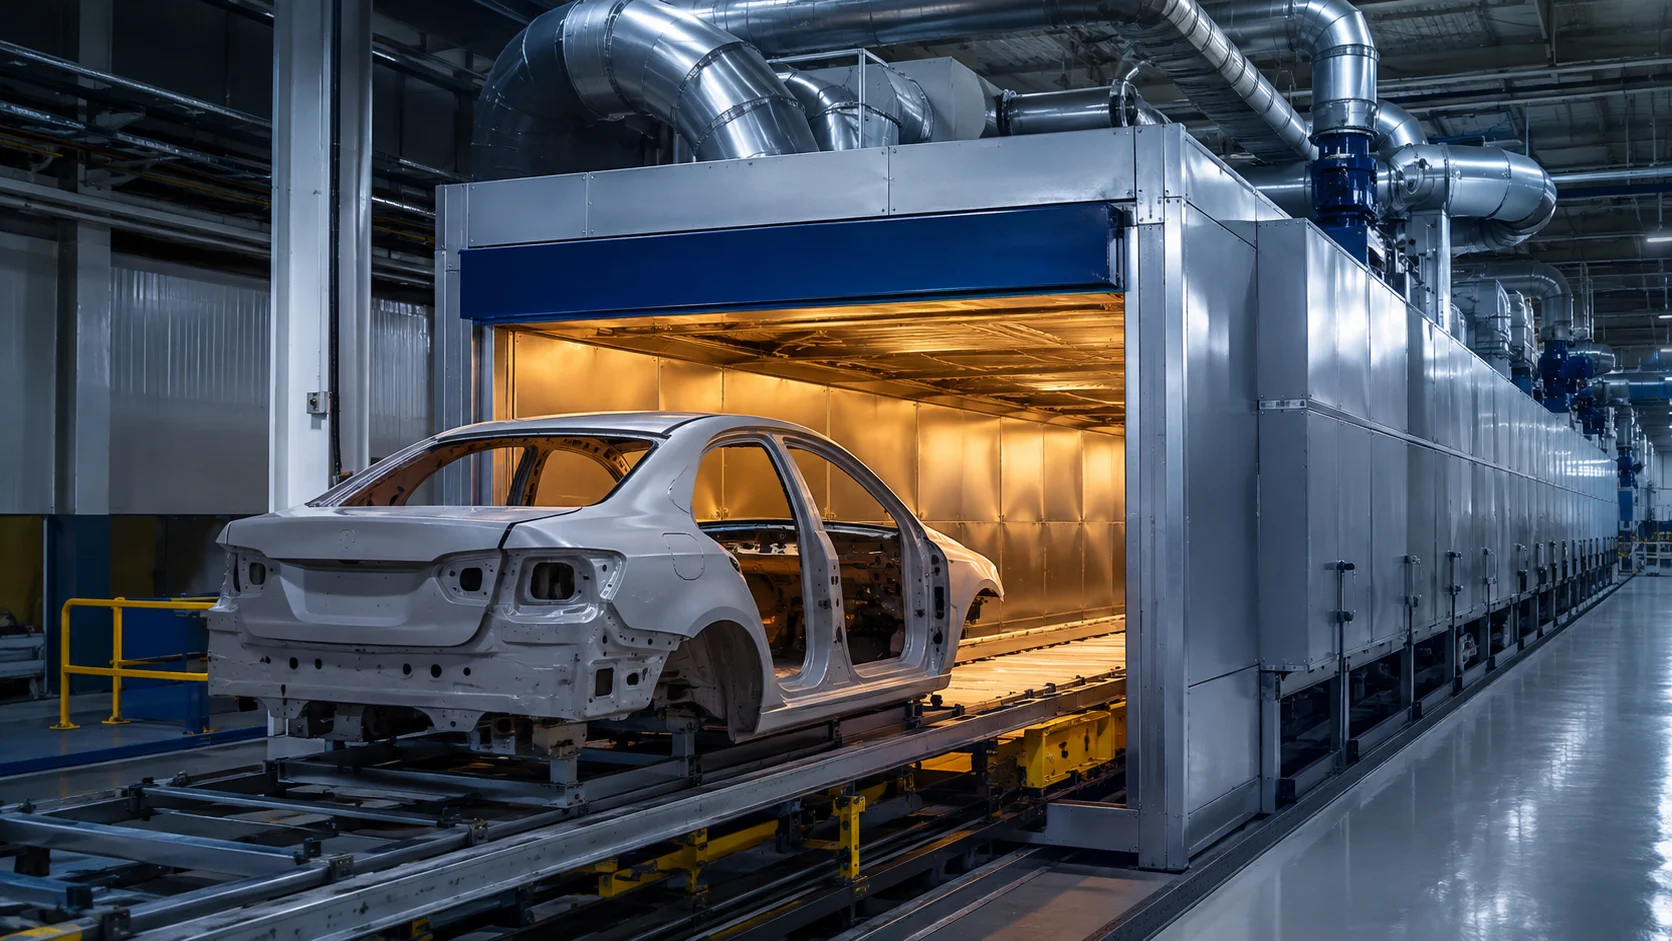
Температура на екрані керування піччю відображає температуру повітря в точці вимірювання. Різні ділянки кузова можуть нагріватися з різною швидкістю залежно від маси, геометрії та розподілу повітря. Тому оцінку відповідності доповнюють вимірюванням температурного профілю безпосередньо на виробі згідно з вимогами виробника покриття. Одне високе значення температури не свідчить про те, що на всіх поверхнях відбувся необхідний технологічний процес.
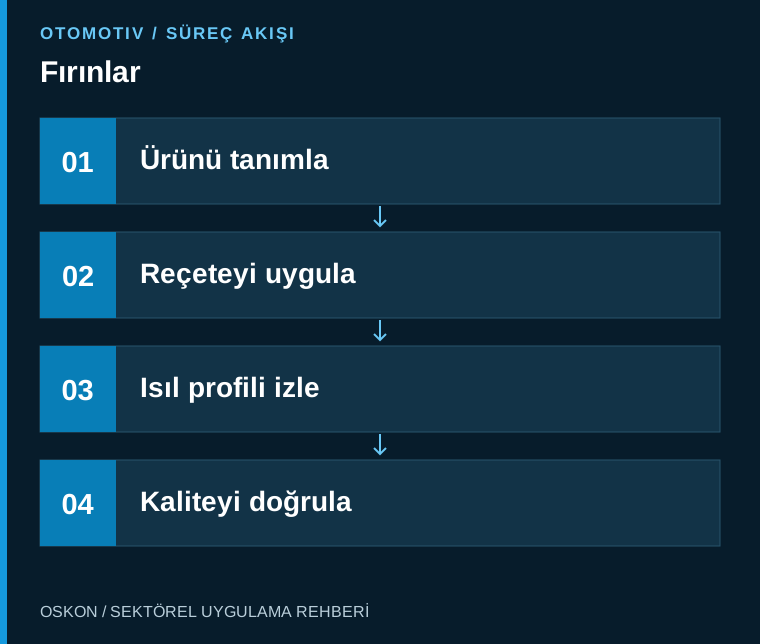
Визначте вхідні дані рецептури
Під час оцінювання рецептури спільно враховують модель кузова, систему покриття, швидкість лінії та схему завантаження печі. Права на зміну виробничої рецептури мають бути обмежені, а зміни — зареєстровані. Універсальні цільові значення температури або часу тут не наводяться: їх визначають шляхом перевірки матеріалів та обладнання. Автоматизація забезпечує застосування затверджених параметрів і відстеження відхилень.
Відстежуйте поведінку різних зон
У багатозонних печах можна спільно оцінювати виміряні температури, керувальні вихідні сигнали та сигнали зворотного зв’язку щодо циркуляції повітря. Повільне досягнення заданого значення в одній із зон може бути пов’язане не лише з потужністю нагрівання, а й зі зміною завантаження або розподілом повітря. Зміна лише налаштувань регулювання без перевірки калібрування та розташування датчиків може приховати причину проблеми. Записи трендів допомагають під час діагностики в межах технічного обслуговування.
Розробіть окремий сценарій зупинки конвеєра
Під час зупинки особливого значення набувають положення виробів у печі та тривалість їхнього перебування під впливом температури. Для планової зупинки, непередбаченої несправності транспортної системи та зникнення живлення визначають алгоритми дій, сумісні з конструкцією виробника обладнання. Повернення виробів на лінію має залежати від оцінки якості. Після повернення до нормального циклу система керування не повинна без відповідного запису вважати завершеною обробку кузовів, які залишилися в печі під час зупинки.
Захист систем нагрівання та вентиляції
Захисні функції систем нагрівання, циркуляції повітря та витяжки проєктують залежно від джерела енергії та особливостей процесу. Межі між керуванням виробництвом і необхідними функціями безпеки мають бути чіткими. До експлуатаційного плану включають заходи щодо доступу, ізоляції джерел енергії та перевірки для технічного обслуговування й очищення. Інтерфейс має чітко показувати, яка умова блокує нагрівання або виробництво.
Забезпечте повторюваність приймальних вимірювань
Результати вимірювання температурного профілю оформлюють у звіті разом із даними про обрану модель кузова та умови завантаження. Необхідно зберігати відомості про місця встановлення датчиків, вимірювальні прилади та налаштування лінії. Це створює порівнянну базу для оцінювання змін виробу або рецептури. Коли якість покриття, енергоспоживання та поведінку транспортної системи аналізують у межах одного випробування, придатність печі до реальних виробничих умов можна оцінити точніше.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Температура зони | Зміна заданого та фактичного значень у часі |
| Стан транспортування | Положення кузова, швидкість і тривалість зупинки |
| Профіль виробу | Теплова поведінка, підтверджена на кузові |
Три запитання на початку проєкту
- Чи підтверджено температурний профіль на виробі?
- Чи відстежуються після зупинки кузови, що залишилися в печі?
- Чи ведеться облік змін рецептури?
Ознайомтеся з пов’язаними застосуваннями
Шліфувальні камери та Камери шпаклювання — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну промисловість або на сторінку галузевих рішень можна перейти.