Керуйте ідентифікацією матеріалу, рецептурою проходів і зворотним зв’язком від обладнання в єдиній системі автоматизації прокатного стану. Технологічні умови гарячого та холодного прокатування слід розглядати окремо.
Визначте тип прокатного стану та сортамент продукції
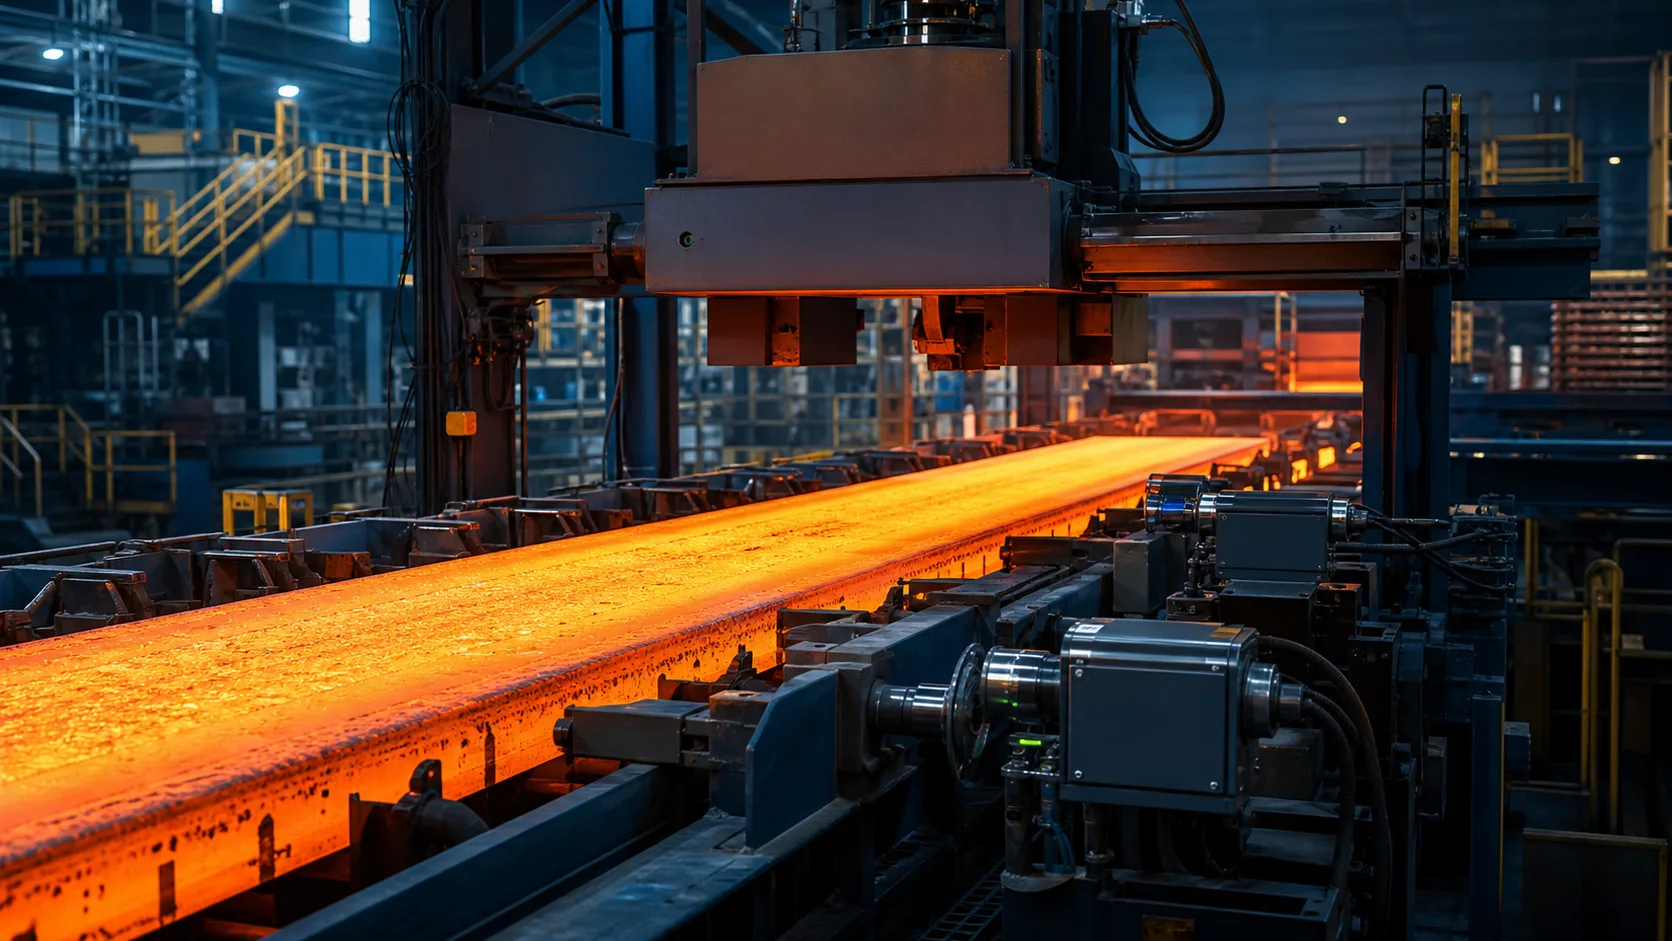
Прокатування — це спосіб виробництва, за якого металу надають форму між валками. Гарячий або холодний процес, форма продукції та архітектура виробничої установки визначають різні вимоги до керування. Обсяг проєкту слід уточнювати з урахуванням сортаменту продукції, наявної механічної конструкції та цільових показників якості.
Рецептура має ґрунтуватися на даних про матеріал
Ідентифікаційні дані вхідного матеріалу, його розміри та відповідні характеристики зіставляють із виробничим планом. Послідовність проходів і налаштування визначають за затвердженою технологічною методикою. Система автоматизації реєструє версію рецептури та застосовані значення. Відсутність даних про матеріал або зміни, внесені оператором, не повинні залишатися незареєстрованими. Вибір необхідно перевіряти, щоб уникнути змішування налаштувань для різних видів продукції.
Приводи та механічне обладнання розглядають у комплексі
Характеристики швидкості та крутного моменту прокатного, транспортного, а також передбаченого проєктом намотувального чи допоміжного обладнання узгоджують під час проєктування. Відстежують задані та фактичні значення; визначають реакцію на втрату зв’язку й несправність привода. Ефективність керування залежить від механічних люфтів, зчеплення та умов вимірювання. Не кожне відхилення процесу можна усунути лише зміною програмних налаштувань.
Правильно оцінюйте охоплення вимірювань
Вимірювання товщини, температури та інших параметрів процесу обирають відповідно до використовуваної лінії й обладнання. Вимірювання в точці розташування датчика не завжди дає підстави для висновку про якість усього виробу. Контролюють калібрування, вплив навколишнього середовища та якість даних. Якщо на випадок несправності вимірювання передбачено альтернативний спосіб експлуатації, його обмеження та повноваження персоналу мають бути чітко визначені; останнє отримане значення не можна відображати як актуальне.
Пов’язуйте історію продукції з проходами
Застосовану рецептуру, зупинки, втручання та результати контролю якості пов’язують із відповідним записом про продукцію. У разі повторної обробки або поділу продукції зберігають зв’язок із вихідним матеріалом. Реєстрація часу аварійних сигналів за єдиною часовою базою полегшує розслідування подій. Дані впорядковують не лише для звітності про загальний обсяг виробництва, а й для визначення етапу, на якому виникло відхилення.
Введення в експлуатацію відбувається контрольованими етапами
Після механічних та електричних перевірок планують перевірки інтерфейсів обладнання, вимірювань і випробування з матеріалом. Діапазон приймальних випробувань має охоплювати реальні різновиди продукції. Перевіряють сценарії зупинки та повторного запуску, втрати вимірювальних даних і невідповідності рецептури. Верифікацію захисних функцій виконують відповідно до оцінки ризиків і плану випробувань. Результати реєструють разом із підтвердженими умовами експлуатації.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Версія рецептури | Дані про проходи та налаштування, застосовані до продукції |
| Зворотний зв’язок від обладнання | Швидкість, навантаження та стан несправності |
| Вимірювання параметрів процесу | Дані для контролю якості відповідно до типу лінії |
Три запитання на початку проєкту
- Чи розмежовано вимоги до гарячого та холодного процесів?
- Чи чітко відображається на екрані несправність вимірювання?
- Чи пов’язана історія продукції з проходами?
Ознайомтеся з пов’язаними застосуваннями
Лінії лиття алюмінію та Лінії поздовжнього різання — статті, у яких можна ознайомитися з пов’язаними процесами. До всіх статей про чорну металургію або на сторінку галузевих рішень можна перейти.