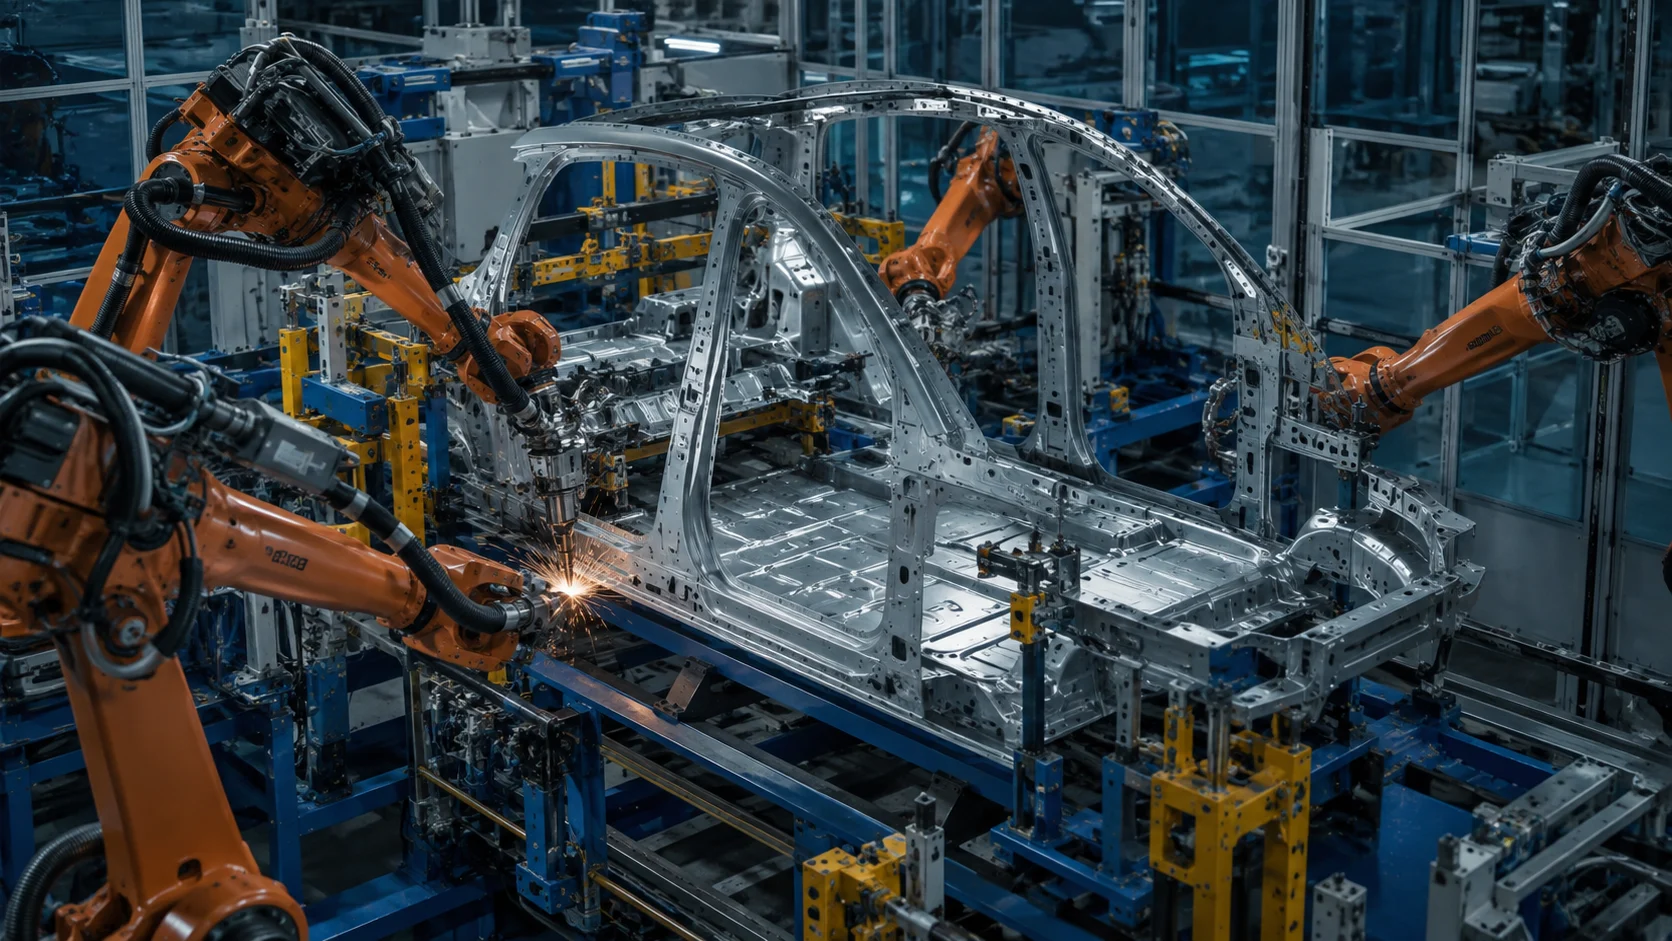
Плануйте доступ роботів, геометричні бази, послідовність з’єднання та простежуваність деталей як єдину систему під час виробництва боковин і днища кузова. Продуктивність лінії визначає найдовший цикл станції.
Різні функції днища та боковин кузова
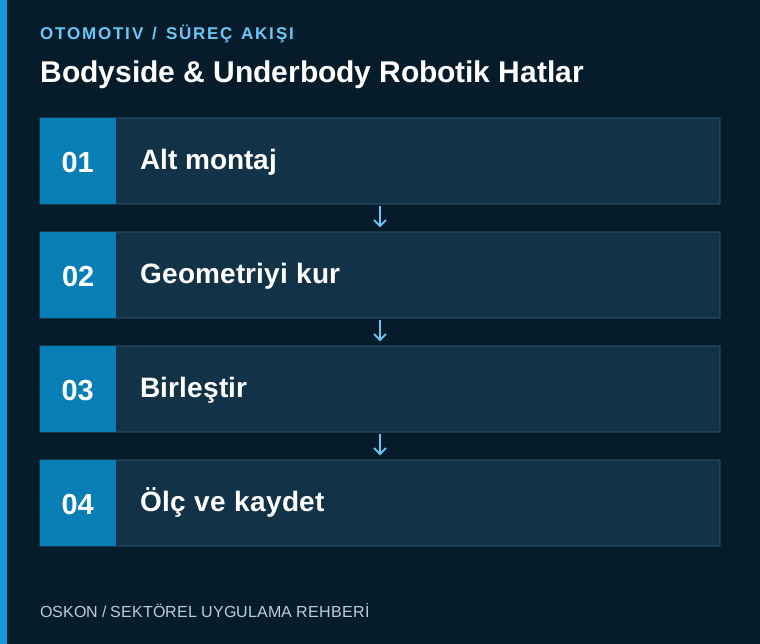
Днище кузова охоплює складальні вузли, що утворюють нижню конструкцію автомобіля, а боковини — компоненти бічних частин кузова. Ці деталі формують геометричну основу для подальших станцій складання кузова. Оцінювати лінію лише за кількістю роботів не можна. Сімейство деталей, способи з’єднання, стратегія заміни складальних пристосувань і план вимірювань є складовими єдиного набору вихідних даних для проєктування.
Станція формування геометрії та станції завершального з’єднання
Зв’язок між упорами на станції формування геометрії та базами наступних станцій має бути чітко визначений. Перевіряють послідовність виконання з’єднань, етап, на якому пристосування звільняє деталь, і спосіб підтримування деталі під час переміщення. Однакова кількість точок зварювання на кожній станції не забезпечує збалансованості лінії: до часу циклу також входять підхід робота, доступ зварювальних кліщів, переміщення деталі та резерв часу на технічне обслуговування.
Координація між роботами
Для спільних робочих зон визначають дозволи на доступ. Запит робота на вхід до зони має узгоджуватися з фактичним станом іншого обладнання. Ідентифікатор деталі допомагає вибрати відповідну програму робота та конфігурацію пристосування. У разі втрати зв’язку раніше отриманий дозвіл не повинен вважатися чинним. Сигнали координації технологічного процесу та функції безпеки для захисту персоналу проєктують як окремі сфери відповідальності.
Поєднання моделей і розрахунок продуктивності
Якщо протягом однієї зміни виготовлятимуть різні варіанти кузова, оцінюють не лише середній час циклу, а й послідовне проходження складних у виробництві варіантів. У розрахунку продуктивності враховують час переміщення, технічне обслуговування зварювального обладнання, заміну електродних наконечників і складальних пристосувань. Вихідні дані моделювання слід оновлювати відповідно до фактичної тривалості рухів і технологічних операцій. Перш ніж інвестувати в додаткових роботів, визначають, чим спричинене вузьке місце: механічним переміщенням, тривалістю обробки чи очікуванням дозволів.
Вимірювання та простежуваність
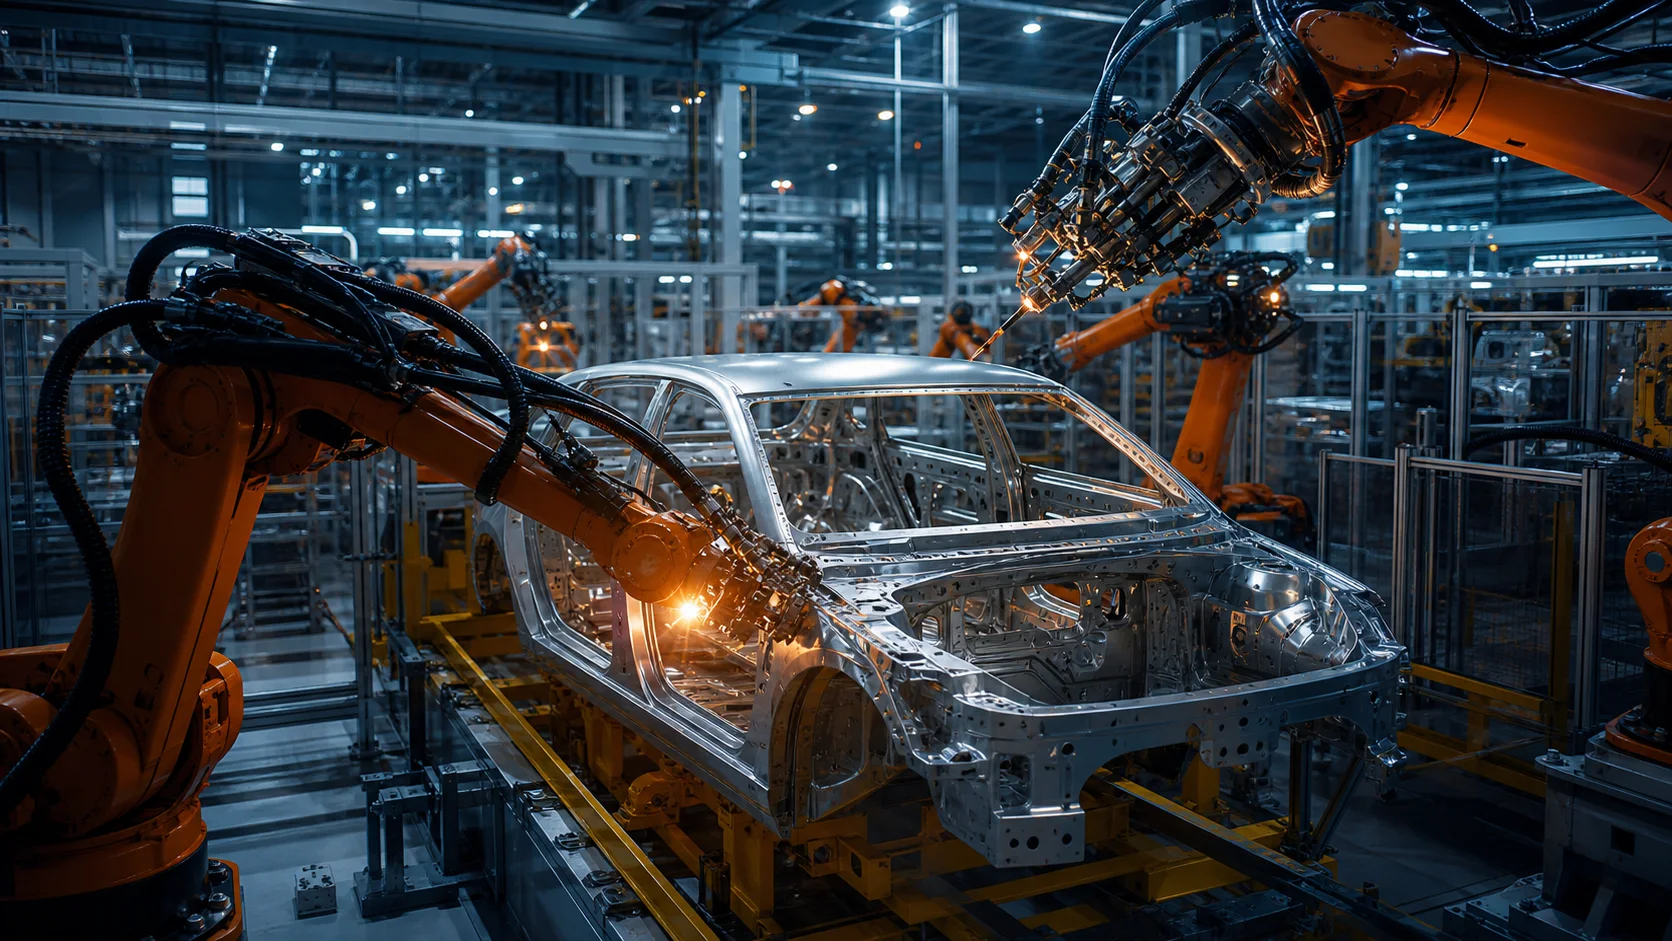
За ідентифікатором кузова реєструють результат з’єднання, версію використаної програми та стани критично важливого обладнання. Якщо дані вимірювань можна пов’язати з конкретною станцією або пристосуванням, пошук джерела відхилення спрощується. Замість оцінювання всіх розмірів лише наприкінці лінії можна передбачити проміжні контрольні точки, які обмежують подальше проходження дефектного складального вузла. Термін зберігання даних і спосіб їх передавання до системи управління якістю визначають відповідно до вимог замовника.
Проводьте приймальні випробування у виробничому потоці
Перевіряють спрямування потрібного виробу на відповідну станцію, повторне введення незавершеного кузова в процес і маршрут доопрацювання. Правило затримання деталі у випадку, коли її ідентифікатор неможливо зчитати, має бути чітко визначене. На тестових кузовах перевіряють узгодженість результатів між роботом, контролером зварювання та PLC лінії. Успішне приймання потребує стабільного виробництва різних варіантів і підтвердженої геометрії, а не одного швидкого циклу.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Ідентифікатор кузова | Відповідність варіанта та програми |
| Дозвіл на вхід до зони | Координація робота та системи переміщення |
| Результат з’єднання | Запис для передавання до системи управління якістю |
Три запитання на початку проєкту
- Яка станція є вузьким місцем для кожного варіанта?
- Де передбачено проміжні вимірювання та маршрут доопрацювання?
- Чи зберігається історія обробки кузова після зупинки?
Ознайомтеся з пов’язаними застосуваннями
Напівавтоматичні складальні пристосування та Роботизовані лінії виготовлення дверей — матеріали, у яких можна ознайомитися з пов’язаними процесами. До всіх матеріалів про автомобілебудування або на сторінку галузевих рішень можна перейти.