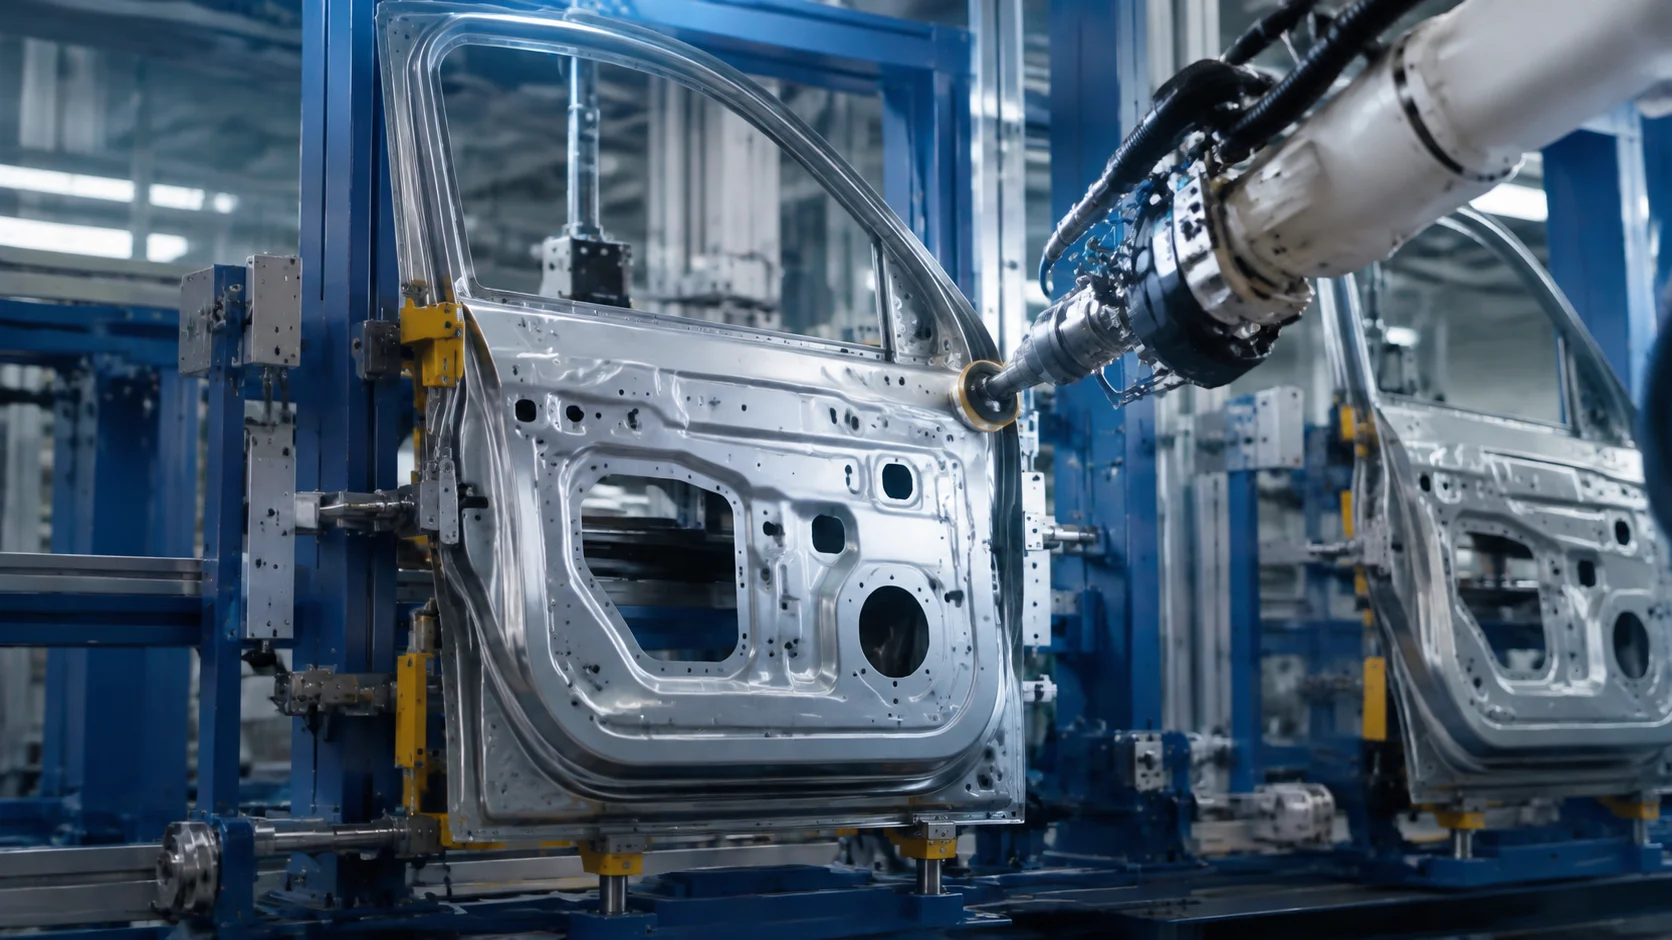
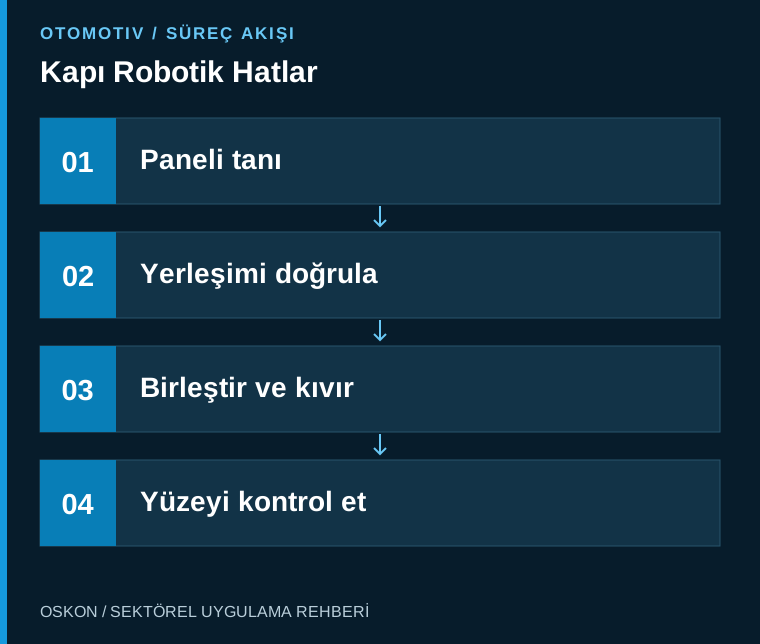
Відстежуйте зіставлення внутрішньої та зовнішньої панелей, нанесення клею, завальцювання крайок і якість поверхні в єдиному виробничому записі на лініях виготовлення автомобільних дверей.
Вимоги до якості виготовлення дверей
Двері оцінюють не лише за геометричною точністю, а й за якістю видимої поверхні. Спосіб з’єднання внутрішньої панелі, зовнішньої панелі та підсилювальних елементів залежить від конструкції. Зварювання, склеювання та завальцювання крайок слід розглядати не як окремий рух робота, а як взаємопов’язані технологічні процеси. Перевірка варіанта дверей і визначення правого чи лівого виконання належать до перших перевірок на вході станції.
Підтримування та транспортування панелі
Під час вибору вакуумного або механічного захоплювача враховують сліди на поверхні, жорсткість деталі та зону доступу. Саме по собі виявлення деталі захоплювачем не свідчить про безпечність транспортування за будь-яких умов; стан навантаження та сценарії втрати енергопостачання оцінюють окремо. Операцію не розпочинають, доки не підтверджено встановлення панелі за базовими точками. Проміжні перевірки планують так, щоб деформація, яка виникла під час переміщення, не залишилася непоміченою в наступному пристосуванні.
Взаємозв’язок нанесення клею та завальцювання крайок
Траєкторія нанесення клею, перевірка дозування та тривалість процесу залежать від затвердженої виробничої рецептури виробу. Для завальцювання крайок траєкторію інструмента, геометрію опор і послідовність операцій розробляють спільно. Під час перенесення програми робота на інший варіант дверей недостатньо лише змінити координати: необхідно повторно розглянути геометрію панелі та умови з’єднання. Параметри нанесення слід утримувати в межах, підтверджених постачальниками матеріалів і технологічних процесів.
Архітектура керування та обробка помилок
PLC лінії може керувати ідентифікацією дверей, вибором рецептури та статусом завершення операцій на станціях. Робот і контролер дозування пов’язують результати своїх процесів із цим ідентифікатором. У разі виявлення неповного нанесення двері не повинні автоматично визнаватися придатними; порядок ухвалення рішення про затримання або повторну обробку має бути визначений. На екранах слід чітко показувати, на яких дверях і на якому етапі операції виникла помилка.
Розділяйте контроль видимої поверхні та вимірювання розмірів
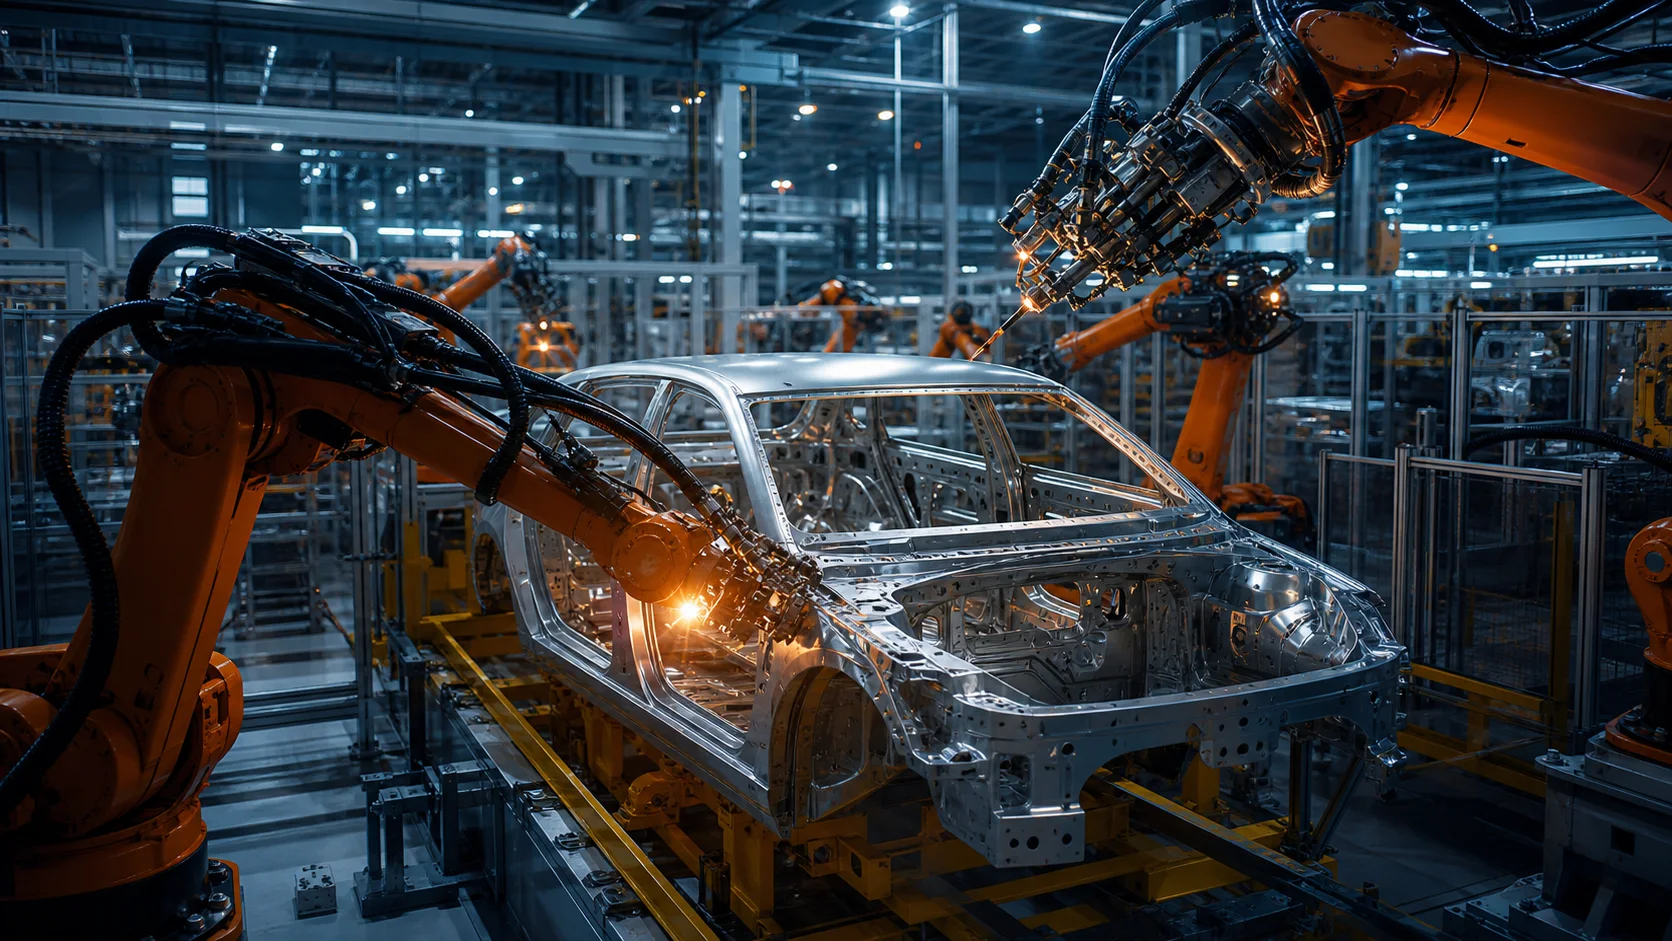
Контроль дефектів поверхні та перевірка відповідності геометрії потребують різних умов вимірювання. На результат впливають освітлення, відбивні властивості поверхні, вимірювальне пристосування та базові точки. Метод, використаний для затвердження зразка, слід узгодити з методом контролю в серійному виробництві. Якщо замість єдиного загального індикатора відповідності окремо зберігати результати контролю поверхні та розмірів, виробнича команда швидше визначатиме джерело несправності.
Випробовуйте зміну варіантів на реальних деталях
Під час приймальних випробувань перевіряють сценарії плутанини між правими та лівими дверима, неправильного вибору програми та перерваного нанесення. Після заміни інструмента виконують перевірку базування та затвердження першої деталі. Під час оцінювання циклу також ураховують час очищення, заміни витратних матеріалів і контролю якості. Це дає змогу перевірити, чи відповідає запланована продуктивність реальним умовам експлуатації, а не лише безперервному руху робота.
Основні дані для відстеження в системі автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Варіант панелі | Перевірка правого чи лівого виконання та моделі |
| Результат нанесення | Запис даних дозування та програми робота |
| Геометрія | Вимірювання за затвердженими базовими точками |
Три запитання на початку проєкту
- Чи визначено точки контакту з видимою поверхнею?
- Чи визначено маршрут для дверей із незавершеним нанесенням?
- Як затверджують першу деталь після заміни інструмента?
Ознайомтеся з пов’язаними застосуваннями
Напівавтоматичні пристосування та Роботизовані лінії виготовлення боковин і днища кузова — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну галузь або на сторінку галузевих рішень можна перейти.