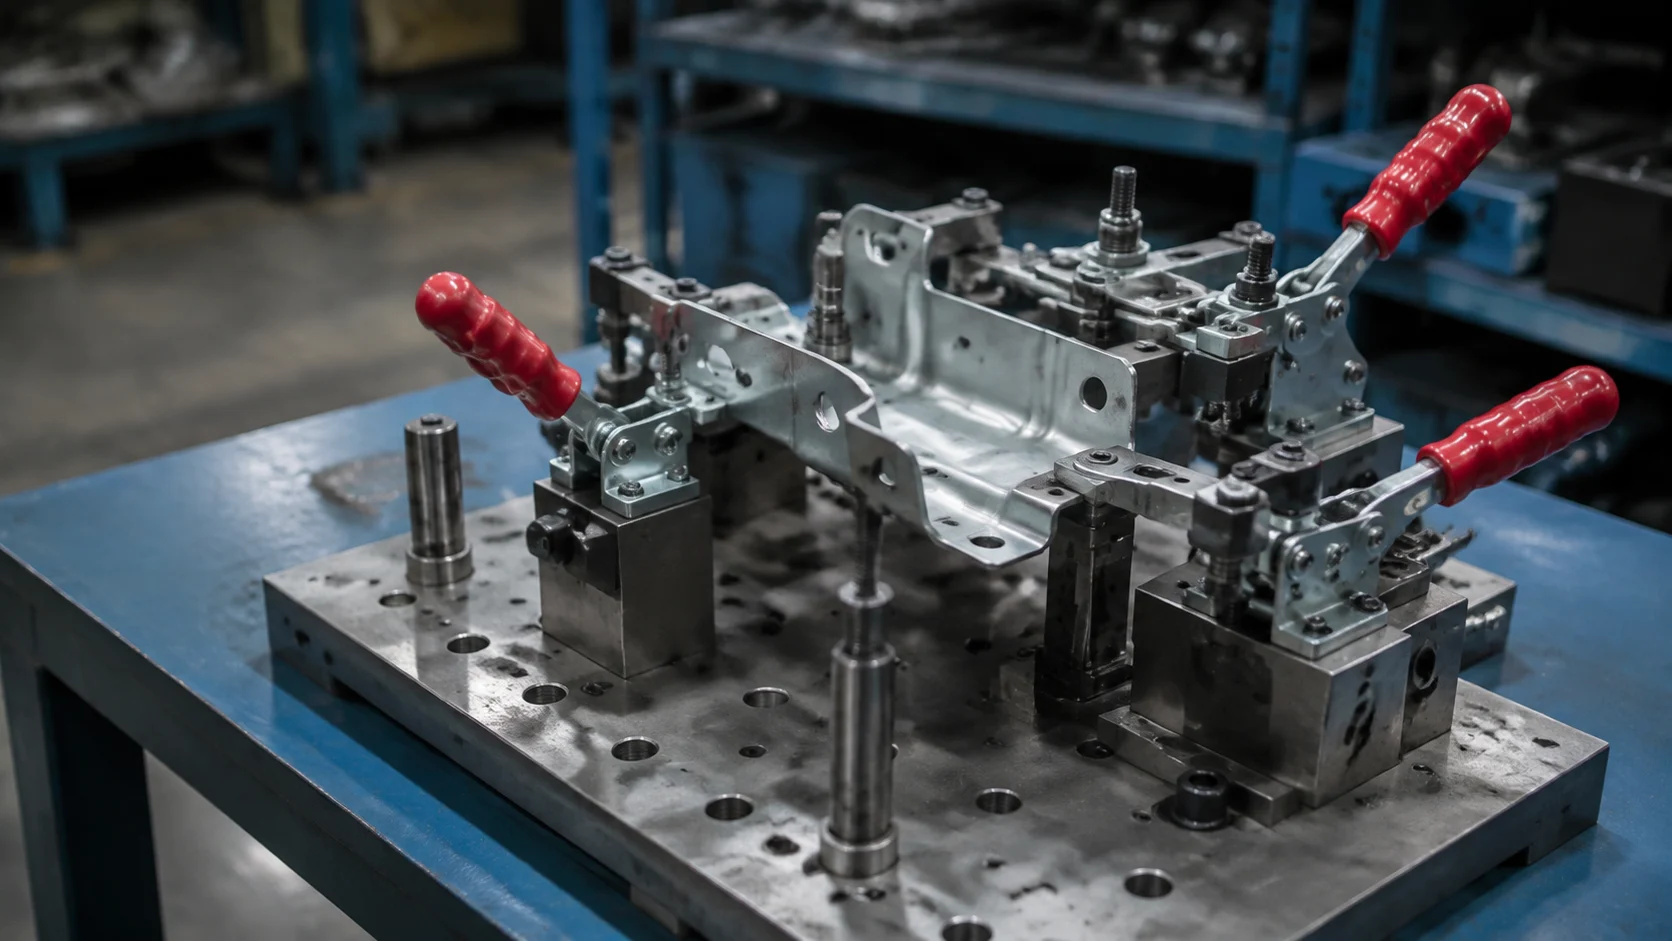
Під час проєктування технологічних пристроїв із ручним керуванням комплексно розглядають точки базування, ергономіку затискання, контроль зношування та перевірки, які виконує оператор. Низький рівень автоматизації не повинен означати неконтрольоване виробництво.
Коли доцільна станція з ручним керуванням?
Невеликі або змінні обсяги виробництва, часта зміна продукції та операції, що потребують навичок оператора, можуть обґрунтовувати застосування пристрою з ручним керуванням. Вибір не слід робити лише за вартістю інвестицій. Потрібно враховувати масу деталі, точність повторного позиціювання, тривалість операції та вартість помилки. Якщо в майбутньому планується додати автоматичне затискання або датчики, місце для них у механічній конструкції можна передбачити від самого початку.
Базування має бути зрозумілим
Поверхні, до яких оператор має притиснути деталь, повинні бути чітко визначені візуально та конструктивно. Розглядають фізичні засоби запобігання помилкам, які ускладнюють установлення схожих деталей у перевернутому положенні або з неправильною орієнтацією. Збільшення кількості затискачів не завжди дає кращий результат: зайве затискання може деформувати деталь і збільшити час завантаження. Система нанесення розмірів на кресленні та схема розташування елементів пристрою мають пройти спільний інженерний аналіз.
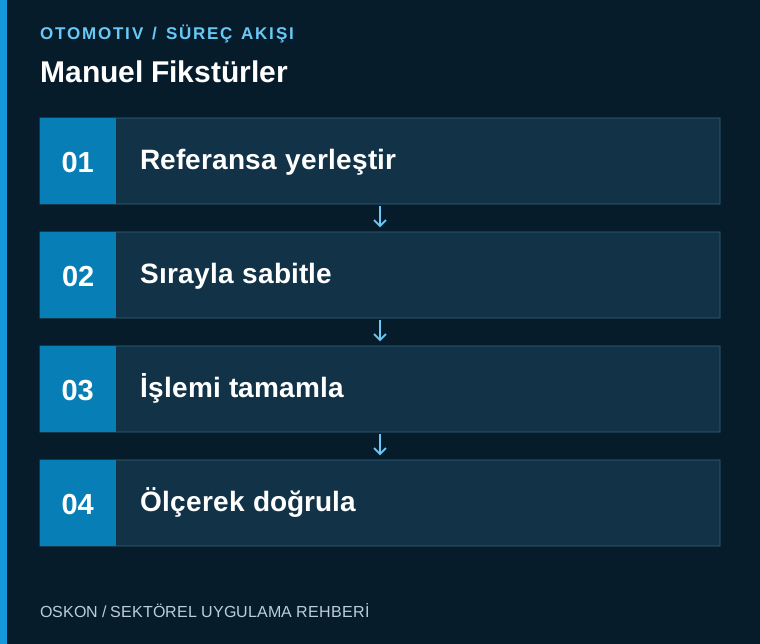
Послідовність затискання та робоча інструкція
Одним з основних засобів стандартизації ручних операцій є чітка та здійсненна послідовність роботи. Етапи початкового базування, попереднього затискання, остаточного затискання та вивантаження розмежовують. Інструкція має відповідати фактичному вигляду станції, а її редакції потрібно відстежувати. Визначають спосіб, який унеможливлює використання застарілої інструкції після зміни виробу. Під час критичних операцій лічильник деталей або проста електронна перевірка можуть допомогти оператору.
Прості датчики приносять користь у правильних місцях
Можна додати датчики для контролю наявності деталі, положення затискача або використання інструмента, проте кожен датчик має бути призначений для конкретного сценарію помилки. Зі збільшенням кількості датчиків зростають потреби в кабелях, налаштуванні та обслуговуванні. Якщо незрозуміло, за яких умов вмикається світловий індикатор, він не забезпечує надійної підказки для користувача. Система контролю не повинна визнавати відповідною характеристику, що потребує вимірювання, лише на підставі виявлення наявності.
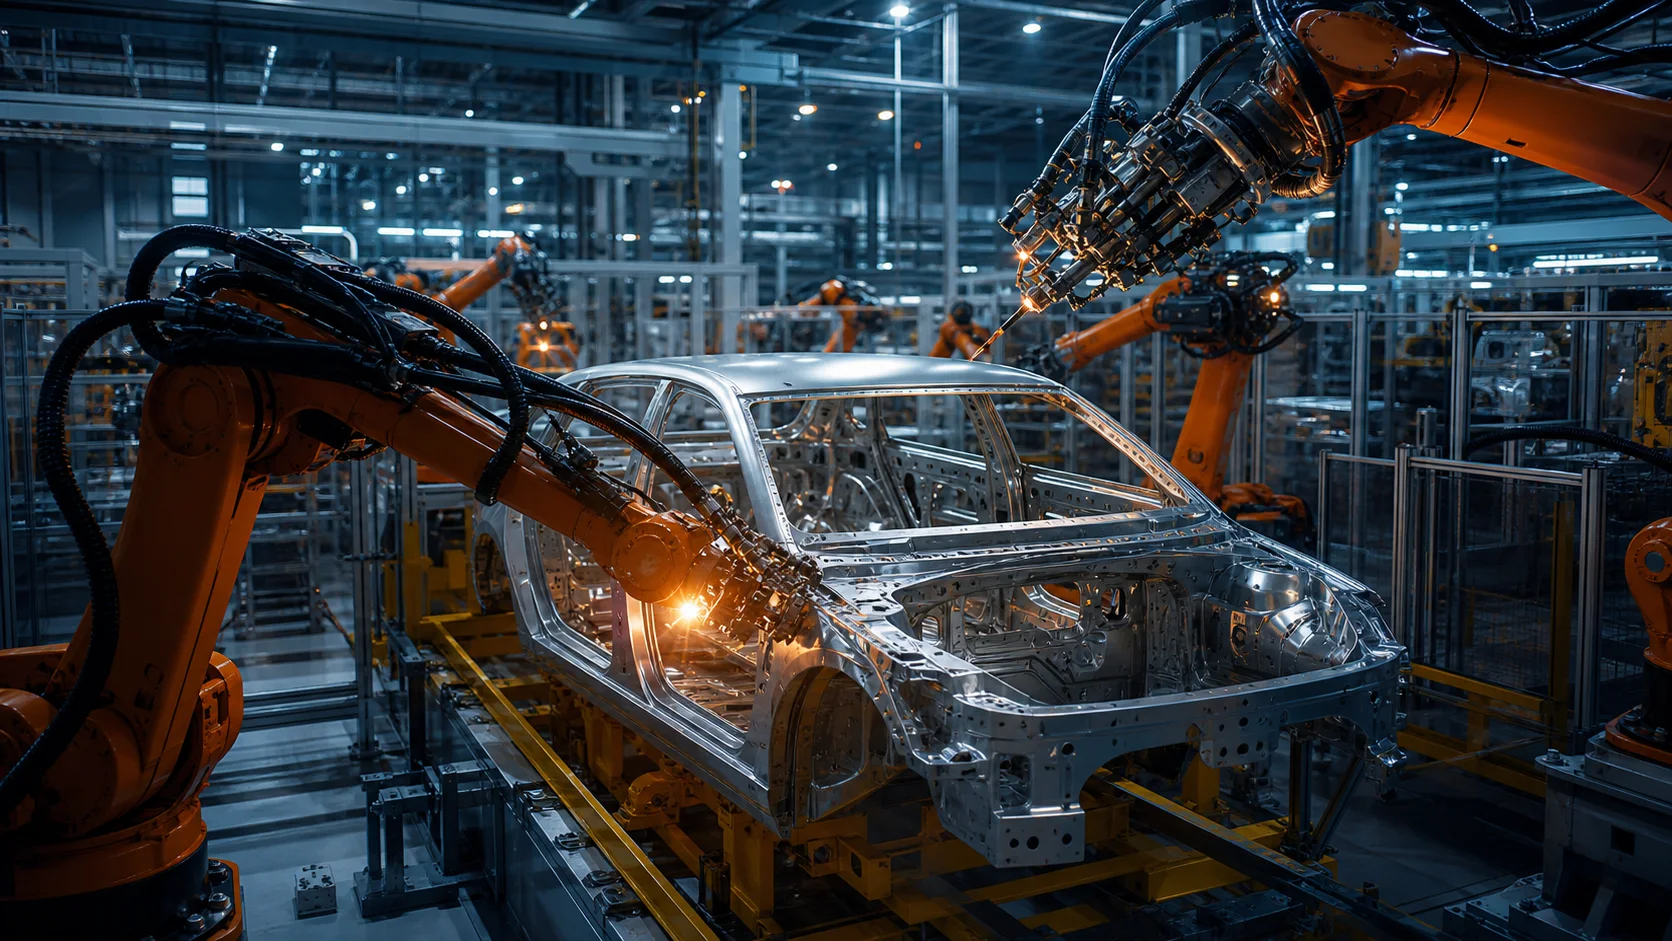
Зношування та перевірка вимірюваннями
Упорні штифти та контактні поверхні з часом можуть зношуватися. Періодичність перевірки критичних елементів планують з урахуванням інтенсивності використання та ризиків для якості. Конструкція, що зберігає базове положення змінних деталей, допомагає скоротити час обслуговування. Поступові зміщення результатів вимірювання слід аналізувати разом із механічним станом пристрою. Відмінності, що виникають після зміни оператора, оцінюють з погляду послідовності роботи та ергономіки.
Приймання не завершується перевіркою першого зразка
Повторні випробування з реальними деталями, які виконують кілька операторів, показують зручність використання пристрою. Фіксують труднощі під час завантаження, застрягання під час виймання деталі та можливості неправильного встановлення. План контролю має містити прийняті розміри та етапи повторної перевірки після обслуговування. Зрештою, якісний пристрій із ручним керуванням забезпечує зрозумілий і повторюваний спосіб виробництва в щоденній роботі.
Основні дані для відстеження в автоматизації
| Контрольна точка | Відстежувані дані |
|---|---|
| Контакт із базовими елементами | Контроль установлення деталі |
| Стан затискача | Перевірка положення в необхідних точках |
| Результат вимірювання | Відстеження зношування та впливу оператора |
Три запитання на початку проєкту
- Чи унеможливлено фізично завантаження з неправильною орієнтацією?
- Як перевіряють упори, що зношуються?
- Чи повторюється результат у різних операторів?
Ознайомтеся з пов’язаними застосуваннями
Напівавтоматичні технологічні пристрої та Роботизовані лінії для боковин і днища кузова — у цих статтях можна ознайомитися з пов’язаними процесами. До всіх статей про автомобільну галузь або до сторінки галузевих рішень можна перейти.