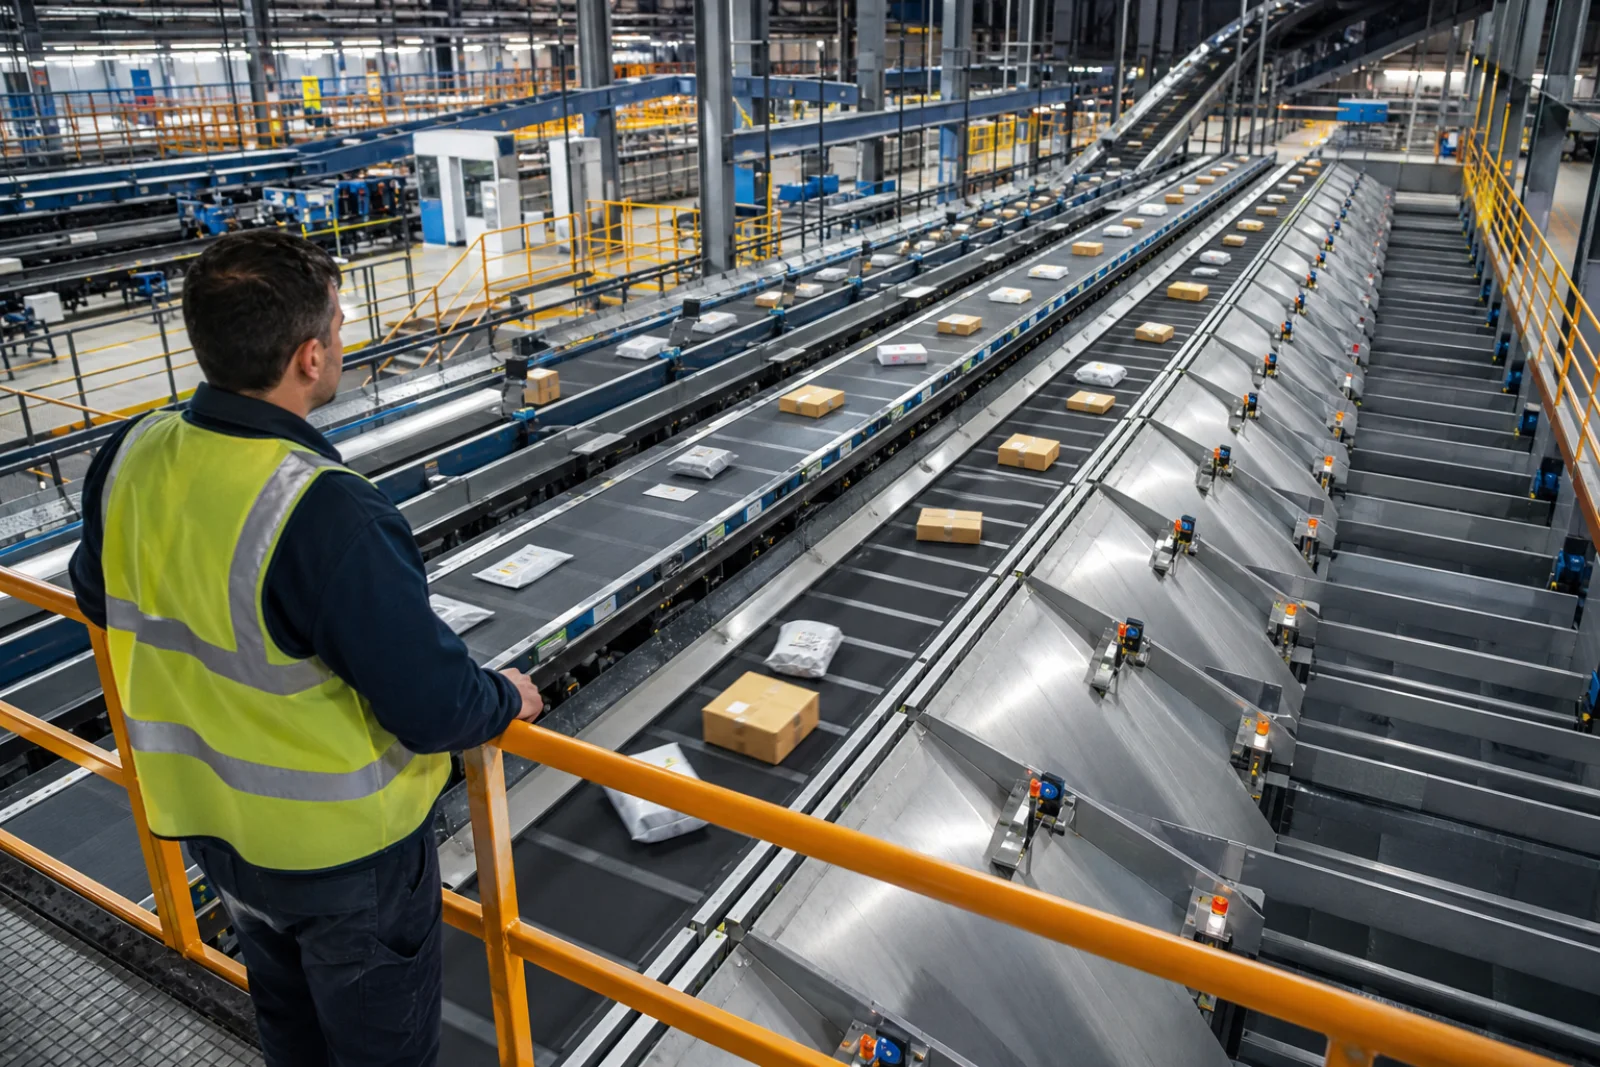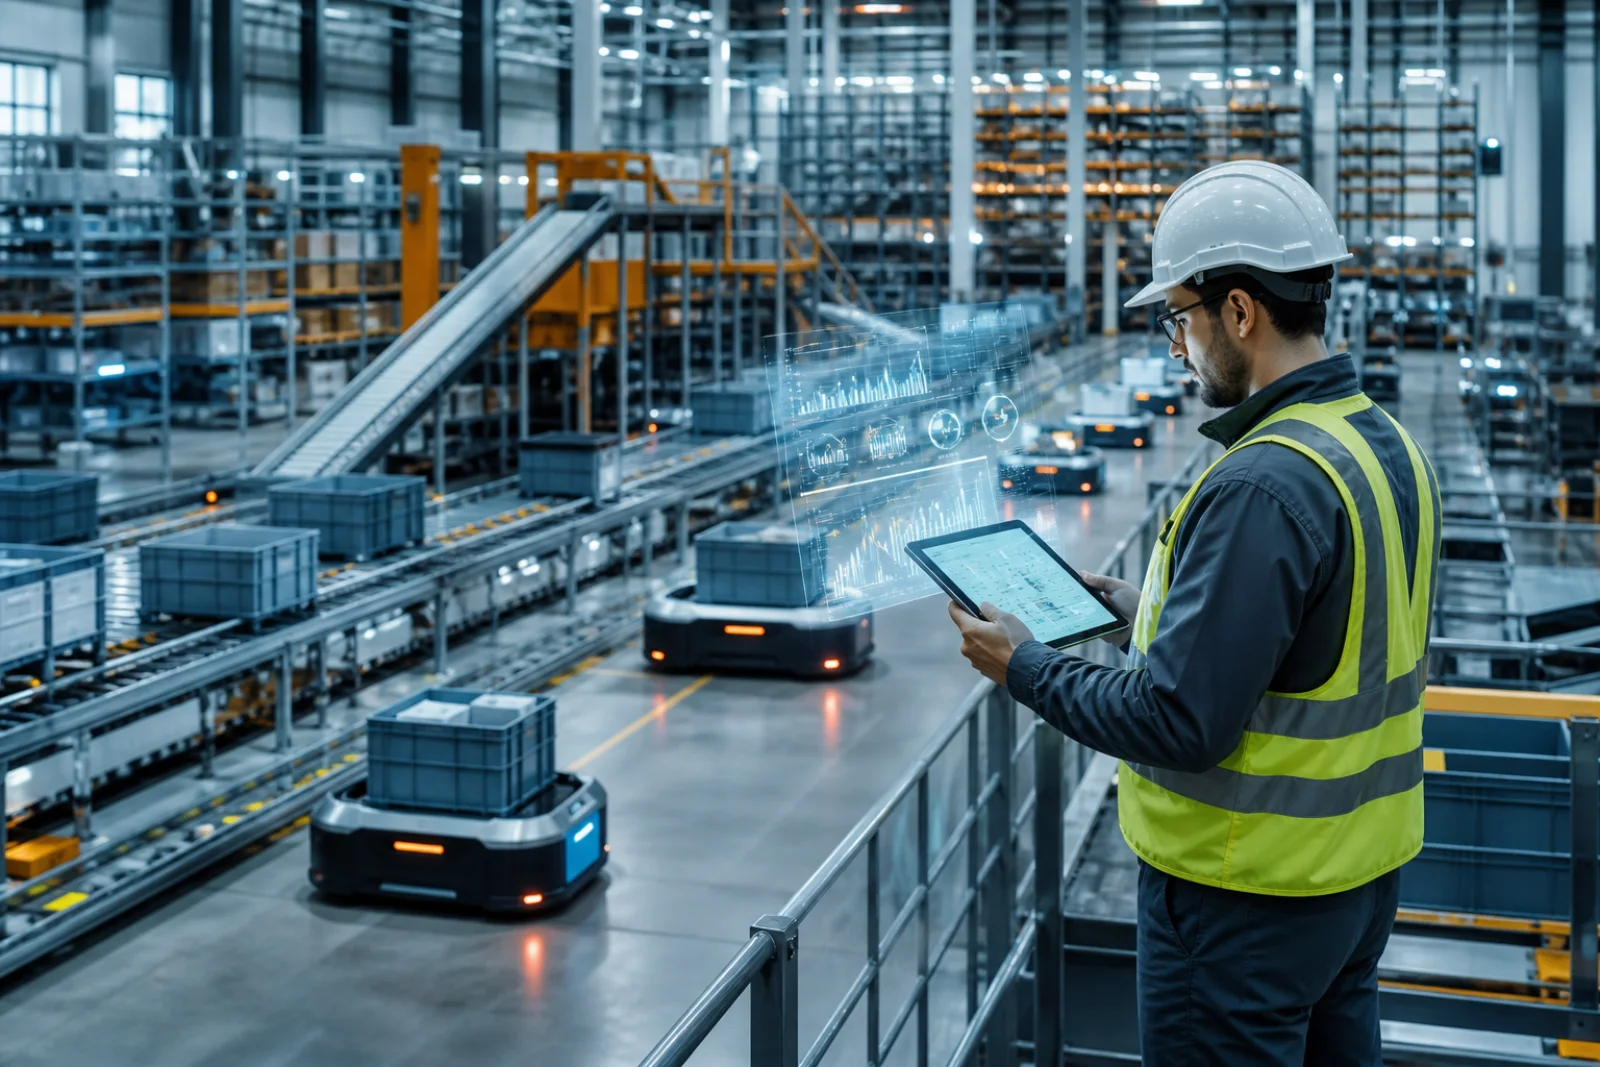
Конвеєрна система здається простим механізмом, який переміщує вантаж із точки A до точки B. Насправді це критично важливий компонент автоматизації, який поєднує на одній фізичній лінії характеристики продукції, швидкість потоку, потребу в накопиченні, умови будівлі, взаємодію з оператором і рішення систем вищого рівня. Неправильний вибір може спричинити застрягання та пошкодження продукції, шум, високе енергоспоживання, складнощі з обслуговуванням і вузькі місця, що зупиняють усю лінію.
Правильний вибір конвеєра починається з розуміння завдання транспортування, а не з питання «стрічка чи ролики?». Що являє собою продукція, з якою швидкістю та в якому напрямку вона рухатиметься, де зупинятиметься, як змінюватиме напрямок, чи торкатиметься її оператор і як продовжуватиметься потік у разі несправності? Цей посібник систематично розглядає питання, які слід оцінити під час підготовки технічного завдання для складських і виробничих застосувань.
Визначте технічні характеристики продукції, що транспортуватиметься
Знати лише максимальну масу продукції недостатньо. Необхідно зафіксувати мінімальні та максимальні довжину, ширину й висоту, розподіл маси, поверхню основи, жорсткість, тертя, температуру та ризик витоку. Картонні коробки, пластикові контейнери, мішки, лотки, палети та продукція без паковання поводяться на одному конвеєрі по-різному. Основа продукції має бути достатньо жорсткою, щоб перекривати проміжки між роликами.
Якщо асортимент продукції широкий, для фізичних випробувань слід використовувати зразки з граничними характеристиками: найменший, найбільший, найлегший, найважчий, із найбільш деформованою основою та найбільш несприятливим розташуванням центра мас. Конструкція, розрахована на усереднений виріб, може спричиняти проблеми в окремих реальних режимах роботи. Також слід враховувати зминання паковання з часом, поверхні, обклеєні стрічкою, та виступні частини.
Розрахуйте вимоги до потоку та продуктивності
Продуктивність можна визначати у виробах/год, коробках/год, палетах/год або тоннах/год. Замість ділення загального добового обсягу на кількість робочих годин слід використовувати погодинний профіль пікового навантаження. Продуктивність визначають відстань між виробами, швидкість конвеєра та довжина виробу. Зі збільшенням швидкості зростають також вимоги до двигуна, керування, рівня шуму та безпечного передавання продукції.
Лінія лише транспортуватиме продукцію чи також забезпечуватиме її буферне накопичення? Якщо під час короткочасної зупинки наступної машини потік із попередніх ділянок має продовжуватися, потрібна накопичувальна місткість. Добуток необхідного часу буферизації × швидкості надходження дає приблизну кількість виробів; з урахуванням довжини виробу її перераховують у фізичну довжину конвеєра. У проєктуванні інтралогістики надмірний буфер збільшує займану площу, а недостатній — поширює мікрозупинки на всю лінію.
Коли доцільний роликовий конвеєр?
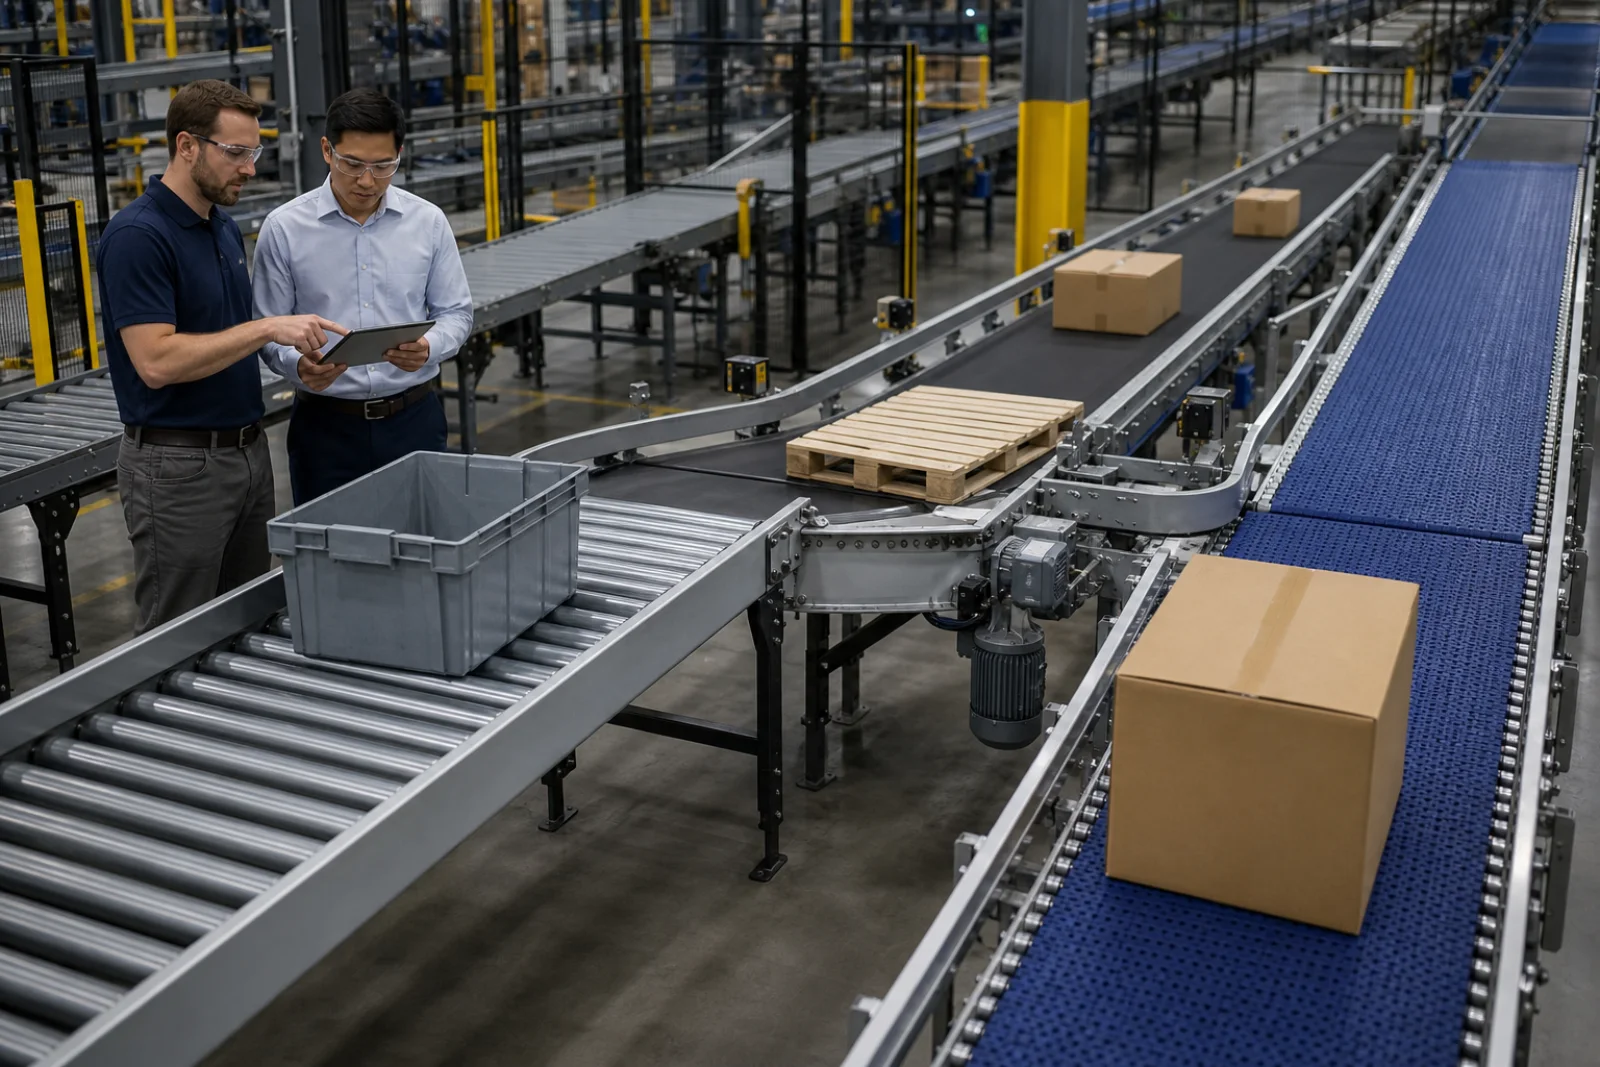
Роликові конвеєри широко застосовують для коробок, контейнерів, ящиків і палет із плоскою та жорсткою основою. Лінія з неприводними роликами може працювати під дією сили тяжіння або ручного штовхання; лінія з приводними роликами забезпечує кероване транспортування та зональне накопичення. Рішення з мотор-роликами, які споживають енергію лише в зонах із продукцією, мають переваги за змінного потоку.
Крок роликів — критично важливий параметр вибору. Під виробом у будь-який момент має бути достатня кількість роликів; за загальним правилом передбачають щонайменше три точки контакту, проте необхідний інженерний розрахунок з урахуванням навантаження та гнучкості основи. Невелика коробка, м’який пакет або ящик на ніжках можуть застрягти між роликами. Якщо зазор у точках передавання завеликий, передній край виробу може провалитися вниз.
Коли обирають стрічковий конвеєр?
Стрічковий конвеєр забезпечує суцільну опору для невеликих, м’яких виробів, продукції з нерівною основою або такої, яку неможливо транспортувати роликами. Його застосовують для коробок, пакунків, деталей і мішків, а також для похилого транспортування та точного передавання. Поверхню стрічки обирають відповідно до вимог щодо тертя, гігієни, температури та очищення. Надто високе тертя може ускладнювати передавання продукції, а низьке — спричиняти ковзання на похилій ділянці.
Для технічного обслуговування важливі центрування стрічки, її натяг і доступ до барабанів. За наявності витоків із продукції або пилу слід передбачити очищення під стрічкою та конструкцію скребків. У харчовому або фармацевтичному середовищі вимоги до придатності матеріалів, відкритої конструкції профілів, можливості миття та відведення води відрізняються від стандартних складських застосувань.
Модульні стрічкові, ланцюгові та палетні конвеєри
Модульні пластикові стрічки можуть забезпечувати такі переваги, як проходження криволінійних ділянок, відведення рідини, можливість миття та локальна заміна пошкодженої частини. Необхідно підтвердити придатність матеріалу, що контактує з продукцією, його температурну та хімічну стійкість. Ланцюгові конвеєри застосовують для палет, важких транспортних носіїв і спеціальних пристосувань; полози під вантажем мають відповідати розташуванню ланцюгових гілок.
У палетному конвеєрі можуть спільно працювати роликові й ланцюгові секції, поворотні столи, підйомно-передавальні та центрувальні вузли. Якість палети безпосередньо впливає на роботу системи. Зламані дошки, звисаюча стретч-плівка, вантаж, що виступає за габарити, і нестандартні опори спричиняють помилки датчиків або застрягання. На вході може знадобитися станція контролю палет.
Похиле та вертикальне транспортування
Щоб продукція не ковзала й не перекидалася на похилому стрічковому конвеєрі, спільно оцінюють центр мас, тертя основи, прискорення та кут нахилу. Можна застосовувати стрічку з поперечними упорами або бічними бортами. Під час спуску враховують рекуперативний режим двигуна та безпеку гальмування. На похилій роликовій ділянці існує ризик неконтрольованого прискорення.
Для переміщення між поверхами можна обрати спіральний конвеєр, безперервний вертикальний конвеєр або підйомник. Підйомник працює циклічно та потребує вхідного й вихідного буферів; безперервні рішення забезпечують високу продуктивність, але відрізняються вимогами до площі та інвестицій. Проходи через протипожежні зони, двері та шляхи евакуації слід узгоджувати з проєктом будівлі.
Точки передавання — найчутливіші ділянки системи
Місця з’єднання конвеєрів, зміни напрямку або переходу на іншу висоту — це зони з найвищим ризиком застрягання. Зазор між роликами та стрічкою, різниця швидкостей і перехід між бічними напрямними можуть спричинити розворот або перекидання виробу. Для дрібної продукції можуть знадобитися кінцева планка малого радіуса, ролики з малим кроком або спеціальна передавальна пластина.
Для передавання під прямим кутом можна використовувати штовхач, підйомні ролики, ланцюговий передавальний вузол або поворотний стіл. Вибір залежить від продуктивності, чутливості продукції, необхідності збереження орієнтації та потреб в обслуговуванні. Якщо потрібно зберігати орієнтацію штрихкоду виробу, поведінку під час повороту слід чітко визначити в технічному завданні.
Накопичення: контактне чи без тиску?
За контактного накопичення вироби впираються один в одного; таке рішення може бути простим та економічним, але створює проблеми для коробок, схильних до зминання, виробів різної маси або чутливої продукції. За накопичення без тиску лінію поділяють на зони, і кожен виріб очікує з контрольованим проміжком. Хоча датчики, мотор-ролики та логіка керування збільшують вартість, вони зменшують пошкодження продукції та пускові навантаження.
Необхідну довжину зони обирають за габаритами найбільшого виробу та безпечним проміжком. Надто довга зона знижує продуктивність, а надто коротка може призвести до одночасного зайняття виробом двох зон. Випуск може здійснюватися поштучно або групами в режимі slug; керування узгоджують із ритмом приймання наступної машини.
Компонування та умови будівлі
Колони, двері, маршрути навантажувачів, пішохідні переходи, пожежне обладнання, спринклери, висота стелі та проходи для обслуговування обмежують компонування. Звивисте прокладання конвеєра через усі вільні ділянки збільшує як вартість, так і кількість точок передавання. Найкоротший шлях не завжди найкращий; необхідно зберігати безпечний доступ і гнучкість експлуатації.
Несучу здатність підлоги, ділянки анкерного кріплення та перепади рівнів перевіряють вимірюваннями на об’єкті. Підвісний конвеєр може потребувати сталевої конструкції та сейсмічного розрахунку. Якщо на маршрутах навантажувачів передбачають міст або прохід із воротами, слід опрацювати безпеку та сценарій евакуації.
Ергономіка та взаємодія з оператором
На станції комплектування, пакування або контролю якості ергономіку визначають висота конвеєра, відстань досяжності, маса виробу та кількість повторюваних дій. Якщо оператор постійно нахиляється, тягнеться або повертає виріб, автоматизація створює новий ризик замість полегшення роботи. Для працівників різного зросту можна розглянути регульовану станцію.
Швидкість станції слід проєктувати відповідно до темпу, який людина здатна підтримувати тривалий час. Короткочасну максимальну продуктивність не можна встановлювати як ціль на всю зміну. Подавання матеріалів, потік порожніх коробок і відходів слід продумувати так само ретельно, як і потік основної продукції. Аварійна зупинка та повторний запуск мають супроводжуватися чітким і зрозумілим оператору зворотним зв’язком.
Безпека машин
Оцінюють ризики затягування, здавлювання, порізів, падіння вантажу, ненавмисного руху та впливу енергії під час обслуговування. Захисні кожухи, огорожі, блокувальні вимикачі дверей, світлові завіси, аварійну зупинку та функції безпечного вимкнення крутного моменту обирають відповідно до рівня ризику. Лінія аварійної зупинки має бути доступною з будь-якої точки, але її не слід використовувати для штатного зупинення роботи.
Для технічного обслуговування визначають точки блокування та маркування, накопичену механічну енергію та ризики, пов’язані із силою тяжіння. Поведінку інших ділянок у разі зупинки однієї з них визначають для кожної зони. Функції безпеки слід не лише проєктувати, а й перевіряти вимірюваннями, підтверджувати та документувати.
Датчики та технології ідентифікації
Вибір фотоелектричного датчика залежить від кольору, блиску й форми продукції, фону та зовнішнього освітлення. Прозорі або чорні вироби можуть погано виявлятися стандартним датчиком. Датчик слід розташовувати так, щоб він контролював найнадійнішу для виявлення поверхню виробу та був захищений від механічних ударів. У забрудненому середовищі потрібен зручний доступ для очищення.
Зчитувач штрихкодів, камеру, RFID, ваги та систему вимірювання об’єму обирають відповідно до швидкості й відстані між виробами. У логіці керування визначають, куди спрямовувати виріб у разі невдалого зчитування. У системі відстеження матеріалів фізичне переміщення та цифровий запис мають бути прив’язані до тієї самої події.
Архітектура керування та інтеграція
Невеликою автономною лінією можна керувати за допомогою одного PLC; у великій системі зональне керування, віддалені I/O та розподілені приводи спрощують обслуговування. Узгодження сигналів між конвеєрами, відстеження продукції, виявлення застрягань, повторний запуск і контрольоване звільнення лінії слід реалізовувати стандартними функціональними блоками. Після зникнення живлення система має відновлювати роботу без втрати даних про продукцію.
WMS керує робочими завданнями, WCS — рішеннями щодо потоку, а PLC — рухом у реальному часі. В інтерфейсі чітко визначають ідентифікатор виробу, джерело, місце призначення, стан, помилку та часову позначку. У разі втрати зв’язку має бути визначений сценарій буферизації або безпечної зупинки. Системні годинники мають бути синхронізовані.
Енергоефективність і шум
Довгі конвеєри, що працюють безперервно, можуть споживати значну кількість енергії. Переведення зон у режим очікування за відсутності продукції, використання високоефективних двигунів і приводів, зменшення механічного тертя та уникнення зайвого прискорення лінії забезпечують економію. У стратегії керування враховують баланс між частими пусками й зупинками та строком служби двигуна.
Ролики, ланцюги, редуктори та контакт із продукцією створюють шум. Для ліній поблизу робочих місць важливі малошумні ролики, належна швидкість, віброізоляція та дотримання вимог до обслуговування. Оскільки шум стосується не лише комфорту, а й охорони здоров’я працівників, у критерії приймання на об’єкті можна включити вимоги до його вимірювання.
Ремонтопридатність і запасні частини
Якщо немає доступу до двигуна, датчика, натяжного пристрою стрічки, підшипника або блока керування, незначна несправність перетворюється на тривалий простій. Захисні кожухи мають зніматися безпечно та швидко, а для важких деталей слід передбачити точки підіймання. Час заміни критично важливих компонентів необхідно оцінювати під час аналізу проєкту.
Використання стандартних серій двигунів, роликів, датчиків і приводів зменшує запас комплектувальних. Проте не слід обирати непридатний для застосування компонент лише заради уніфікації. Під час передавання системи слід надати інформацію про місцевий запас деталей із тривалим строком постачання, рекомендований перелік запасних частин і періодичність профілактичного обслуговування.
Сукупна вартість володіння
Порівняння пропозицій лише за ціною за метр може вводити в оману. Механічне обладнання, керування, монтаж, металоконструкції, електротехнічна частина, безпека, інтеграція, випробування та навчання мають входити до однакового обсягу постачання. Для наступних років розраховують витрати на енергію, працю з обслуговування, запасні частини, заміну стрічок або роликів, ліцензії та незаплановані простої.
Система з нижчою початковою вартістю, яка потребує частого обслуговування, може виявитися дорогою протягом життєвого циклу. Модульність, простота розширення та доступність компонентів також мають економічну цінність. Техніко-економічне обґрунтування автоматизаціїмає порівнювати технічні варіанти за сукупною вартістю володіння.
Критерії приймання FAT і SAT
Під час FAT перевіряють механічні розміри, шафу керування, програмне забезпечення, логіку безпеки та проходження зразків продукції. SAT на реальному об’єкті охоплює вирівнювання, датчики, напрямок руху, продуктивність, накопичення, усунення застрягань, зникнення живлення та зв’язок із системою вищого рівня. Тестова продукція має представляти реальний асортимент.
Критерій продуктивності має визначати не лише кількість виробів/год, а й тривалість випробування, відстань між виробами, частку помилок, коефіцієнт готовності та кількість операторів. Критерій пошкоджень має бути візуально оцінюваним і вимірюваним; якщо критично важливі шум, енергоспоживання або гігієна, їх також слід включити до плану приймання.
Контрольний список вибору конвеєра
- Чи перевірено розміри, масу, основу та умови навколишнього середовища для всього асортименту продукції?
- Чи виміряно пікову погодинну продуктивність і необхідний час буферизації?
- Чи випробувано точки передавання з найменшою та найскладнішою для транспортування продукцією?
- Чи збережено в компонуванні доступ для обслуговування, пішоходів, навантажувачів і пожежогасіння?
- Чи проведено оцінювання ергономічних ризиків і ризиків безпеки машин?
- Чи визначено PLC, WCS/WMS і сценарій відновлення після несправності?
- Чи враховано енергію, шум, обслуговування та запасні частини в розрахунку життєвого циклу?
- Чи сформульовано критерії FAT і SAT у вимірюваній формі з урахуванням асортименту продукції?
Висновок
Правильно підібрана конвеєрна система транспортує продукцію без пошкоджень, стабільно забезпечує цільову продуктивність, безпечно взаємодіє з персоналом і швидко відновлює роботу після несправності. Тип технології визначається продукцією та завданням, а не обирається заздалегідь. Не слід ухвалювати рішення лише на основі каталогу обладнання без вимірювань, обстеження об’єкта та наскрізного аналізу матеріальних потоків.
Для проєкту, у якому конвеєри, мобільні роботи, сортувальні системи та компоненти автоматизованого зберігання працюватимуть у межах спільної архітектури керування, ви можете ознайомитися з нашими лінійками інтралогістичних рішень та зв’язатися з нашою командою для випробувань продукції та аналізу продуктивності.
Поширені запитання
Який конвеєр кращий: стрічковий чи роликовий?
Універсальної переваги немає. Для коробок або транспортних контейнерів із жорстким і плоским дном краще підходить роликовий конвеєр; для дрібних, м’яких виробів або продукції з нерівною основою — стрічковий, що забезпечує суцільну опору. Остаточний вибір також залежить від продуктивності, потреби в накопиченні та умов навколишнього середовища.
Як визначається швидкість конвеєра?
Її розраховують на основі пікового погодинного обсягу потоку, довжини виробів, необхідного інтервалу між ними, можливостей передачі та темпу наступного технологічного процесу. Надмірна швидкість спричиняє шум, пошкодження та ускладнює керування.
Яка буферна місткість потрібна на конвеєрі?
Кількість виробів визначають множенням допустимої тривалості зупинки наступного технологічного процесу на інтенсивність вхідного потоку. За довжиною виробів і конфігурацією зон цю кількість перераховують у фізичну довжину конвеєра; роботу зі змінним потоком можна перевірити за допомогою імітаційного моделювання.