Змінні характеристики виробів
Вироби з різними розмірами, масою, пакованням і якістю кодів мають стабільно оброблятися на одній лінії.
Інтелектуальні сортувальні лінії об’єднують конвеєри, засоби виявлення, PLC, керування рухом і WCS в єдиній синхронізованій архітектурі, спрямовуючи великі потоки виробів до потрібних місць призначення.
Переглянути рішення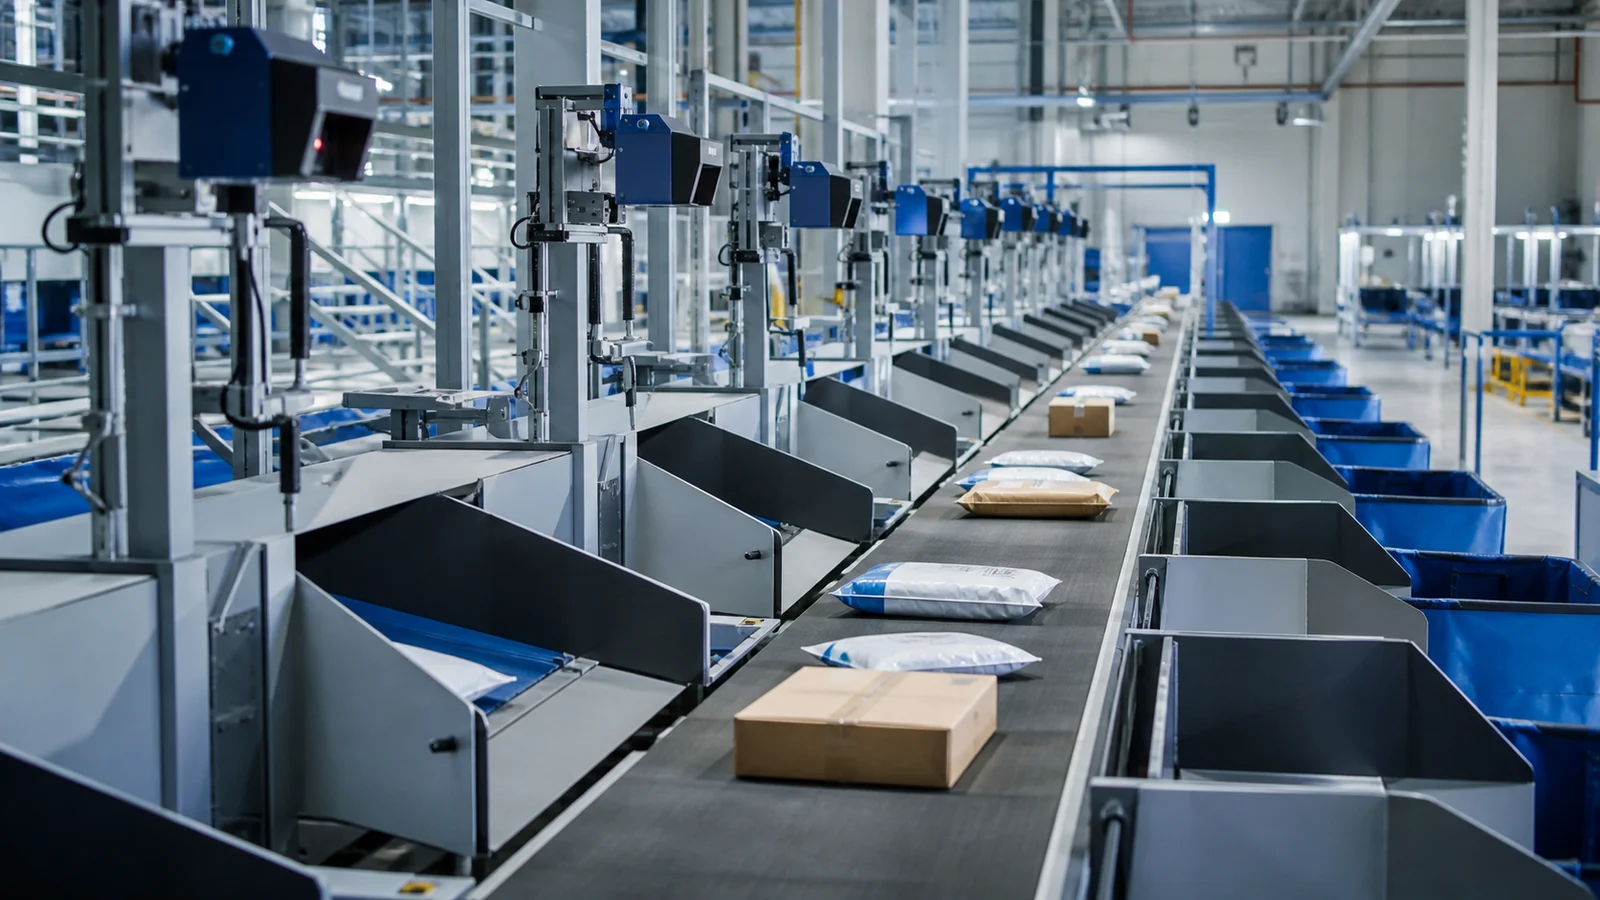
Вироби з різними розмірами, масою, пакованням і якістю кодів мають стабільно оброблятися на одній лінії.
Нерівномірне подавання, заповнені виходи та помилки синхронізації знижують пропускну здатність і порушують інтервали між виробами.
Помилка зчитування, ухвалення рішення або відведення призводить до спрямування виробу до неправильного замовлення, маршруту чи воріт відвантаження.
Інтелектуальний сортувальник об’єднує конвеєри, датчики, зчитування кодів, вимірювання, PLC і WCS в єдиний синхронізований потік. Положення, місце призначення та результат сортування кожного виробу контролюються одночасно.
Графіка відображає фактичний потік: від виявлення виробу вхідним датчиком і зчитування його даних до визначення місця призначення системою керування та переміщення до потрібного виходу завдяки своєчасному відведенню.
Цільова пропускна здатність залежить не лише від швидкості сортувальника. Геометрія подавання, інтервали між виробами, успішність зчитування, заповнення виходів і затримки керування враховуються спільно під час проєктування.
Реалістична пропускна здатність лінії моделюється на основі характеристик виробів, пікового обсягу потоку, поведінки черг і розподілу за виходами.
Параметри механізмів об’єднання потоків, поштучного розділення, транспортування та відведення визначаються відповідно до поведінки виробів.
Дані штрихкодів, камер, об’єму, маси та датчиків зіставляються з цифровим записом виробу.
Положення за даними енкодера, відстеження виробів і момент спрацювання механізму відведення обробляються детермінованою логікою керування.
Рішення WMS, MES або ERP щодо місця призначення в реальному часі узгоджується зі станом лінії та доступністю виходу.
Для постійного вдосконалення формуються звіти про випадки незчитування, відбракування, заповнення, цикли та причини простоїв.
Після спрямування виробу до цільового виходу перевіряється зворотний зв’язок від датчиків. У разі незчитування, заповненого виходу або відхилення в часі виріб може бути контрольовано спрямований на відбракування чи маршрут повторної циркуляції.
Виріб відстежується в цифровій системі за допомогою датчика та енкодера.
→Виробниче завдання та доступність виходу оцінюються спільно.
→Механізм відведення спрацьовує синхронно з положенням виробу.
→Прибуття виявляється, рішення підтверджується, а операція реєструється.
Визначаються розміри, вага, пакування, розподіл обсягів і сценарії роботи за пікових навантажень.
Подача, об’єднання потоків, сортувальник і виходи перевіряються в єдиній моделі потоку.
Механічна й електрична частини, керування, мережа та інтеграція із системами верхнього рівня розробляються спільно.
Перевіряються нормальний потік, відсутність зчитування, заповнений вихід, відбракування та робота функцій безпеки.
Часові параметри налаштовуються на реальній продукції, а відповідність критеріям приймання перевіряється.
Дані лінії відстежуються; усуваються вузькі місця, зменшується кількість помилок і втрати експлуатаційної готовності.
Сортування великих обсягів пакунків за маршрутом, регіоном, розподільчим центром або відвантажувальними воротами.
Комплектування замовлень, консолідація, крос-докінг і маршрутизація продукції за магазинами.
Маршрутизація деталей, ящиків і продукції відповідно до виробничого завдання, результату контролю якості або наступної операції.
Контрольоване сортування продукції за класом, вагою, рецептурою, пакуванням або даними про якість.
Дані про клієнта та підприємство анонімізовано відповідно до зобов’язань щодо конфіденційності.
Надайте профіль навантаження, цільову продуктивність та обмеження щодо площі; разом оцінимо відповідну архітектуру.
Замовте аналіз складу та потоків Ваш запит буде спрямовано безпосередньо до відповідної інженерної команди.
З Oskon — жодних проблем!
Залиште свої контактні дані, і наші досвідчені інженери зв’яжуться з вами для попереднього обговорення ваших потреб.