Автоматизоване зберігання та інтелектуальний потік матеріалів в інтралогістиці
За умов обмеженої площі, ручного транспортування та розрізнених складських процесів створено єдиний потік матеріалів завдяки автоматизованому зберіганню, мобільним роботам, інтелектуальному конвеєру та централізованому управлінню завданнями.
Назву компанії, місцезнаходження виробничого об’єкта та відомості, за якими можна ідентифікувати замовника, вилучено. Показники ефективності наведено у вигляді округлених діапазонів для захисту конфіденційності замовника.
Обладнання працювало;
потік не був єдиною системою.
Можливості розширення складської площі були обмежені; приймання матеріалів, розміщення на зберігання, відбір і постачання на лінію виконували різні команди на основі рішень, ухвалених вручну. У періоди пікового навантаження зі зростанням транспортного руху ставало складніше визначати пріоритети та своєчасно доставляти потрібні матеріали в потрібне місце.
Перш ніж обирати окремого робота або складську машину, потрібно було спроєктувати наскрізний потік матеріалів.
Ефективне використання площі та організація потоку
Упорядкованіше зберігання на наявній площі та менше ручного транспортування.
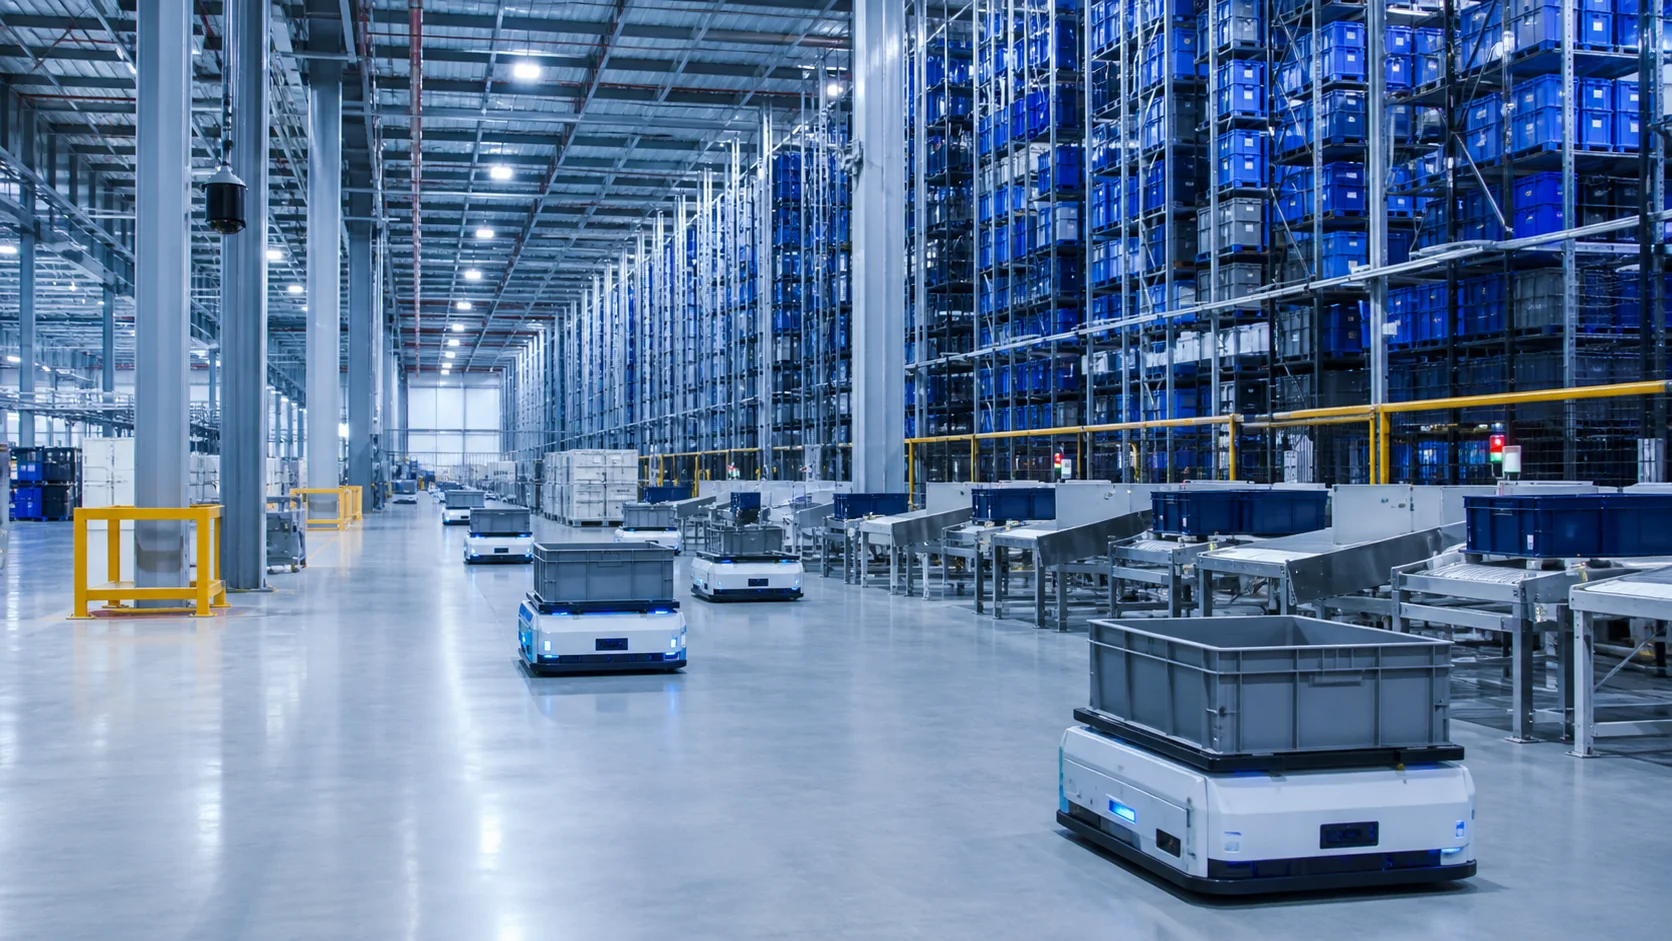
AS/RS + AMR + сортувальник
Інтеграція зберігання, управління завданнями, конвеєра та постачання матеріалів на виробництво.
Сценарії та управління збоями
Випробування за нормального потоку, пікового навантаження, зупинки обладнання та відновлення виконання завдань.
Спочатку потік, потім обладнання
Моделювання операцій
- Визначено класи матеріалів, профілі навантаження та пункти призначення.
- Визначено завдання приймання, розміщення на зберігання, відбору, буферного зберігання та постачання на лінію.
- Правила роботи за високого навантаження та визначення пріоритетів перетворено на централізовану модель завдань.
- До проєкту включено сценарії виняткових ситуацій і відновлення вручну.
Інтеграція систем
- Автоматизовану систему зберігання інтегровано з управлінням запасами та місцями зберігання.
- Завдання AMR автоматично формувалися на основі запитів виробництва та складу.
- Маршрути сортувальника та конвеєра пов’язано з ідентифікатором продукції.
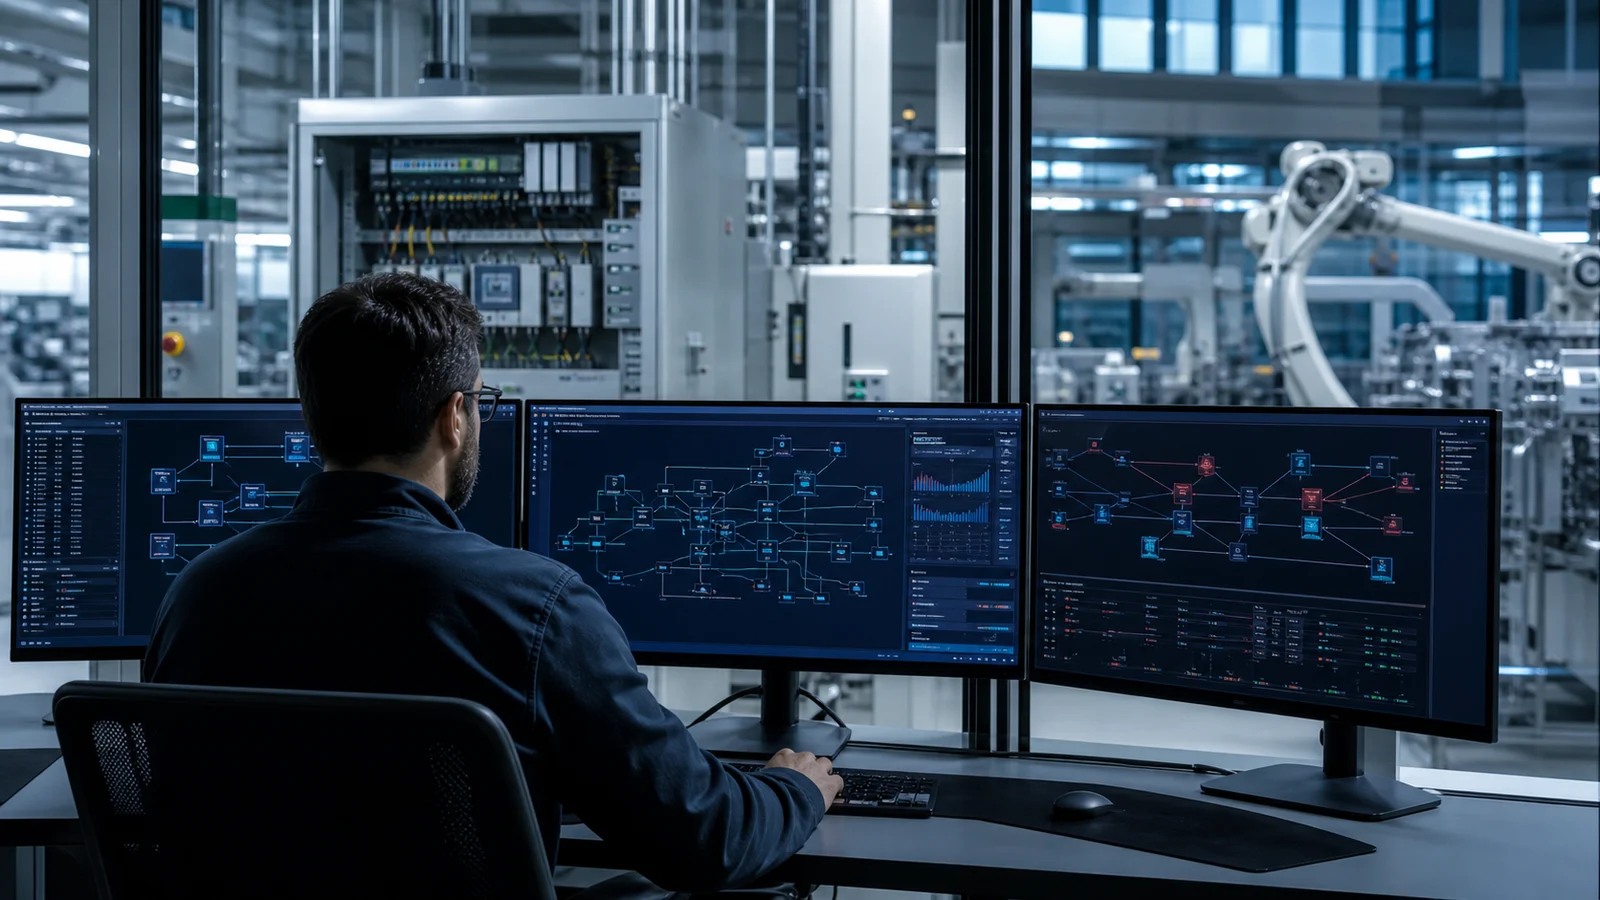
- Моніторинг WMS/WCS і польового обладнання здійснювався за єдиною моделлю станів.
Отриманий операційний результат
Переміщення між складом і виробництвом перестали бути окремими завданнями обладнання та перетворилися на єдиний потік матеріалів із централізованим визначенням пріоритетів і відстеженням.