«Компетенції у сфері 3D-MID» і «виготовлення машин спеціального призначення» — це два окремі напрями діяльності HARTING, які не належать до однієї продуктової лінійки. Напрям 3D-MID компанії HARTING AG у Швейцарії займається розробленням і серійним виробництвом мехатронних деталей за індивідуальними вимогами, що поєднують електронні та механічні функції на тривимірному носії. HARTING Applied Technologies проєктує та виготовляє складальні пристосування, частково автоматизовані робочі місця й повністю автоматизовані складальні установки. Ці два напрями можуть поєднуватися в одному проєкті, проте не слід вважати, що разом із кожною деталлю 3D-MID продається спеціальна машина або що кожна машина Applied Technologies виготовляє вироби 3D-MID.
Цей посібник із проєктування чітко окреслює межі двох напрямів компетенцій і визначає їхній можливий взаємозв’язок через технологічність виробництва. У частині 3D-MID розглядаються геометрія деталі, матеріал, провідні доріжки, електронні компоненти, технологічний процес і валідація; у частині спеціальних машин визначаються подавання виробів, складання, вимірювання, випробування, робототехніка, програмне забезпечення керування, збирання даних і критерії приймання. Технічні розміри та характеристики матеріалу в тексті стосуються лише зазначеного стандартного носія 3D-MID. На основі цього прикладу не можна визначати характеристики деталі або машини за індивідуальним замовленням без аналізу фактичних вимог і валідації.
Що таке 3D-MID і чим ця технологія не є?
В офіційному поясненні HARTING технологія 3D-MID через поняття «Mechatronic Integrated Device» означає поєднання електронних і механічних функцій на тривимірному базовому корпусі. На відміну від обмежень компонування традиційної плоскої друкованої плати, провідні доріжки можуть проходити по кількох поверхнях деталі; водночас носій може виконувати функції механічного позиціонування, монтажу або корпусу. Такий підхід потенційно забезпечує свободу проєктування, мініатюризацію, зниження маси, інтеграцію функцій і скорочення технологічного ланцюжка. Слово «потенційно» тут важливе: перетворення плоскої плати на тривимірну деталь не завжди автоматично дає менший, дешевший або надійніший виріб.
3D-MID не є синонімом тривимірного друку й не зводиться лише до нанесення провідних ліній на пластик естетичної форми. Матеріал носія, метод формування, система металізації, геометрія провідних доріжок, покриття поверхні, монтаж компонентів і середовище кінцевого використання мають бути узгоджені між собою. На своїй офіційній сторінці HARTING у Швейцарії зазначає, що виконує весь технологічний ланцюжок 3D-MID — від початкової ідеї до прототипування та кваліфікації серійного виробу — на одному майданчику. Така цілісність може прискорити зворотний зв’язок між етапами процесу; проте цільові обсяги, допуски, випробування та інвестиції для кожного клієнтського проєкту оцінюються окремо.
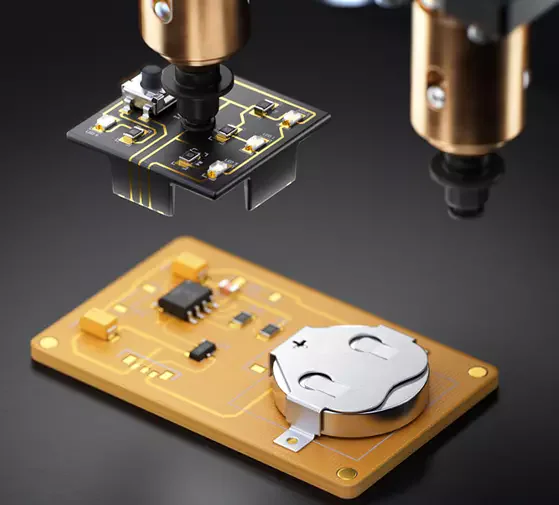
Визначте вимоги до виробу до проєктування провідних доріжок
Проєкт 3D-MID має починатися не з креслення доріжок у CAD, а з визначення функцій і граничних умов. Фіксуються механічні функції деталі всередині пристрою, точки з’єднання, цільові габарити, монтажні бази, статичні й динамічні навантаження, робоча температура, вологість, хімічні впливи, вібрація та очікуваний строк служби. Для електричної частини визначаються напруга, струм, частота, цілісність сигналу, ізоляція, вимоги до довжини шляху струму витоку/повітряного зазору, RF-характеристики та цільові показники ESD/EMC. Перелік компонентів, їхні корпуси, тепловиділення, паяння або інший процес з’єднання та доступ для випробувань оцінюються в межах однієї моделі.
Тривимірна доріжка не повинна конфліктувати з лінією рознімання форми на деталі, гострими кутами, рухом елементів форми, доступом лазера та підходом монтажної головки. Компонент не можна автоматично встановити на похилу або вузьку поверхню лише тому, що він підходить за електричною схемою. Можливості живильника, захоплювача, нанесення пасти або клею, паяння/з’єднання та оптичного контролю накладають обмеження на проєктування виробництва. Зі зростанням серійних обсягів важливішими стають час циклу та застосування багатогніздових форм, тоді як за малих обсягів інвестиції у форми й пристосування можуть створювати інше економічне співвідношення. Тому проєктування деталі, технологічне опрацювання та оцінювання автоматизації слід виконувати спільно вже на ранньому етапі.
Технологічний ланцюжок і допустимі межі показників якості
Швейцарські джерела HARTING описують внутрішній технологічний ланцюжок 3D-MID, який охоплює формування, лазерне оброблення, хімічну металізацію, встановлення компонентів і такі етапи, як EOP/AOI. Конкретний метод залежить від деталі та матеріалу. У процесі з використанням прямого лазерного структурування поверхня полімеру з відповідними добавками вибірково активується лазером; потім за допомогою металізації формуються провідні доріжки. Інша конструкція може потребувати іншого підходу до структурування або нанесення покриття. Позначення «3D-MID» не означає єдиного незмінного технологічного режиму.
План якості визначає вхідні параметри та допустимі межі приймання для кожного етапу. Для сформованого корпусу контролюються розміри, деформація та поверхня; під час структурування — положення й ширина доріжок; під час металізації — товщина, адгезія та суцільність; під час монтажу — положення компонентів і якість з’єднань. Через тривимірну геометрію автоматизований оптичний контроль може потребувати окремого опрацювання камери, освітлення та кута огляду. Кінцеві електричні випробування можуть не обмежуватися перевіркою коротких замикань і обривів; можуть знадобитися перевірка точності датчика, RF-характеристик, термоциклювання або функціональне випробування за вимогами замовника. Дослідження придатності вимірювальної системи та стратегію використання еталонних зразків слід підготувати до початку серійного виробництва.
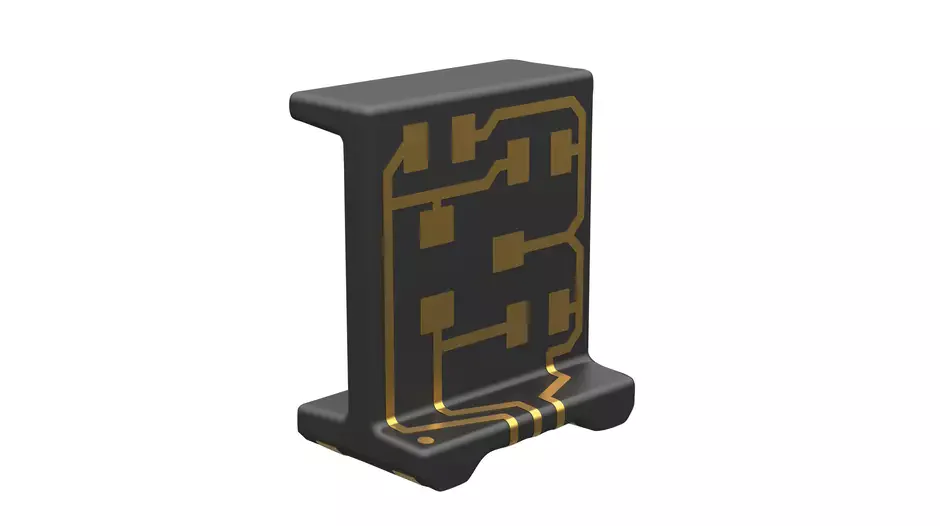
Стандартний носій 3D-MID — наочний приклад технології
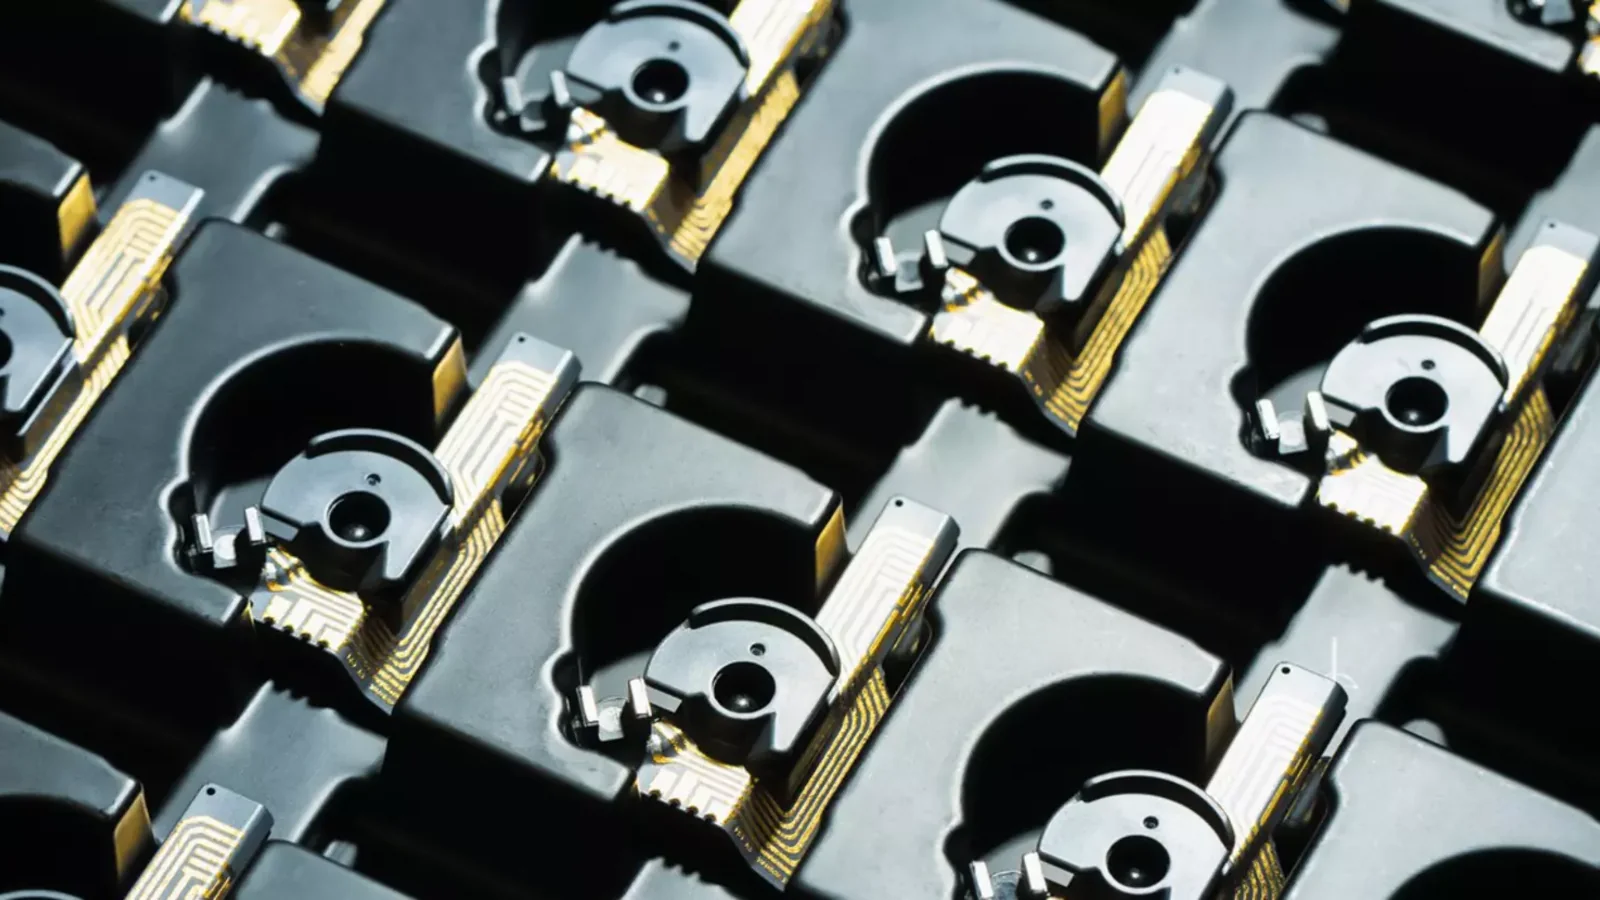
Сторінка продукту HARTING Carrier_BT807042_SOT23-3_v, 78 01 030 0011 наочно представляє невеликий носій компонентів класу 3D-MID. Виріб описано як носій електронних компонентів для SMD-монтажу на плату, виготовлений із матеріалу PPA та призначений для тривимірного міжз’єднання. Лише для цього номера замовлення зазначено розміри 8 × 7 × 4,2 mm і температуру експлуатації та зберігання від −40 до +125 °C. На сторінці продукту контактну поверхню описано як шари нікелю та золота на міді; паковання зазначено як «стрічка на котушці».
Цей стандартний носій не означає, що в усіх індивідуальних проєктах 3D-MID використовуватимуться той самий матеріал PPA, ті самі температурні межі або та сама товщина покриття. На сторінці продукту HARTING зазначено, що інші матеріали або конфігурації доріжок можуть бути доступні за запитом; ці варіанти не означають автоматичної відповідності вимогам, а потребують нової валідації. Контактні майданчики для паяння компонента на PCB, температурний профіль, механічну опору та цільовий строк служби в заданих умовах довкілля слід розглядати окремо. Деталь на зображенні робить принцип технології зрозумілим, але не замінює вихідних даних для проєктування датчика, антени або корпусу пристрою.
Виготовлення машин спеціального призначення — окремий напрям компетенцій
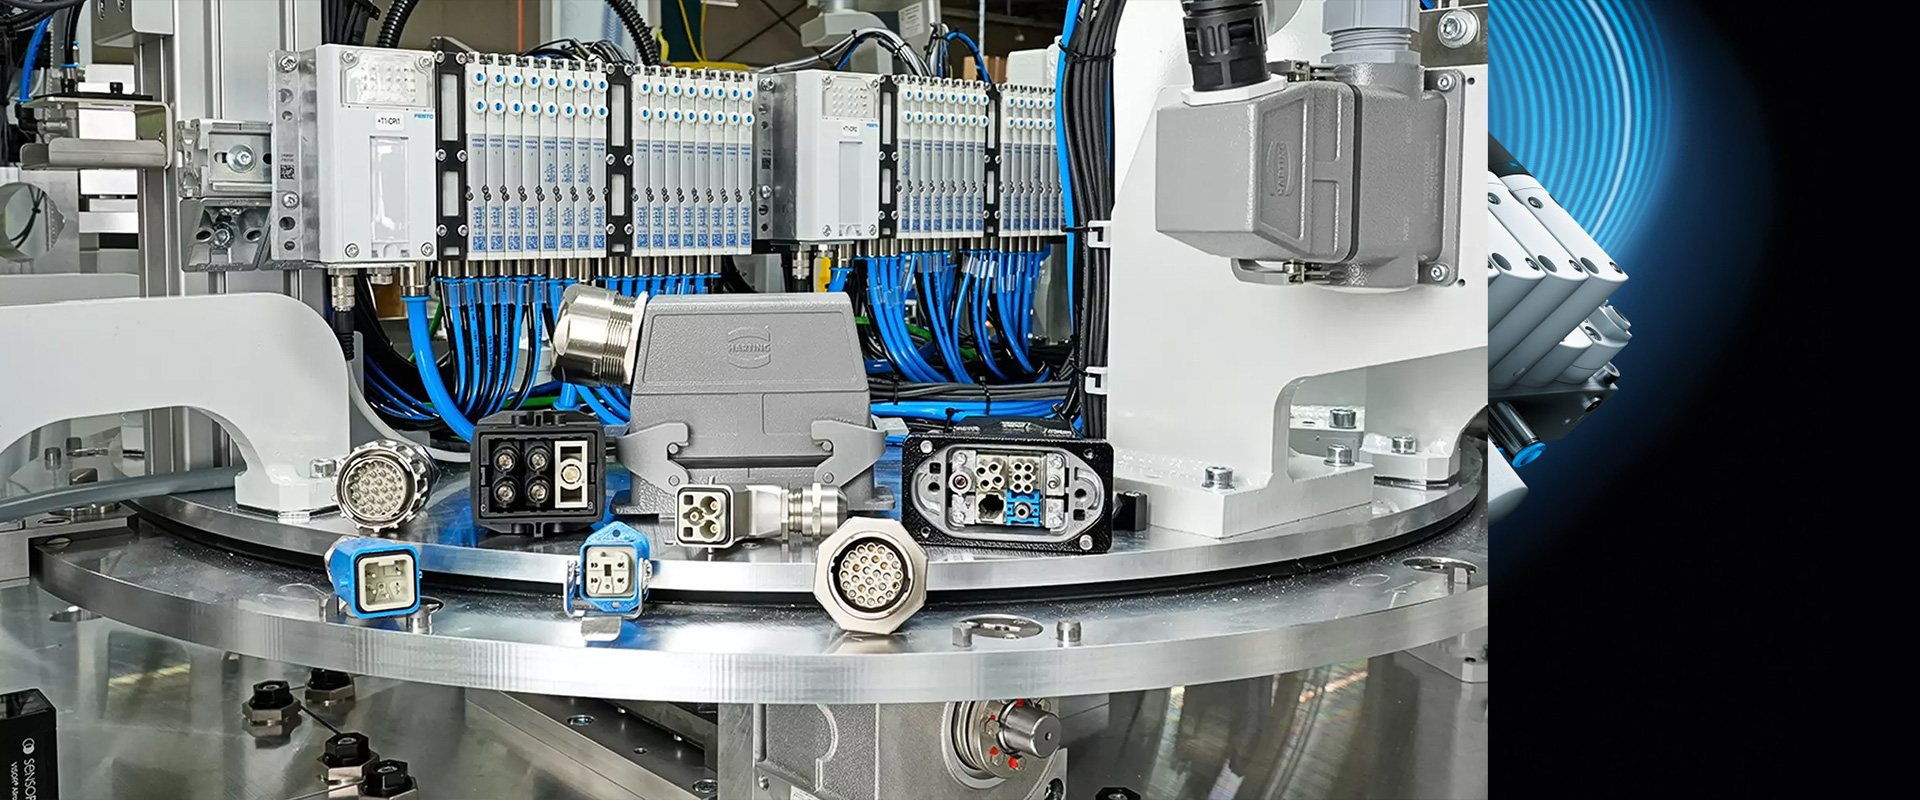
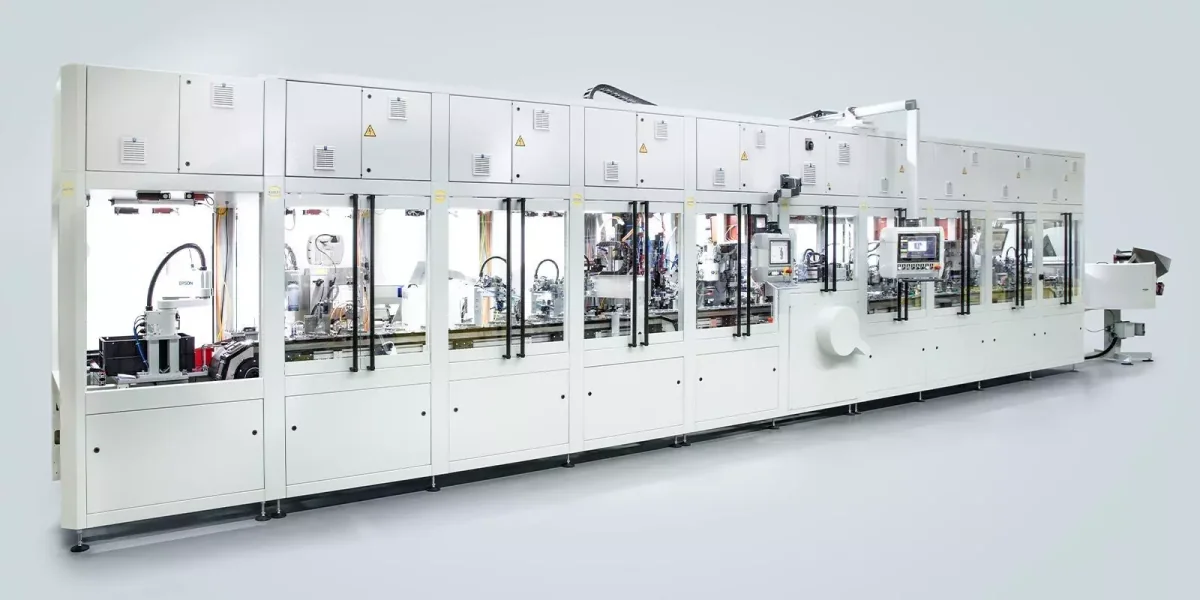
HARTING Applied Technologies — окрема компанія HARTING, зосереджена на розробленні концепцій, проєктуванні та виготовленні складних спеціальних машин для складальних технологій. В офіційному описі портфеля наведено складальні пристосування, частково автоматизовані складальні робочі місця та повністю автоматизовані складальні установки. Ці машини призначені не лише для з’єднувачів HARTING або деталей 3D-MID; їх проєктують під вироби замовників із різних галузей. Тому замість вибору пропозиції Applied Technologies як стандартної «моделі машини» слід починати з технічного завдання на проєкт, яке охоплює виріб, технологічний процес, продуктивність, якість та умови експлуатації.
Сфера компетенцій охоплює системи переміщення, зокрема шарнірні роботи, SCARA, портальні осьові системи та пневматичні маніпулятори для захоплення й переміщення; а також компонування установок із поворотним індексуванням, лінійним індексуванням, носіями заготовок і з’єднаними лініями. Для подавання можуть використовуватися вібраційні або спіральні живильники, бункери, лінійні конвеєри, роботизоване вибирання деталей із контейнера та інші методи поштучного відокремлення. Застосовувані процеси охоплюють оброблення зображень, випробування тиском/на герметичність, електричні вимірювання, лазерне маркування, склеювання, зварювання, пресування, пакування та різні операції з’єднання. Це набір можливих рішень; конкретні процеси в певній машині визначаються виробом замовника та критеріями приймання.
Як можна поєднати ці два напрями компетенцій в одному проєкті?
Спільний принцип — «проєктувати виріб разом із технологічним процесом, придатним для виробництва». Наприклад, якщо індивідуально розроблений носій датчика 3D-MID після формування, металізації та монтажу компонентів потрібно встановити в корпус, електрично випробувати й промаркувати, для цих послідовних операцій може знадобитися спеціальна автоматизація. Компетенції з машинобудування, подібні до можливостей Applied Technologies, можуть забезпечити рішення для подавання деталей, точного позиціонування, роботизованого складання, контролю камерами, електричних випробувань і реєстрації даних. Однак такий взаємозв’язок визначається лише в межах проєкту; він не є невіддільною та обов’язковою частиною послуги 3D-MID.
Між командою розроблення виробу та командою проєктування машини слід створити спільний документ щодо інтерфейсів. Базові точки деталі, поверхні для захоплення, чутливі ділянки, приймальні допуски, тестові майданчики, зона нанесення коду та допустиме контактне зусилля стають вихідними даними для проєктування машини. Машина, зі свого боку, може впливати на конструкцію виробу через вимоги щодо орієнтації подавання, повторюваності захоплення, часу циклу та оптичного доступу. Така двостороння робота може зменшити потребу в складних пристосуваннях, які додають пізніше, або кількість недоступних тестових точок. Для характеристик кінцевого виробу та характеристик машини слід вести окремі плани валідації.
Керування вимогами та порівняння концепцій
Підхід HARTING Applied Technologies до клієнтських проєктів визначає продаж, розроблення, виконання замовлення та сервісне обслуговування як узгоджені етапи. На офіційній сторінці описано підготовку докладного плану проєкту до надання комерційної пропозиції, раннє залучення замовника до опрацювання концепції та роль керівника проєкту як основної контактної особи до етапу приймання. Підхід системної інженерії на основі моделей спрямований на забезпечення простежуваності між виробом, виробничим середовищем, функціональним процесом і технічним рішенням. Цей метод особливо корисний для керування варіантами виробу, рівнем автоматизації та впливом подальших змін.
На етапі концепції ручні, напівавтоматичні та повністю автоматичні варіанти слід порівнювати на основі однакових даних. У таблицю вносять річний обсяг, режим змінності, цільовий час циклу, асортимент виробів, частоту переналагоджень, вартість помилок, ергономіку роботи оператора та інвестиційний ліміт. Високий рівень автоматизації не завжди дає найкращий результат; за частих змін варіантів або малих обсягів гнучка станція може бути доцільнішою. Водночас для критичних із погляду якості вимірювань зусилля, відстані або електричних величин можуть знадобитися автоматизований процес і реєстрація даних. Рішення слід ухвалювати з урахуванням не лише початкових інвестицій, а й вартості введення в експлуатацію, технічного обслуговування, запасних частин, площі, енергії та змін протягом життєвого циклу виробу.
Модульність, FAT/SAT і життєвий цикл
Applied Technologies зазначає, що модульна конструкція на основі комірок може сприяти поетапному нарощуванню продуктивності, адаптації до умов середовища та модернізації наявного обладнання. Модульність дає реальні переваги лише тоді, коли визначено механічні, електричні, програмні інтерфейси, інтерфейси безпеки та даних. Незалежний цикл і поведінку кожної комірки в разі помилки слід моделювати разом із буферизацією та вузькими місцями транспортної системи вищого рівня. Для станції, яку буде додано в майбутньому, потрібно передбачити не лише вільну площу, а й електроживлення, стиснене повітря, мережу, зону безпеки та резерв ресурсів системи керування.
Під час заводських приймальних випробувань на оригінальному або репрезентативному виробі перевіряють тривалу циклічну роботу, продуктивність, рівень браку, вимірювальну систему, сценарії несправностей, зміну рецептур і функції безпеки. Окремі випробування складних модулів можуть знизити ризики монтажу. Після переміщення машини на майданчик проводять SAT із підключенням до інфраструктури підприємства та в реальних виробничих умовах. Успішне проходження FAT не означає автоматичного успіху SAT; повторно перевіряють основу, якість електроживлення, мережу, умови середовища та взаємодію з оператором. Навчання, план технічного обслуговування, запасні частини, резервна копія програмного забезпечення та виконавча документація мають бути вимірюваними пунктами обсягу постачання.
Дані машини та простежуваність
Офіційний підхід Applied Technologies до збирання даних машин охоплює збирання в реальному часі статусу замовлення, виміряних значень, даних про технічне обслуговування, час циклу, тривалість роботи, несправності, випуск продукції та стани машини. Описана структура ґрунтується на поєднанні контролера Beckhoff, сервера OPC UA та бази даних; ця технічна архітектура описує лише відповідне рішення і не є обов’язковою конфігурацією кожної спеціальної машини. У межах проєкту слід окремо визначити перелік тегів для запису, частоту дискретизації, джерело часових міток, строк зберігання та права користувачів.
Якщо впроваджується автоматизація, пов’язана з виробництвом 3D-MID, серійний номер деталі можна пов’язати з партією формування, рецептурою металізації, результатами складання, зображенням із камери та електричним випробуванням. Це полегшує пошук першопричини відхилення процесу. Водночас саме по собі збирання даних не гарантує якості. Необхідно організувати калібрування датчиків, аналіз вимірювальної системи, контроль частки хибного приймання/відбракування, забезпечення цілісності даних і резервне копіювання. Зміни рецептур мають бути авторизовані; редакцію виробу та версію програмного забезпечення машини має бути можливо відстежувати в одному виробничому записі.
| Параметр | Проєкт 3D-MID | Проєкт машини спеціального призначення | Спільний пункт перевірки |
|---|---|---|---|
| Основний результат | Тривимірний механіко-електронний носій або інтегрована деталь | Установка за вимогами замовника для складання, вимірювання та випробування | Специфікація інтерфейсів виробу та процесу |
| Основні вхідні дані | Геометрія, матеріал, провідна доріжка, компонент, середовище та обсяг виробництва | Виріб, цикл, варіант, подавання, процес і цільові показники якості | Бази, захоплення, доступ для випробувань і допуски |
| Технічний ризик | Металізація, адгезія, теплові характеристики/EMC та доступ для складання | Вузьке місце, стабільність подавання, вимірювання, безпека та переналагодження | Технологічність виготовлення та вимірюваний критерій приймання |
| Прототип/приймання | Зразок, кваліфікація матеріалу й процесу та випробування виробу | Випробування модуля, FAT, SAT на майданчику та прогін для перевірки продуктивності | Репрезентативний виріб і простежувані дані випробувань |
| Життєвий цикл | Керування змінами матеріалу, оснащення, покриття та виробу | Технічне обслуговування, запасні частини, програмне забезпечення, сервіс і модернізація | Відстеження впливу змін на обидва напрями |
Дані, необхідні для підготовки пропозиції та оцінювання здійсненності
- Розмежуйте два обсяги робіт: Чітко зазначте, чи очікуваним результатом є деталь 3D-MID, спеціальна машина або два пакети робіт, що виконуватимуться спільно.
- Визначте функцію виробу: Надайте інформацію про механічне призначення, електричну схему, сигнальні/RF характеристики, компоненти, розміри та допуски.
- Зазначте умови середовища та ресурс: Перелічіть вимоги щодо температури, вологості, хімічних впливів, вібрації, ударів, циклів встановлення/роботи та нормативні вимоги.
- Надайте обсяг виробництва: Визначте потребу в прототипах, річну кількість виробів, змінність, строк служби виробу, розмір партії та очікувані варіанти.
- Складіть схему технологічного процесу: Перелічіть етапи складання, з’єднання, маркування, вимірювання та випробування — від вхідних деталей до упакованого виробу.
- Обговоріть рівень автоматизації: Порівняйте ручний, напівавтоматичний і повністю автоматичний варіанти за часом циклу, якістю, ергономікою та інвестиціями.
- Покажіть інтерфейси: Позначте в CAD бази деталі, зону захоплення, чутливі поверхні, тестові контактні майданчики, напрямок подавання та допустимі зусилля.
- Визначте кількісні критерії якості: Зазначте допуски, граничні значення випробувань, невизначеність вимірювання, цільову частку хибного приймання/відбракування, вимоги до вибірки та простежуваності.
- Заплануйте FAT і SAT: Визначте репрезентативний виріб, прогін для перевірки продуктивності протягом заданого часу, сценарії несправностей, навчання, документацію та умови приймання на майданчику.
- Включіть життєвий цикл до договору: Визначте відповідальність за обслуговування оснащення, запасні частини, резервне копіювання програмного забезпечення, віддалений доступ, зміни та модернізацію.
Oskon розглядає ці дві компетенції HARTING окремо, не об’єднуючи їх під однією загальною назвою продукту. Роботи з 3D-MID спрямовані на технологію деталі та процесу, а роботи зі створення машин спеціального призначення — на відтворюване складання, вимірювання та випробування цього або іншого виробу. Коли вони перетинаються в одному проєкті, успіх забезпечують раннє опрацювання технологічності виготовлення та спільні дані приймання. Остаточний обсяг робіт, технічну здійсненність, інвестиції та строки слід додатково підтвердити в проєктній пропозиції; цей посібник не є зобов’язанням щодо стандартної машини, складської наявності або конкретного результату 3D-MID.