Комплексна модернізація автоматизації та безпеки автомобільної виробничої лінії
Розрізнені структури керування та втручання, залежні від оператора, об’єднано завдяки стандартній архітектурі PLC/HMI, контрольованому керуванню режимами та функціям безпеки, що піддаються перевірці.
Назву компанії, місцезнаходження виробничого об’єкта та відомості, за якими можна ідентифікувати замовника, вилучено. Показники ефективності наведено у вигляді округлених діапазонів для захисту конфіденційності замовника.
Лінія працювала;
єдиного стандарту експлуатації не було.
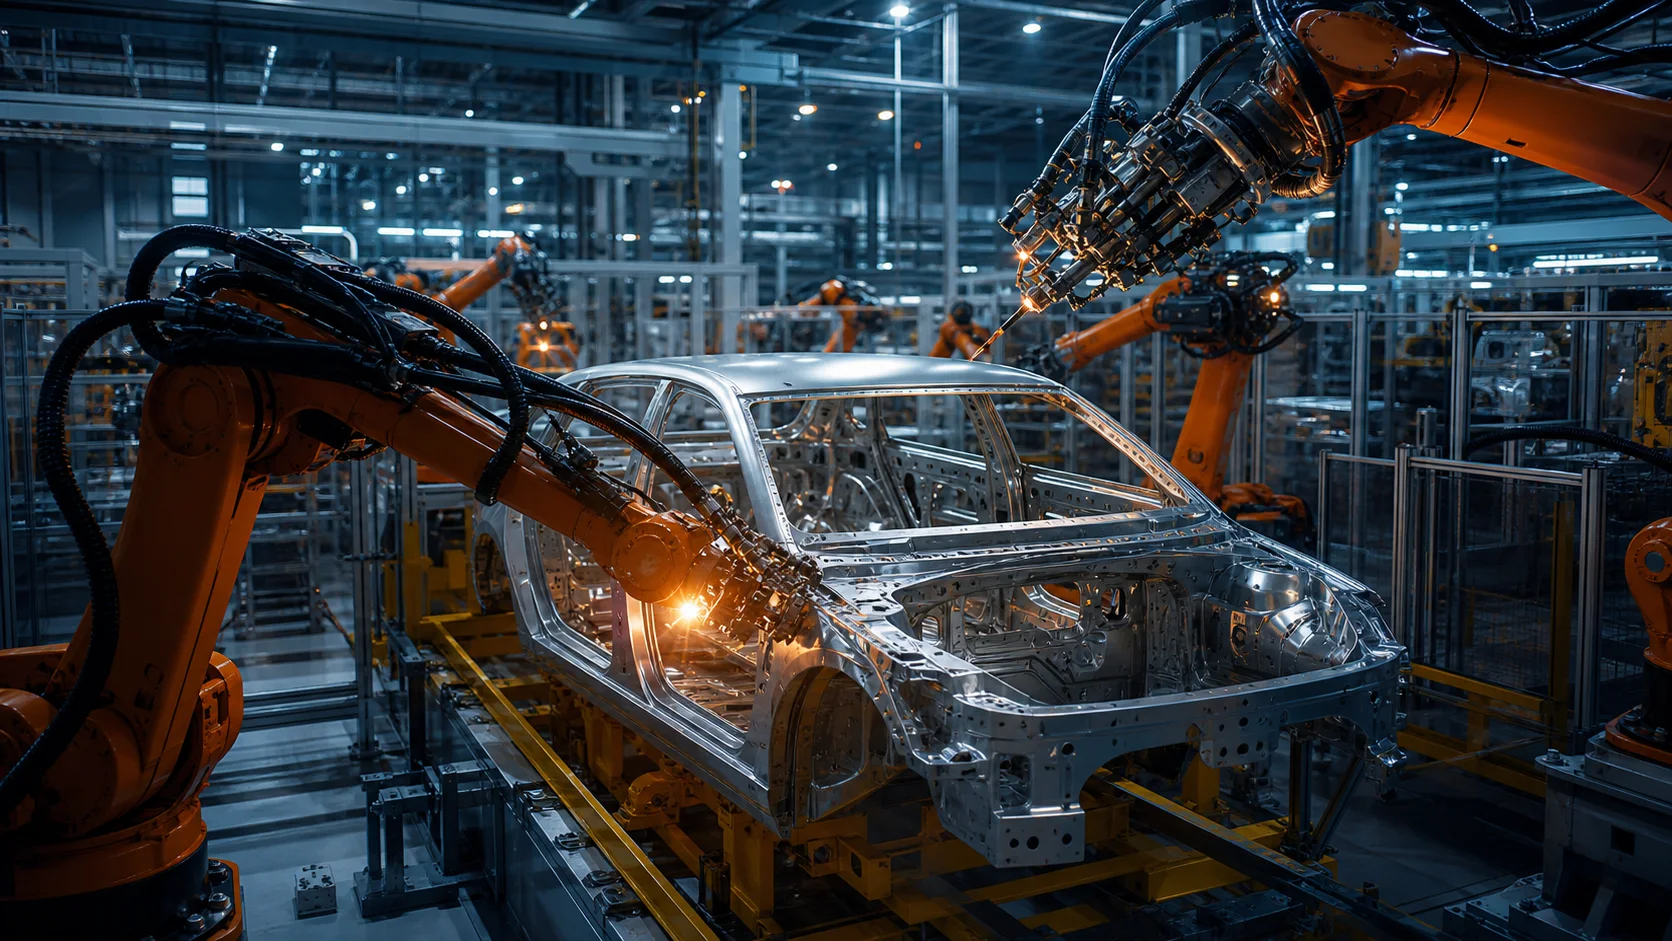
Станції виробничої лінії працювали за різними підходами до керування; єдиного стандарту поведінки в автоматичному, ручному режимах і режимі технічного обслуговування не було. У разі несправності вибір правильних дій залежав від особистого досвіду оператора, а виробничі та ремонтні команди не бачили причин зупинок у спільному контексті.
Метою проєкту було не лише оновлення програмного забезпечення PLC. Потрібно було об’єднати керування, інструкції для оператора, безпеку, керування аварійними повідомленнями та виробничі дані в єдиний експлуатаційний підхід.
Стандартизована поведінка лінії
Робота станцій за єдиним підходом до режимів, аварійних повідомлень та усунення несправностей.
Керування та безпека
Стандарт PLC/HMI, обмін сигналами узгодження між комірками, функції безпеки та інтеграція даних.
Приймання за сценаріями
Комплексне випробування сценаріїв нормального виробництва, несправностей, повторного запуску та безпеки.
Інженерний підхід
Спочатку — модель поведінки
- Визначено режими станцій та умови переходу між ними.
- Стандартизовано обмін сигналами узгодження між лініями та сценарії руху продукції.
- Тексти аварійних повідомлень опрацьовано разом із причинами, наслідками та діями оператора.
- Розмежовано повноваження для технічного обслуговування та виробництва.
Життєвий цикл безпеки
- Оцінено небезпечні рухи та зони доступу.
- Функції контролю дверей, аварійного зупинення та безпечного руху інтегровано в архітектуру керування.
- Функції безпеки перевірено за допомогою сценаріїв випробувань і відповідних записів.
- Забезпечено простежуваність впливу змін на роботу виробництва та функцій безпеки.
Отриманий експлуатаційний результат
У результаті проєкту лінія стала керованою виробничою системою, яка не лише працює автоматично, а й має визначену поведінку в разі несправностей і повторного запуску.